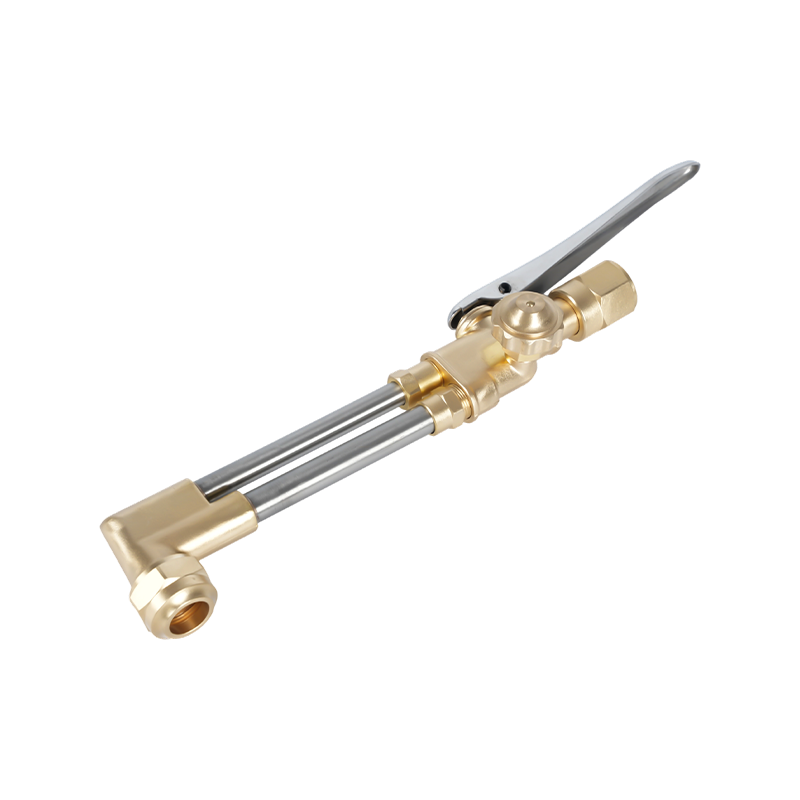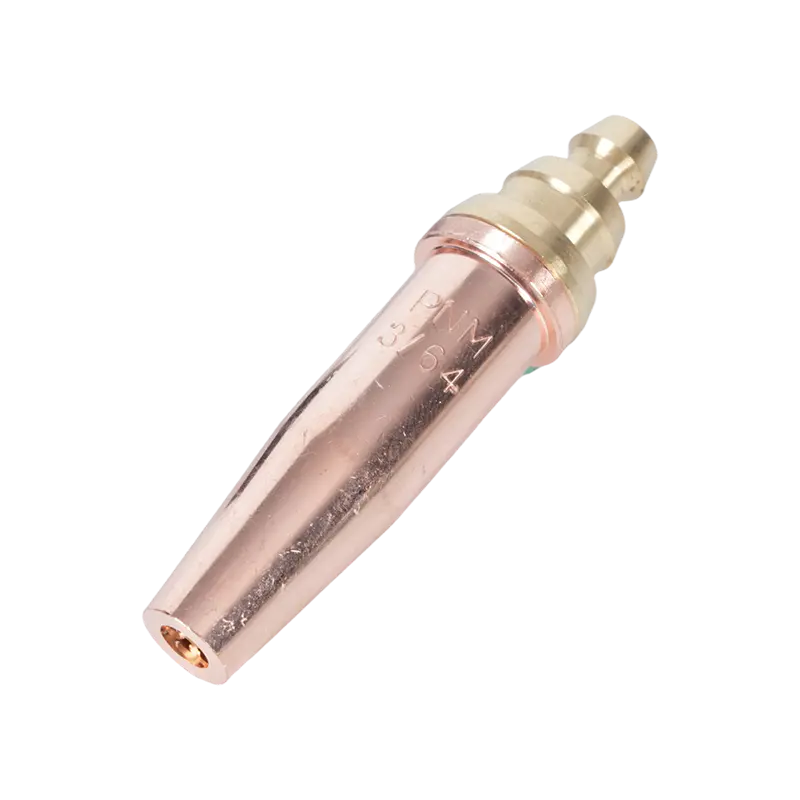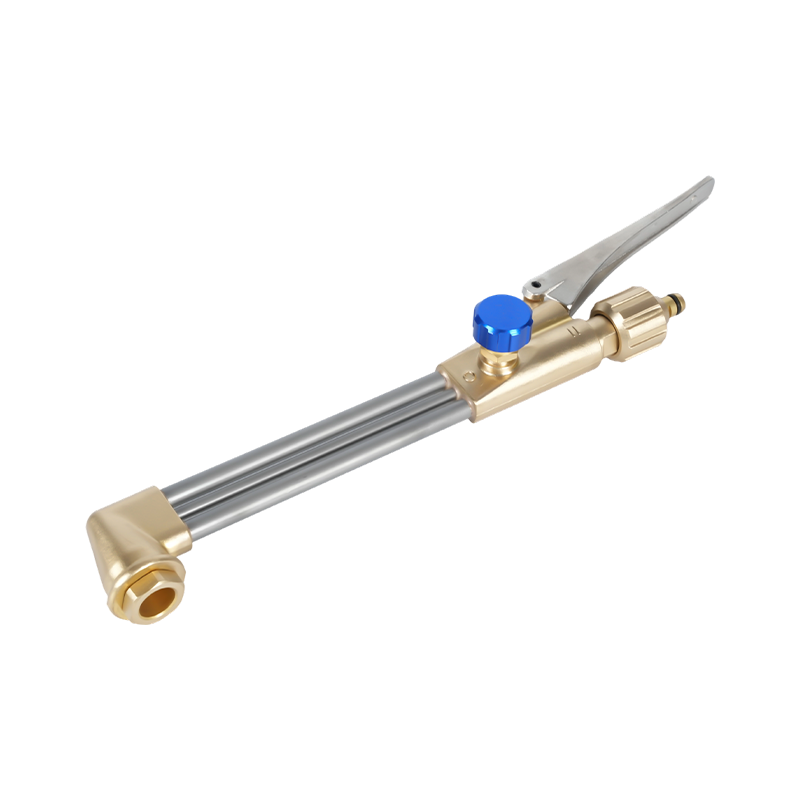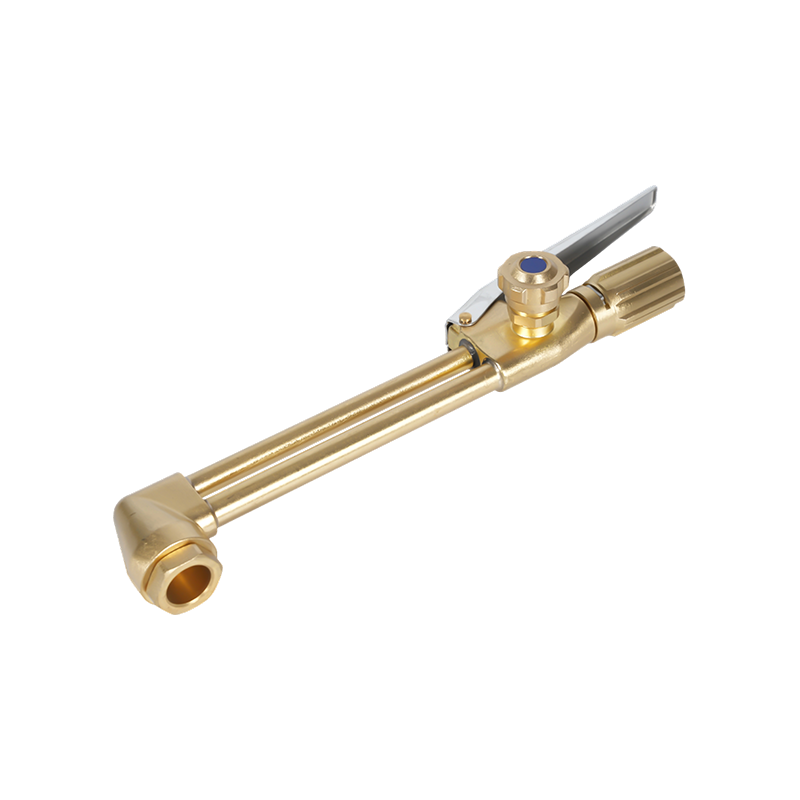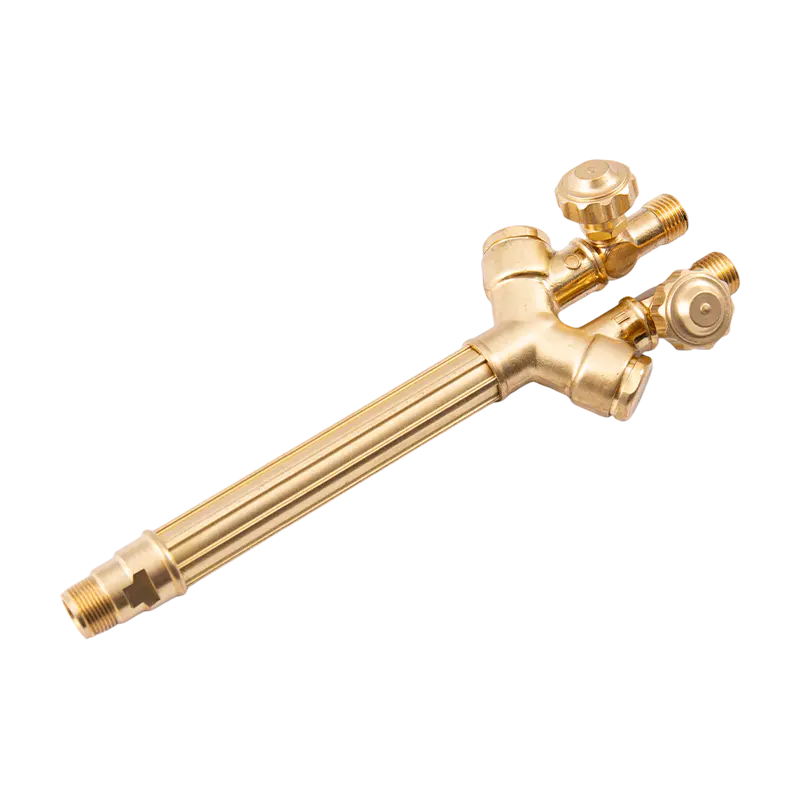

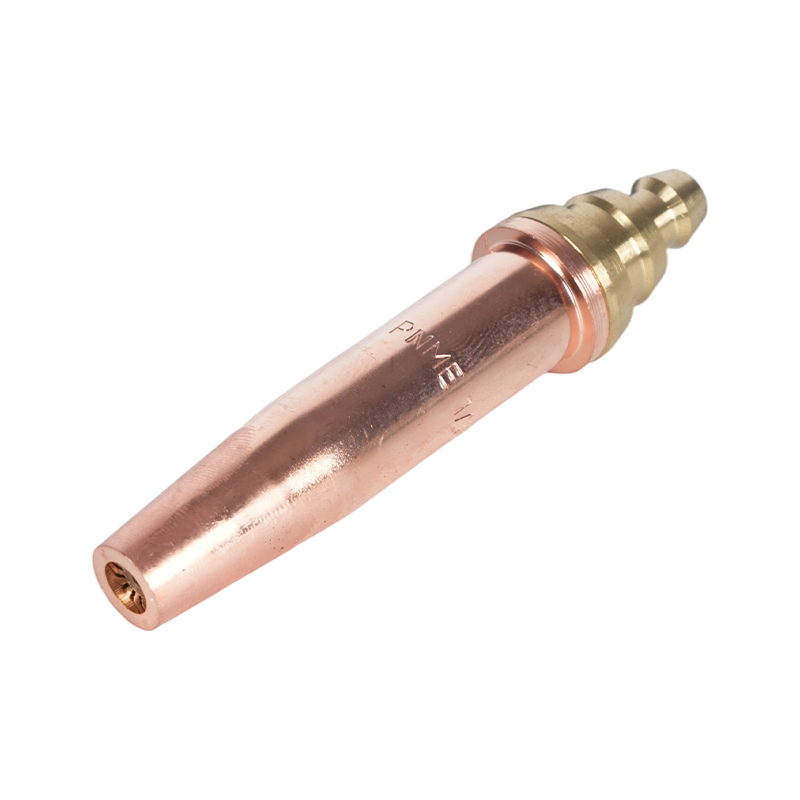
Rezni vrh najvažnija je komponenta u svakom sustavu s kisikom. Regulatori kontroliraju tlak, crijeva dovode plin, a tijelo gorionika daje ručku - ali vrh određuje je li rez čist ili neravan, brz ili spor, siguran ili sklon povratnom plamenu. Pravilan odabir vrha i njegova ispravna uporaba odvaja dosljedan, produktivan rez od izgubljenog plina i prerade. Ovaj vodič pokriva sve, od načela dizajna vrha do praktičnih tehnika na terenu i dijagnoze kvarova.
Što savjeti za rezanje kisikom zapravo rade
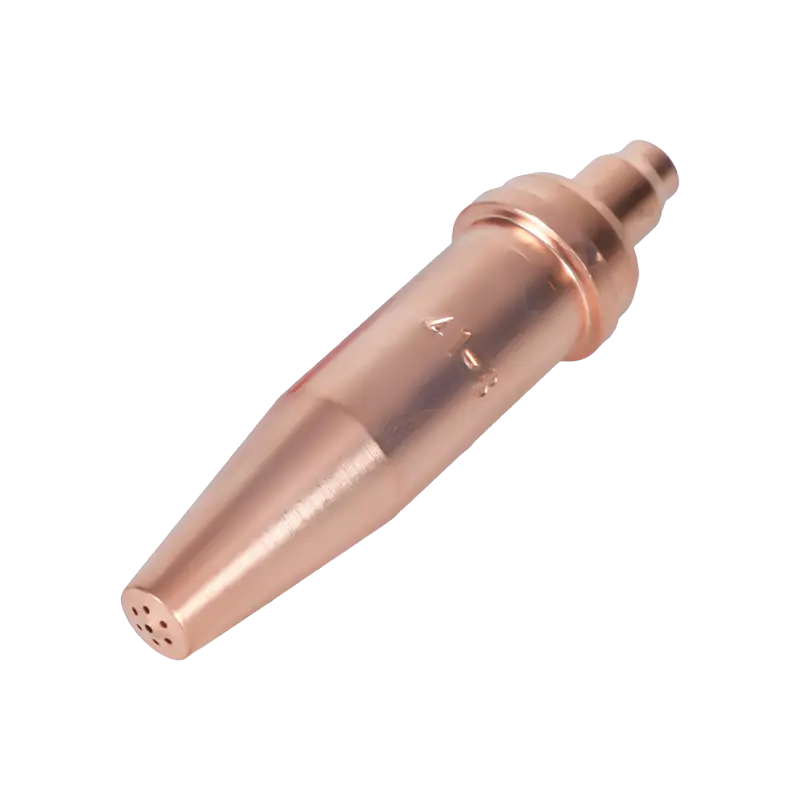
Rezni vrh s kisikom ima dvije različite funkcije koje se odvijaju istovremeno. Vanjski prsten malih rupica - otvori za predgrijavanje - isporučuju mješavinu gorivnog plina i kisika za proizvodnju plamena za predgrijanje. Ovaj plamen zagrijava osnovni metal do njegove temperature paljenja: otprilike 1600–1800°F (870–980°C) za meki čelik. Središnji provrt služi sasvim drugoj svrsi: ispušta visokotlačni mlaz čisti kisik za rezanje koji kemijski oksidira prethodno zagrijani čelik i ispuhuje dobiveni rastaljeni željezni oksid (šljaku) iz proreza.
Ova razlika je praktički važna. Plamen prethodnog zagrijavanja ne reže — on kondicionira metal. Struja kisika za rezanje vrši stvarno rezanje putem kemijske reakcije, a ne grubog toplinskog taljenja. Svaki čimbenik koji degradira struju kisika za rezanje - nizak tlak, kontaminirani provrt, netočna udaljenost - izravno utječe na kvalitetu rezanja, bez obzira na to koliko dobro izgleda plamen predgrijanja.
Vrhovi se proizvode u jednom komadu (puni bakar) ili dvodijelni (unutarnji od mesinga s vanjskim od bakra). Dvodijelni vrhovi češći su u proizvodnim okruženjima jer se unutarnji dio može zamijeniti neovisno kada se otvori za predgrijanje istroše, bez odbacivanja vanjskog tijela. Jednodijelni vrhovi su jednostavniji i često se preferiraju za ručno rezanje gdje je učestalost zamjene manja.
Odabir pravog savjeta: veličina, vrsta provrta i gorivo
Tri varijable upravljaju odabirom vrha: debljina materijala, dizajn provrta za kisik i gorivo koje se koristi. Odabir samo na temelju debljine — bez uzimanja u obzir tipa provrta i kompatibilnosti goriva — najčešći je izvor loše kvalitete rezanja na terenu.
Veličina vrha i debljina materijala
Veličina vrha određuje promjer središnjeg provrta za kisik i veličinu otvora za predgrijanje. Ispravna veličina vrha uvijek je usklađena s debljinom materijala , a ne na željenu postavku pritiska ili brzinu rezanja. Korištenje prevelikog vrha na tankoj ploči uzrokuje prekomjerni unos topline, savijanje i široke, neravne ureze. Korištenje premalog vrha na debeloj ploči proizvodi nepotpunu oksidaciju, jaku adheziju troske i nemogućnost dovršetka reza na dubini.
| Debljina materijala | Tipična veličina vrha | Tlak kisika (PSI) | Brzina rezanja (IPM) |
|---|---|---|---|
| 1/8 in (3 mm) | 000 / 0 | 20–25 (prikaz, stručni). | 20–26 (prikaz, stručni). |
| 1/4 in (6 mm) | 0 / 1 | 25–35 (prikaz, stručni). | 16–22 (prikaz, ostalo). |
| 1/2 in (13 mm) | 1/2 | 35–45 (prikaz, stručni). | 12–18 (prikaz, stručni). |
| 1 in (25 mm) | 2/3 | 40–55 (prikaz, stručni). | 10–14 (prikaz, stručni). |
| 2 inča (50 mm) | 3/4 | 45–65 (prikaz, stručni). | 7–10 |
| 4 inča (100 mm) | 4/5 | 55–80 (prikaz, stručni). | 4–7 |
Cilindrični provrt naspram divergentnog provrta
Provrti za kisik za rezanje dolaze u dvije unutarnje geometrije, od kojih je svaka optimizirana za različiti raspon debljina. Cilindrični vrhovi provrta održavati konstantan promjer kroz cijelu duljinu provrta i najbolje raditi pri oko 40 PSI. Oni su standardni izbor za ručno i strojno rezanje materijala debljine do 3/8 inča (10 mm). Divergentni vrhovi provrta bljesnuti prema van prema izlazu, dopuštajući struji kisika za rezanje da se proširi do nadzvučne brzine. Rade pri višim pritiscima — obično od 75 do 100 PSI — i daju veće brzine rezanja uz manju potrošnju kisika po stopi rezanja na ploči deblji od 3/8 inča. Za većinu CNC strojeva s kisikom koji režu teške ploče, divergentni vrhovi provrta ispravan su izbor. Za detaljnu usporedbu načina na koji odabir gorivnog plina utječe na dizajn provrta vrha i temperaturu plamena, pogledajte naš usporedba temperature plamenika i gorivnog plina .
Kompatibilnost s gorivim plinom
Rezni vrhovi nisu međusobno zamjenjivi za gorive plinove. Acetilenski vrhovi imaju specifičan uzorak i veličinu otvora za predgrijavanje koji odgovaraju koncentriranoj toplini unutarnjeg konusa acetilena i njegovom stehiometrijskom omjeru kisika i goriva od približno 1:1. Nastavci za propan i propilen imaju više i veće otvore za predgrijavanje kako bi se kompenzirale niže temperature unutarnjeg konusa ovih plinova i njihova veća potreba za kisikom — propan zahtijeva otprilike 4,5 dijelova kisika po dijelu goriva. Korištenje acetilenskog vrha s propanom smanjuje plamen predgrijanja i proizvodi nepotpuno zagrijavanje; korištenje propanskog vrha s acetilenom stvara pretjerano veliki, nekontrolirani plamen predgrijanja. Uvijek potvrdite da je vrh namijenjen za određeni plin koji se koristi.
Priprema za čisti rez
Čak i vrh ispravne veličine daje loše rezultate ako tlak, plamen i odmak nisu pravilno podešeni prije početka reza.
Postavite tlak na vrhu, a ne na regulatoru. Dugačka crijeva i uski promjeri crijeva stvaraju mjerljiv pad tlaka između izlaza regulatora i gorionika. Za staze veće od 25 stopa, pričvrstite ispitne mjerače na ulaz plamenika kako biste izmjerili stvarni tlak isporuke, zatim podesite regulator prema gore dok mjerači na strani plamenika ne očitaju vrijednosti navedene u dijagramu vrhova. Dugotrajno rezanje samo pritiskom regulatora čest je uzrok sporih rezova i velike troske. Za potpuni pregled odabira plina i sigurnog upravljanja tlakom, pogledajte naš vodič za sigurnost goriva i kisika i odabir plina .
Upalite neutralni plamen prije rezanja. Upalite baklju samo na gorivo, zatim ubacite prethodno zagrijani kisik dok se unutarnji stožac ne izoštri do jasno definirane svijetle plave točke okružene jasnom vanjskom ovojnicom. Ovo je neutralni plamen — ispravna polazna točka za gotovo svo rezanje čelika. Oksidirajući plamen (kraći, šiljasti stožac s ljubičastom nijansom) prerano oksidira metalnu površinu i stvara zonu pod utjecajem topline koja je otporna na čisto rezanje. Plamen za naugljičavanje (mekani perasti konus sa sekundarnom narančastom ovojnicom) taloži ugljik na metalnu površinu i također pogoršava kvalitetu rezanja.
Održavajte dosljednu udaljenost. Za većinu vrhova za ručno rezanje, ispravan odmak je 1/8 do 1/4 inča (3–6 mm) između lica vrha i površine obratka. Preblizu i vrh se pregrijava, otvori za predgrijanje začepljuju se prskanjem i povećava se rizik od povratnog plamena. Previše daleko i struja kisika za rezanje gubi koherenciju prije nego što stigne do metala, stvarajući širok, zaobljeni prorez i veliku šljaku.
Potvrdite da je metal dosegao temperaturu paljenja prije otvaranja kisika za rezanje. Ispravan vizualni pokazatelj je svijetli trešnja-crveni do narančasto-bijeli sjaj na mjestu probijanja. Koristan terenski test: lagano pritisnite polugu za rezanje kisika — ako metal odmah počne iskriti i oksidirati, spreman je. Ako se jednostavno ohladi i potamni, nastavite s predgrijavanjem.
8 praktičnih savjeta za bolje rezove
Sljedeće tehnike odnose se na najčešće izvore nedosljednih rezultata u ručnom i strojnom rezanju kisikom.
- Upotrijebite tablicu savjeta za svoju marku. Brzine protoka i dimenzije otvora razlikuju se među proizvođačima čak i za istu nazivnu veličinu vrha. Tablica savjeta jedne marke nikada se ne smije primijeniti na savjete druge marke.
- Pričvrstite svoju ruku za rezanje. Za ručno rezanje, poduprite ruku plamenika tako da slobodna ruka počiva na radnom komadu ili stabilnoj referentnoj površini. Titranje gorionika od čak 1/16 inča stvara vidljivu valovitost na reznom rubu.
- Probušite s nagibom, a zatim idite okomito. Kada bušite središnju ploču umjesto da počnete od ruba, nagnite gorionik za 15-20 stupnjeva od smjera kretanja dok otvarate rezni kisik. Ovo usmjerava početno izbacivanje troske dalje od vrha. Nakon što je probijanje dovršeno, vratite gorionik u okomiti položaj i počnite rezati.
- Zarolajte na rubovima, razvaljajte na kraju. Kada počinjete od ruba debele ploče, kotrljajte plamenik iz kutnog položaja u okomiti dok ulazite u rez. Na kraju reza zarolajte gorionik prema van kako biste bili sigurni da je dno zareza čisto odsječeno - bez toga posljednji inč debelog reza često ostaje djelomično spojen.
- Uskladite brzinu putovanja s iskrama. Pri ispravnoj brzini kretanja, struja kisika za rezanje izlazi iz dna obratka pod blagim kutom (5–10 stupnjeva iza smjera plamenika). Ako potok izlazi okomito, brzina putovanja je prespora. Ako izlazi s izraženim nagibom prema naprijed, brzina je prevelika i rez nije potpuno prodirući.
- Održavajte vrh čistim tijekom rada. Nakupljanje prskanja na vrhu vrha tijekom dugih rezova postupno degradira oblik plamena predgrijanja i može uzrokovati skretanje struje kisika za rezanje. Kratka pauza za čišćenje pomoću datoteke za čišćenje vrha vraća performanse bez potpunog gašenja.
- Zatvorite gorivo prije kisika pri gašenju. Kada gasite plamenik, prvo zatvorite ventil za gorivo, zatim kisik za rezanje, a zatim kisik za predgrijavanje. Ovaj slijed sprječava stanje bogato gorivom na vrhu tijekom gašenja, što je primarni uzrok unutarnjih naslaga čađe i povratnog plamena pri sljedećem paljenju.
- Pridržavajte se svih sigurnosnih mjera bez iznimke. Odvodnici povratnog plamena na oba crijeva, ispitivanje curenja prije svake sesije i ispravna zaštitna oprema nisu predmet pregovaranja. Potpuni sigurnosni popis za provjeru specifičan za vrhove gorionika za rezanje potražite u našem vodiču sigurnosne mjere za vrhove gorionika za rezanje .
Dijagnosticiranje loše kvalitete reza
Većina grešaka u rezu s kisikom dolazi do jednog od četiri temeljna uzroka: krive veličine vrha, netočnog pritiska, nepravilne brzine kretanja ili onečišćenog ili istrošenog vrha. Donja tablica pokriva najčešće simptome i njihove korektivne mjere.
| Simptom | Najvjerojatniji uzrok | Korektivna radnja |
|---|---|---|
| Teška troska / tvrda troska koja se ne odlomi čisto | Prevelika brzina putovanja; prenizak tlak kisika; vrh premali za debljinu | Mala brzina putovanja; povećati tlak kisika do specifikacije tipske karte; nadogradite veličinu vrha |
| Zaobljeni, široki urezani gornji rub | Udaljenost odstupanja je prevelika; brzina putovanja prespora | Smanjite odmak na 1/8–1/4 in; povećati brzinu putovanja |
| Izdubljeno ili nepravilno izrezano lice | Otvori vrha začepljeni ili oštećeni; nestabilnost plamena | Očistite ili zamijenite vrh; provjerite ima li otvora savijenih ili poprskanih |
| Rez ne prodire u dubinu (posebno debela ploča) | Prenizak tlak kisika na baklji (pad tlaka); provrt vrha premalen | Izmjerite tlak na plameniku s ispitnim mjeračima; kompenzirati na regulatoru; provjerite veličinu savjeta |
| Predugo vrijeme zagrijavanja prije početka rezanja | Pogrešna vrsta vrha za plin za gorivo (premalo/mali otvori za predgrijavanje za propan/propilen) | Prijeđite na vrh za propan ili propilen s većim otvorima za predgrijavanje |
| Valovita ili lebdeća linija rezanja | Nestabilnost ruke baklje; neravnomjerna brzina putovanja | Upotrijebite vodilicu ili stezaljku ravnog ruba; brace rezna ruka na izratku |
| Povratno djelovanje ili stalno pucanje | Pregrijavanje vrha; odmak premali; lice vrha kontaminirano | Povećajte zastoj; ostavite vrh da se ohladi; čisto lice vrha; provjerite začepljenje od prskanja |
Održavanje vrha i kada zamijeniti
Rezni vrhovi troše se predvidljivo, a većina gubitaka performansi povezanih s trošenjem može se nadoknaditi jednostavnim održavanjem. Otvori za predgrijavanje prva su točka degradacije: prskanje iz zone rezanja nakuplja se na prednjoj strani vrha, djelomično blokirajući otvore i narušavajući oblik plamena predgrijanja. Skup turpija za čišćenje vrhova — veličine koja odgovara promjeru otvora vaših vrhova — uklanja ovo nakupljanje u nekoliko sekundi. Uvijek čistite uzduž osi otvora, a ne poprijeko, kako biste izbjegli povećanje ili preoblikovanje rupe.
Središnji otvor za kisik za rezanje je izdržljiviji, ali nije otporan na oštećenja. Znakovi istrošenosti provrta uključuju vidljiv zvonasti oblik na izlazu iz provrta, udubljenja na stijenkama provrta vidljiva pod povećanjem i režuću struju kisika koja se širi umjesto da održava tijesan, koherentan mlaz. Istrošeni provrt za rezanje ne može se obnoviti čišćenjem — vrh zahtijeva zamjenu.
Odmah zamijenite vrh ako je prisutno bilo koje od sljedećih stanja: pukotine ili pukotine na tijelu vrha; otvori koji se ne mogu zaokružiti sredstvom za čišćenje vrhova; izlaz iz provrta koji je vidljivo deformiran; ili ponovljeni povratni učinak čak i nakon čišćenja i ponovnog uspostavljanja ispravnog odstupanja. Rad s oštećenim vrhom je sigurnosni rizik, a ne samo problem kvalitete. Za dvodijelne vrhove, zasebno pregledajte unutarnje i vanjske komponente — često samo jedan dio zahtijeva zamjenu, čime se smanjuju troškovi održavanja.
Pohranite vrhove u namjenski držač ili kutiju kako biste zaštitili otvore i izlaz iz provrta od fizičkog oštećenja. Čak i manja udubljenja ili udubljenja na vrhu vrha od pada na tvrdi pod mogu dovoljno iskriviti otvore za predgrijanje da zahtijevaju preuranjenu zamjenu.