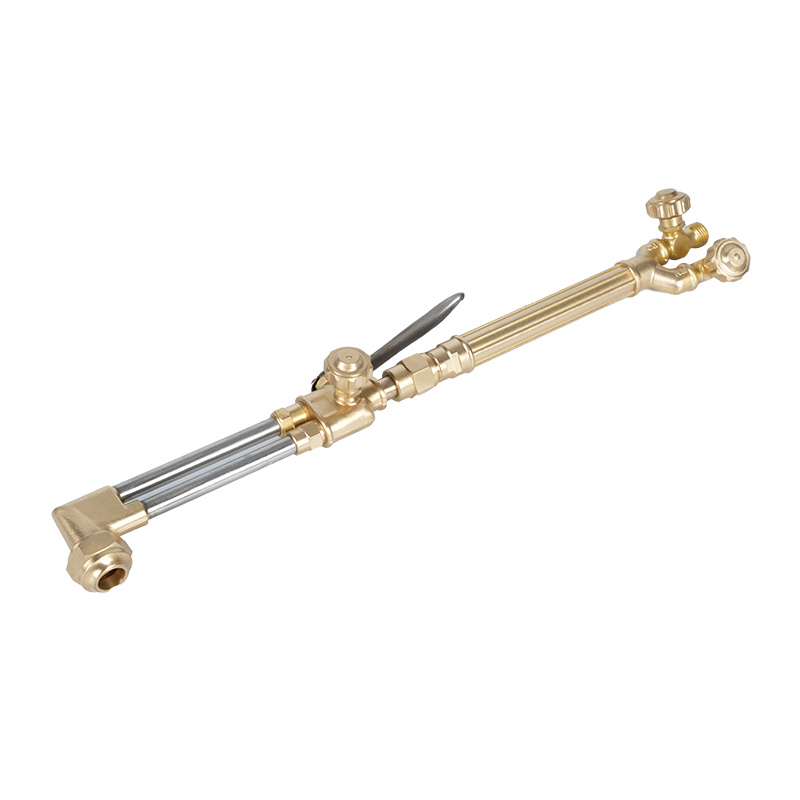

Kako rade vrhovi acetilenskih plamenika za rezanje
Vrh gorionika za rezanje acetilenom je krajnja komponenta sustava rezanja s kisikom—točka u kojoj se kemija plina, inženjerstvo tlaka i metalurška reakcija spajaju kako bi proizveli rez. Razumijevanje mehaničkog funkcioniranja reznog vrha temelj je za odabir pravog vrha, postavljanje ispravnih pritisaka i dijagnosticiranje problema kada se kvaliteta rezanja pogorša.
Proces rezanja odvija se u dvije različite faze, obje kontrolirane geometrijom vrha. Prvo, prethodno zagrijati plamen — dovodi se kroz prsten manjih otvora koji okružuju središnji otvor — podignite osnovni metal na temperaturu paljenja od približno 1800°F (982°C). Acetilen je poželjno gorivo za ovu fazu jer njegovo izgaranje s kisikom proizvodi temperaturu plamena od približno 5,720°F (3,160°C), pri čemu je većina njegove topline koncentrirana u unutarnjem konusu plamena. Ova koncentracija unutarnjeg stošca omogućuje brzo, precizno predgrijavanje s minimalnom zonom utjecaja topline na okolni metal – prednost koju alternativna goriva poput propana i propilena ne mogu u potpunosti ponoviti.
Nakon što čelik postigne temperaturu paljenja i postane crven kao trešnja, operater otvara ručicu kisika za rezanje. Visokotlačni tok čistog kisika (99,5% čistoće ili više) ispušta se kroz središnji otvor vrha. Ovaj mlaz kisika ne topi čelik—on uzrokuje egzotermnu reakciju oksidacije koja izravno sagorijeva željezo, pretvarajući ga u trosku željeznog oksida koja se istovremeno izbacuje iz proreza brzinom struje plina. Rezultat je termokemijski rez, a ne toplinsko taljenje, zbog čega oksi-acetilen može izrezati čeličnu ploču debljine nekoliko inča s kojom se nijedan plazma ili laserski proces ne može ekonomski mjeriti.
Dva kritična ograničenja specifična za acetilen određuju kako se moraju koristiti rezni vrhovi: radni tlak acetilena nikada ne smije prijeći 15 PSI (1 bar) , jer plin postaje kemijski nestabilan i osjetljiv na udar iznad ovog praga. Osim toga, acetilen se ne smije izvlačiti iz cilindra brzinom većom od jedne sedmine ukupnog kapaciteta cilindra po satu—brže povlačenje uvlači tekući aceton u crijeva i plamenik, oštećujući opremu i stvarajući opasno ponašanje plamena.
Jednodijelni naspram dvodijelnih vrhova za rezanje
Acetilenski vrhovi gorionika za rezanje proizvode se u dva strukturna formata, a razlika između njih nije samo kozmetička - ona određuje kompatibilnost s plinom, geometriju plamena, toplinsku izvedbu i vrstu rezanja za koji je svaki vrh projektiran.
Jednodijelni acetilenski vrhovi za rezanje
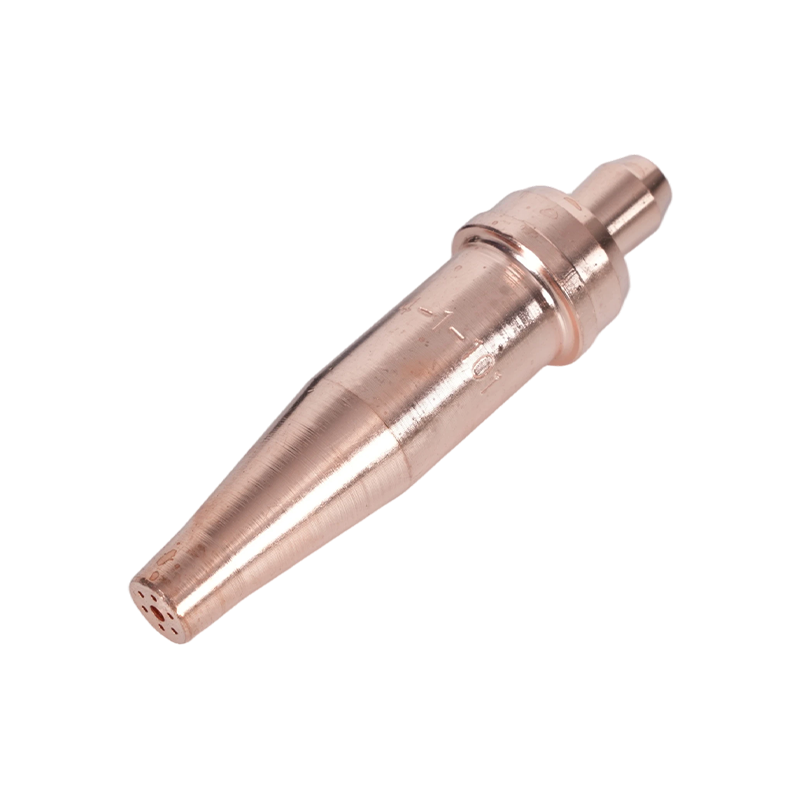
Jednodijelni vrhovi izrađeni su od čvrste bakrene legure — najčešće telur bakra, odabranog zbog svoje kombinacije visoke toplinske vodljivosti, obradivosti i otpornosti na ekstremnu toplinu koja se stvara na vrhu vrha. Vrh se proizvodi bušenjem i preciznim prešanjem preko kalibriranih žica kako bi se stvorili točni otvori za prethodno zagrijavanje i središnji provrt za kisik precizno kontroliranog promjera. Rezultat je jedna integrirana komponenta bez spojeva između plinskih prolaza. Jednodijelni vrhovi su dizajniran isključivo za acetilen i standardni su format za ručno rezanje u proizvodnji, građevinarstvu, automobilskoj industriji i konstrukcijskom čeliku. Obično imaju četiri ili šest rupa za predgrijanje raspoređenih koncentrično oko središnjeg provrta.

Dvodijelni vrhovi za rezanje
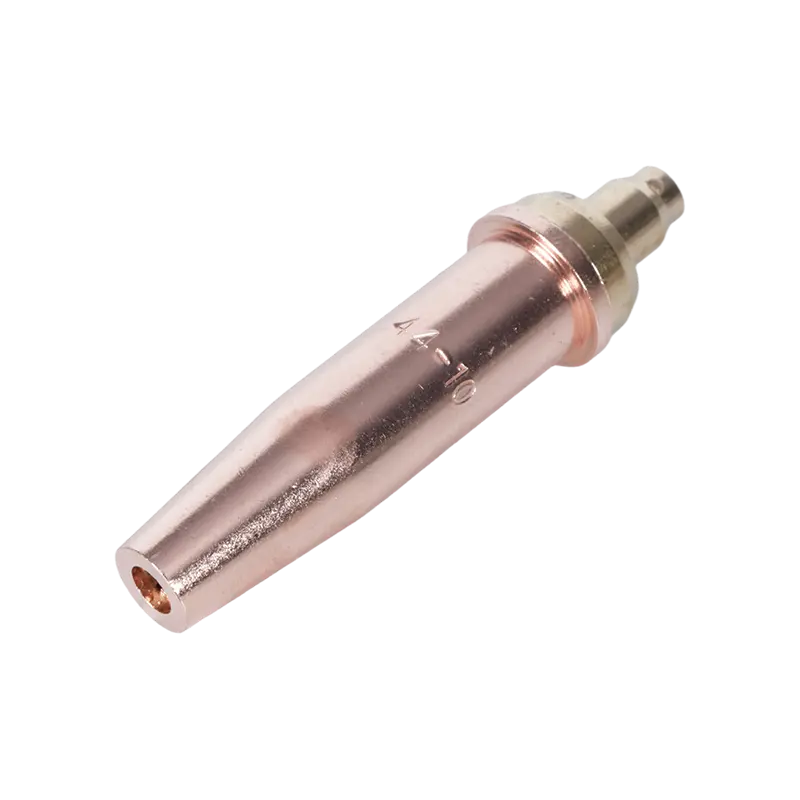
Dvodijelni vrhovi sastoje se od bakrenog vanjskog omotača i mjedenog unutarnjeg elementa. Ova konstrukcija stvara utore za prethodno zagrijavanje plamena između dvije komponente umjesto bušenih prolaza kroz jedan komad. Dvodijelni vrhovi dizajnirani su za korištenje s alternativnim gorivnim plinovima—propilenom, propanom, prirodnim plinom i MAPP—gdje dulje vrijeme predgrijavanja i različita geometrija plamena ovih plinova zahtijevaju širi, raspodijeljeniji obrazac predgrijavanja. Dvodijelni vrhovi su nije zamjenjivo s acetilenskim postavkama : karakteristike plamena i zahtjevi za tlakom plina bitno se razlikuju, a korištenje pogrešne vrste vrha ugrožava i kvalitetu rezanja i sigurnost.
| Karakteristično | Jednodijelni vrh | Dvodijelni vrh |
|---|---|---|
| Građevinski materijal | Čvrsta legura bakra (telur bakar) | Bakrena vanjska školjka, unutarnji element od mesinga |
| Kompatibilni plin za gorivo | Samo acetilen | Propan, propilen, MAPP, prirodni plin |
| Dizajn otvora za prethodno zagrijavanje | Izbušene rupe (4 ili 6) | Utori između školjke i unutarnjeg elementa |
| Koncentracija plamena | Visoko — fokus unutarnjeg stošca | Širi — raspored raspoređenog predgrijavanja |
| Tipična primjena | Ručno rezanje, precizan rad, tanka-srednja ploča | Proizvodno rezanje, teške ploče, grijanje |
Objašnjenje numeriranja vrhova i veličine otvora
Jedan od najupornijih izvora zabune pri odabiru reznog vrha je sustav numeriranja. Za razliku od pričvrsnih elemenata ili svrdla, brojevi vrhova plamenika za rezanje ne slijede univerzalni standard— različiti proizvođači dodjeljuju različite brojeve vrhovima s identičnim promjerom otvora . Vršak veličine #2 jednog proizvođača može imati isti provrt za kisik kao veličina #3 drugog proizvođača. Ova nedosljednost nije nedostatak; odražava povijesne konvencije specifične za marku koje su neovisno uspostavljene u cijeloj industriji.
Tehnički ispravan pristup odabiru savjeta je odrediti prema promjer otvora kisika za rezanje , izraženo kao veličina indeksa svrdla, a ne samo brojem vrha. Središnji provrt—jedina rupa kroz koju se isporučuje visokotlačni kisik za rezanje—dimenzija je koja određuje volumen kisika koji dolazi do reza, a time i maksimalnu debljinu čelika koju vrh može čisto rezati. Promjeri otvora za predgrijavanje sekundarne su specifikacije koje utječu na brzinu predgrijanja i dizajnirao ih je proizvođač tako da odgovaraju središnjem provrtu.
Brojevi vrhova općenito se povećavaju s veličinom otvora: manji brojevi (000, 00, 0, 1) odgovaraju manjim otvorima prikladnim za tanke materijale, dok veći brojevi (4, 5, 6 i više) odgovaraju većim otvorima za rezanje teških ploča. Naš asortiman od vrhovi gorionika za rezanje proizvodi se u skladu s tolerancijama otvora preciznog presavijanja, s objavljenim veličinama indeksa bušenja za svaki model kako bi se omogućila izravna provjera dimenzija neovisno o konvenciji numeriranja koja se koristi na vašoj postojećoj opremi.
Tablica odabira acetilenskog reznog vrha
Sljedeća tablica prikazuje standardni odabir vrha i parametre tlaka za rezanje acetilenom mekog čelika u dobrom stanju. Svi se tlakovi mjere na regulatoru s crijevom od 25 stopa. Za crijeva znatno kraća ili duža od 25 stopa, prilagodite radni tlak u skladu s tim kako biste održali točan izlazni tlak vrha.
| Debljina metala | Tipična veličina vrha | Tlak O₂ (PSI) | Tlak C₂H₂ (PSI) | Prethodno zagrijte rupe |
|---|---|---|---|---|
| Do 1/8" (3 mm) | #000 / #00 | 20–25 (prikaz, stručni). | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 (prikaz, stručni). | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 (prikaz, ostalo). | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 (prikaz, stručni). | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 (prikaz, stručni). | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 (prikaz, stručni). | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70–100 (prikaz, stručni). | 8–15 | 6 |
Dva operativna pravila primjenjuju se bez iznimke na sve unose u ovoj tablici. Prvo, nikada ne koristite vrh veličine za deblji materijal od onoga što zapravo režete — preveliki vrh isporučuje više kisika nego što plamen za prethodno zagrijavanje može pravilno potrošiti, uzrokujući pregrijavanje, oštećenje vrha, povratno djelovanje i neravne posjekotine. Drugo, nikada ne prelazite radni tlak acetilena od 15 PSI bez obzira na veličinu vrha ili debljinu ploče; ako određeni rez zahtijeva veći protok kisika nego što vrh odgovarajuće veličine može pružiti pri sigurnom tlaku acetilena, rješenje je prebaciti se na veći cilindar kisika ili postavu razvodnika, a ne povećati tlak acetilena.
Rezni vrhovi s ravnim provrtom u odnosu na divergentni provrt
Osim jednodijelnih i dvodijelnih, acetilenski rezni vrhovi dodatno se razlikuju po geometriji središnjeg provrta za kisik. Ova specifikacija je kritična za operatere koji rade s ručnom i strojno montiranom opremom za rezanje.
Savjeti s ravnim otvorom
Ravni provrt održava dosljedan cilindrični promjer od prolaza plina do izlaza vrha. Vrhovi s ravnim provrtima rade na reznim tlakovima kisika od 40 do 60 PSI i standardni su dizajn za operacije ručnog rezanja. Cilindrična struja plina koju proizvode stabilna je pri umjerenim brzinama, dajući operateru odgovarajuću kontrolu nad linijom rezanja, izbacivanjem troske i pokrivenošću predgrijanjem tijekom ručnog pomicanja plamenika.
Divergentni vrhovi provrta
Divergentni provrt—koji se naziva i prošireni ili suženi izlaz—neznatno se širi na izlazu vrha, dopuštajući struji kisika za rezanje da se širi i ubrzava dok izlazi. Ova je geometrija projektirana za aplikacije strojnog rezanja i radi na 70 do 100 PSI tlak kisika za rezanje . Divergentna struja kisika veće brzine omogućuje brzine rezanja približno 25% veće od vrhova ravnih provrta s ekvivalentnom veličinom otvora, uz održavanje prihvatljive kvalitete zareza na mekoj čeličnoj ploči pri debljinama gdje je strojno rezanje ekonomski opravdano. Divergentni vrhovi provrta se ne preporučuju za ručno rezanje: uključeni veći pritisci i smanjena povratna informacija operatera od ubrzanog mlaza značajno otežavaju precizno ručno upravljanje.
Savjet Održavanje, čišćenje i sigurnost
Stanje reznog vrha izravno određuje kvalitetu rezanja i radnu sigurnost. Vrh s djelomično blokiranim otvorima za predgrijanje, deformiranim središnjim provrtom ili kontaminiranom dosjednom površinom proizvest će nepravilan plamen, nestabilnu struju kisika za rezanje i povećani rizik od povratnog plamena ili povratnog plamena. Održavanje vrha nije izborno - to je rutinski radni zahtjev.
Postupak čišćenja
Otvori vrhova nakupljaju prskanje, trosku i oksidacijske naslage tijekom normalne uporabe. Ove naslage sužavaju protok plina i iskrivljuju uzorak plamena. Čišćenje se mora izvesti s sredstva za čišćenje vrhova posebno dizajnirana za promjer otvora koji se koristi —nikada s čavlima, žicama, svrdlima ili improviziranim alatima. Sredstva za čišćenje vrhova su cilindrične turpije veličine koja odgovara standardnim promjerima otvora; ako se pravilno koriste, uklanjaju naslage bez povećanja ili deformiranja provrta. Povećanje otvora za prethodno zagrijavanje ili rezanje čak i za nekoliko tisućinki inča mijenja karakteristike protoka plina dovoljno da utječu na ravnotežu plamena i kvalitetu rezanja, a deformirani provrt se ne može ispraviti - vrh se mora zamijeniti. Očistite sve otvore pojedinačno laganim potezom turpije, a zatim propuhnite vrh niskotlačnim komprimiranim zrakom kako biste uklonili sve ostatke prije ponovnog postavljanja.
Pregled lica sjedala
Sjedište vrha - strojno obrađena površina koja se spaja s glavom gorionika - mora biti ravna, glatka i bez rubova. Oštećena dosjedna strana omogućuje plinu da zaobiđe brtvu između vrha i plamenika, stvarajući curenje koje proizvodi nepravilan plamen i uvodi rizik povratnog plamena. Provjerite dosjednu površinu nakon svakog uklanjanja vrha. Lagane površinske oznake mogu se polirati finim abrazivnim papirom na ravnoj površini; svaki vrh koji pokazuje duboke udubine, pukotine ili značajne površinske nepravilnosti treba odmah zamijeniti.
Prevencija povratnog plamena i bljeskalice
Povratni požar—gdje plamen iskoči natrag u vrh i ponovno se zapali na licu vrha—najčešće je uzrokovan radom pri tlaku ispod minimalnog za veličinu vrha, držanjem vrha preblizu radnoj površini ili djelomično blokiranim otvorima koji ograničavaju protok plina. Ako dođe do povratnog plamena, prvo zatvorite ventil za acetilenski ventil, zatim ventil za kisik, ostavite vrh da se ohladi, pregledajte i očistite otvore i provjerite postavke tlaka prije ponovnog paljenja. Povratni plamen—gdje plamen putuje do crijeva i regulatora—je ozbiljniji događaj koji zahtijeva instaliranje odvodnika povratnog plamena na cijevima goriva i kisika na tijelu plamenika ili izlazima regulatora. Odvodnici povratnog plamena obavezni su za acetilenske sustave u većini jurisdikcija i snažno se preporučuju bez obzira na lokalne zahtjeve.
Odabir pravog savjeta za vaše postavljanje
Ispravan odabir vrha gorionika za rezanje acetilenom zahtijeva donošenje četiri uzastopne odluke. Njihova redoslijedna primjena eliminira većinu pogrešaka odabira prije nego što se dogode.
- Korak 1 — Potvrdite kompatibilnost gorivnog plina. Provjerite koristi li vaša instalacija acetilen, a ne propan, propilen ili MAPP. Na acetilenskim sustavima smiju se koristiti samo jednodijelni vrhovi proizvedeni posebno za acetilen. Korištenje dvodijelnog vrha za alternativno gorivo na acetilenskom plameniku proizvodi netočnu geometriju plamena i nepredvidivo ponašanje plina.
- Korak 2 — Odredite najveću debljinu metala. Odaberite vrh ocijenjen za rezanje najdebljeg dijela na koji ćete naići u poslu, a ne prosječne debljine. Rezanje dijela 10% debljeg od nazivnog kapaciteta vrha proizvodi nepotpun ili neravan rez; korištenje vrha premale veličine za najdeblji dio i pokušaj kompenzacije s većim pritiskom rizikuje povratno djelovanje i oštećenje vrha.
- Korak 3 — Odaberite vrstu provrta na temelju primjene. Operacije ručnog rezanja zahtijevaju vrhove s ravnim provrtima pri 40–60 PSI reznog kisika. Strojne ili automatizirane operacije rezanja imaju koristi od divergentnih vrhova provrta na 70–100 PSI za 25% prednosti u brzini koju pružaju na ravnim rezovima u ploči.
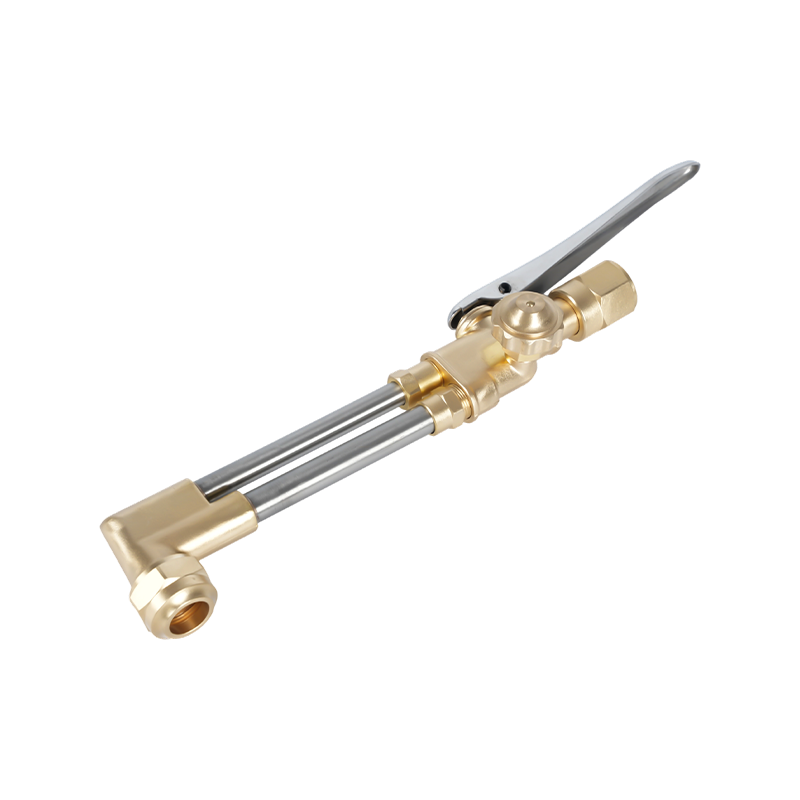
- Korak 4 — Provjerite kompatibilnost ručke i glave gorionika. Rezni vrhovi moraju ispravno pristajati uz glavu gorionika na koju su postavljeni. Navoj vrha, geometrija sjedišta i navoj glave moraju odgovarati. Naš ručke gorionika za rezanje proizvedeni su sa standardiziranim navojem vrha i specifikacijama sjedišta; njihovo uparivanje s odgovarajućim vrhovima iz istog sustava eliminira curenje i nestabilnost plamena koja je posljedica miješanja nekompatibilnih komponenti različitih proizvođača.
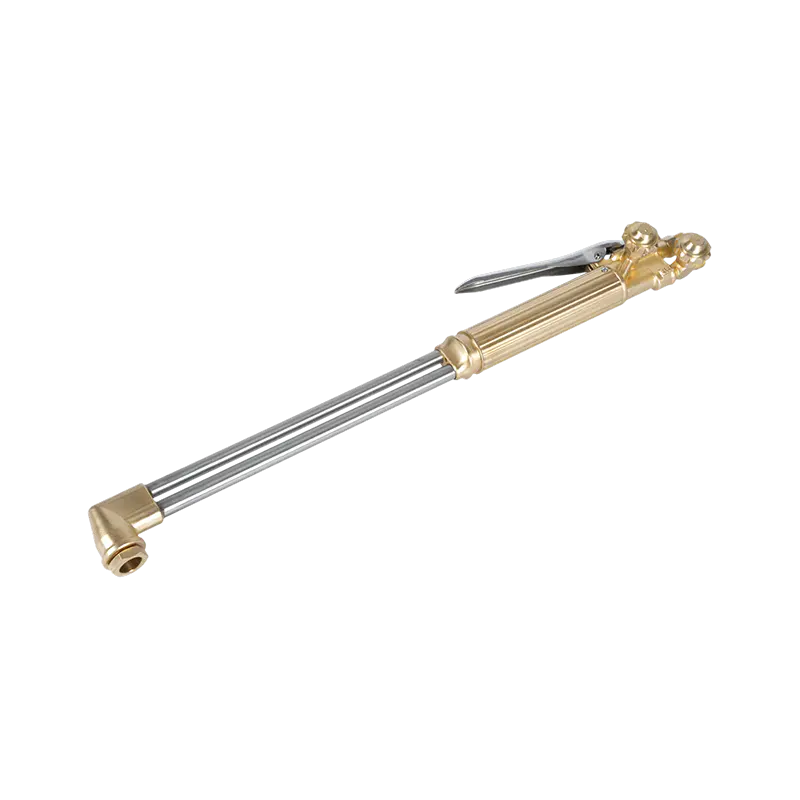
Za operatere koji opremaju novu stanicu ili zamjenjuju čitavu postavku za gorivo s kisikom, cjeloviti pristup sustavu - ručka gorionika, rezni nastavak, regulatori, crijeva i odgovarajući vrhovi koji se kupuju zajedno - eliminira neizvjesnost kompatibilnosti na samom početku. Naš kompleti plamenika za rezanje sastavljeni su kao usklađeni sustavi s dokumentiranom kompatibilnošću vrhova, specifikacijama tlaka i komponentama s oznakom acetilena u čitavom nizu, pružajući pouzdanu polaznu točku za primjene rezanja u radionici i na terenu.