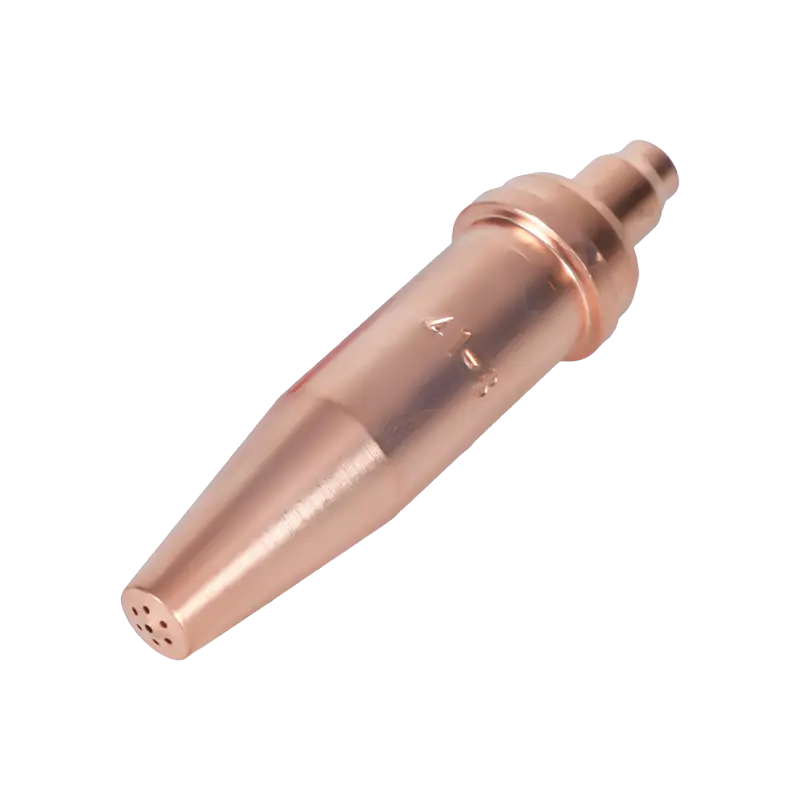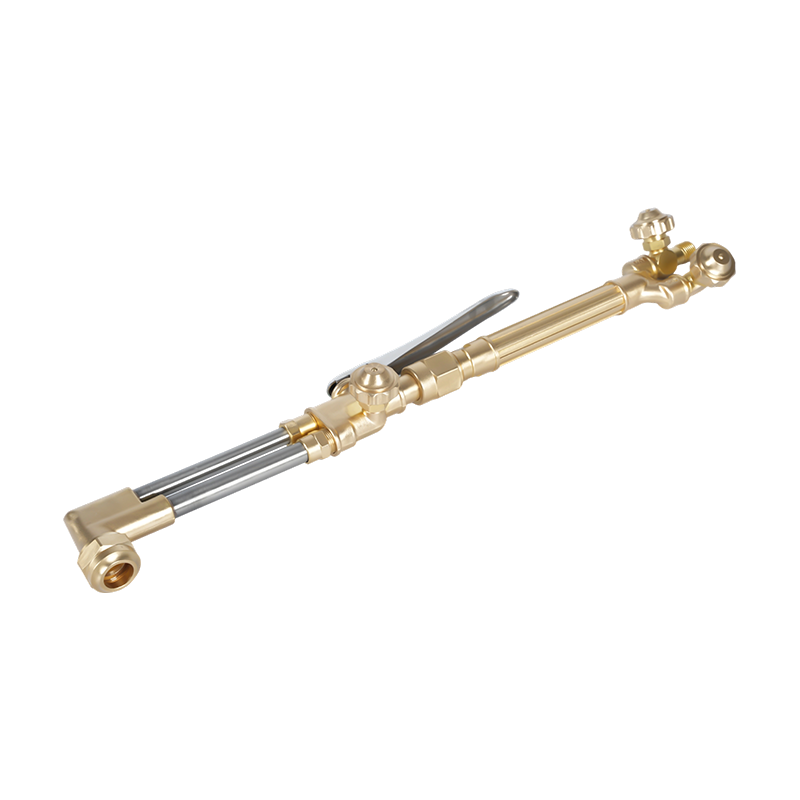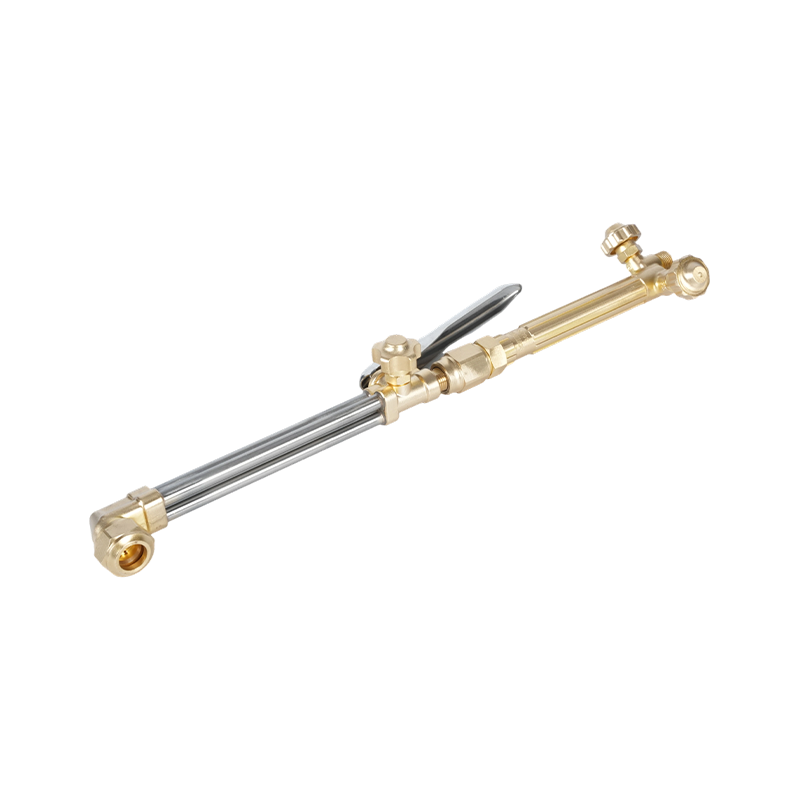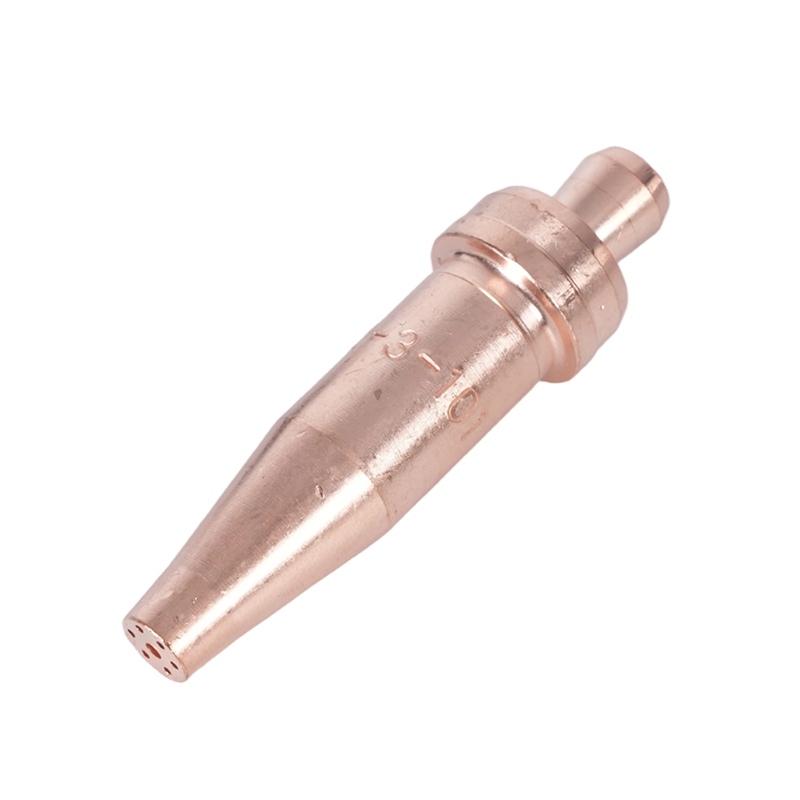

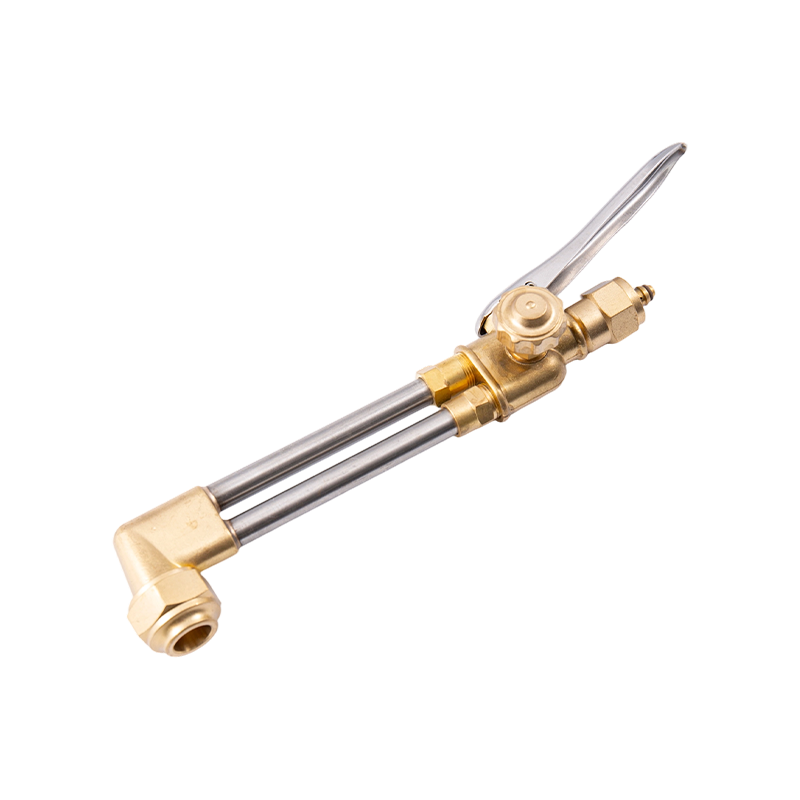
Temperatura oksi-acetilenskog reznog plamenika: što trebate znati
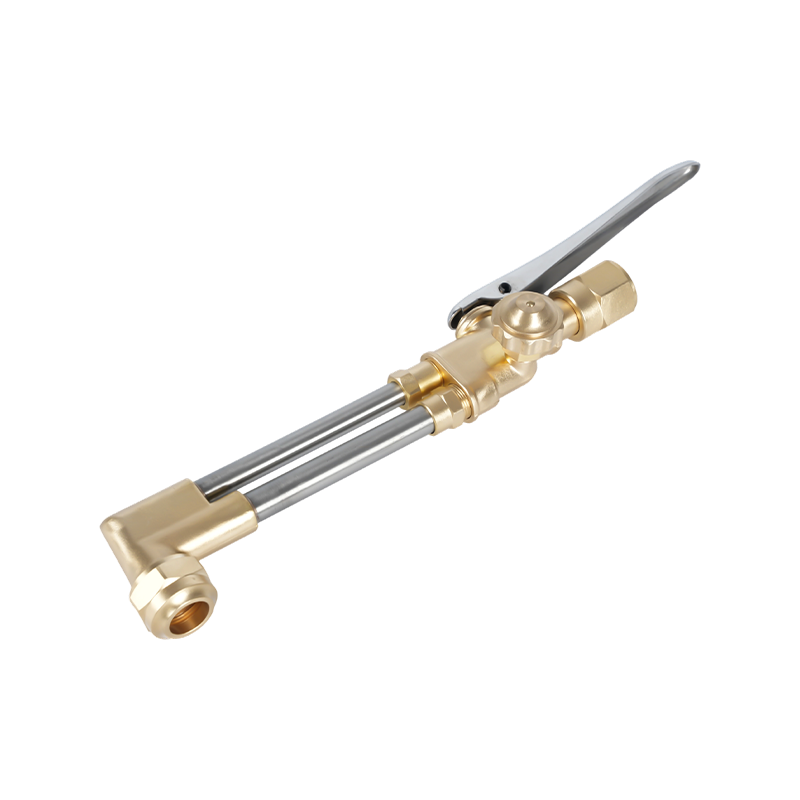
The oksi-acetilenski rezni plamenik proizvodi jednu od najviših temperatura plamena koje se mogu postići standardnom industrijskom plinskom opremom. Kada kisik i acetilen zajedno izgaraju, rezultirajući plamen doseže otprilike 3480°C do 3500°C (6296°F do 6330°F) — viši od bilo koje druge kombinacije plinova koji se obično koriste u praksi zavarivanja i rezanja. Ova ekstremna toplina je ono što čini oksi-acetilen referentnim sustavom goriva prema kojem se mjere svi alternativni plinovi za rezanje.
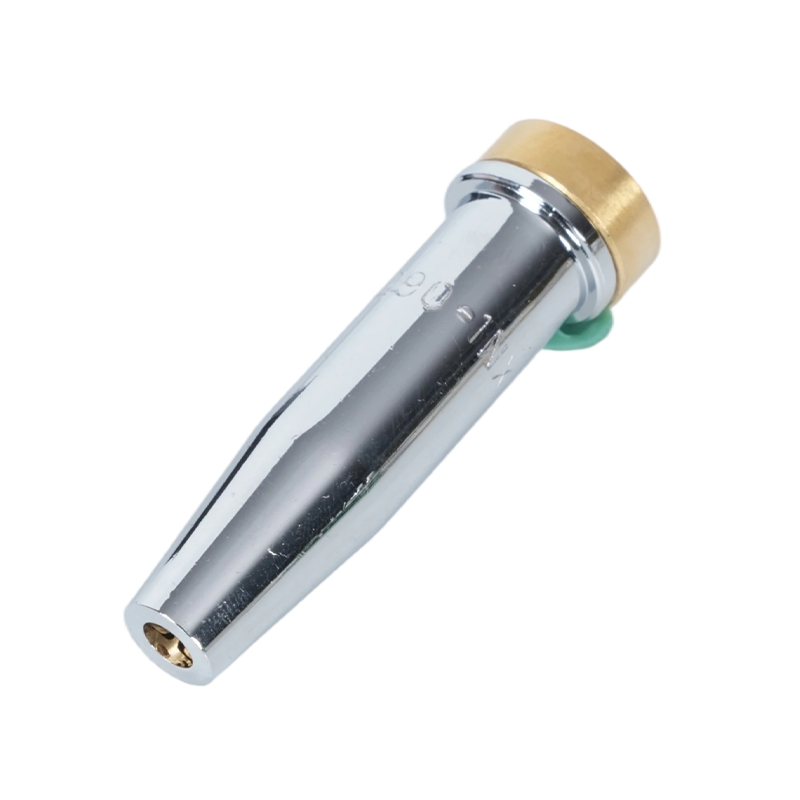
Međutim, ključno je razumjeti kako plamenik zapravo koristi tu temperaturu. Plamenik za rezanje ne topi samo metal - on radi kroz dvostupanjski proces. Prvo, plamen prethodnog zagrijavanja koji okružuje rezni vrh podiže čelik na temperaturu paljenja od približno 1800°F (982°C). Kada čelik dosegne tu točku, aktivira se središnji visokotlačni mlaz kisika. Ovaj tok ne dodaje toplinu izravno; umjesto toga, uzrokuje brzu oksidaciju prethodno zagrijanog čelika - proces koji se često opisuje kao "kontrolirano, brzo hrđanje". Proizvedeni željezni oksid ima nižu točku taljenja od osnovnog čelika, pa se ispuhuje iz reza kao rastaljena troska.
Plamen predgrijanja na plameniku za rezanje obično doseže između 4400°F i 6000°F ovisno o korištenom plinu i omjeru kisika i goriva. Kada se pritisne poluga za rezanje, plamen predgrijanja zapravo može postati malo hladniji jer veliki volumen kisika koji se uzima za mlaz rezanja trenutno obogaćuje smjesu za predgrijavanje. Sama radnja rezanja nije topliji plamen — to je reakcija kemijske oksidacije koju pokreću čistoća i pritisak kisika.
Tri vrste oksi-acetilenskih plamenova i kada ih koristiti
Omjer kisika i acetilena određuje koji će od tri različita tipa plamena nastati. Svaki ima specifične primjene, a korištenje pogrešne vrste plamena uzrokuje mjerljivo oštećenje kvalitete zavara ili rezanja.
Neutralni plamen
Neutralni plamen u potpunosti sagorijeva svo raspoloživo gorivo i kisik, ne stvarajući ni jedno ni drugo u suvišku. Unutarnji konus je dobro definiran i svijetao, a vanjska ovojnica je jasna. Ovo je standardni plamen za većinu primjena rezanja čelika i općenito zavarivanja. Ne dodaje ugljik metalu (što bi ga učinilo krtim) niti stvara prekomjernu oksidaciju (koja bi stvorila kamenac željeznog oksida). Za operacije rezanja, postavljanje neutralnog plamena za prethodno zagrijavanje prije uključivanja struje kisika za rezanje proizvodi najčišće rezove s najdosljednijim rezom.
Plamen za naugljičavanje (reduciranje).
Plamen za naugljičavanje sadrži višak acetilena iznad onoga što se može u potpunosti sagorjeti s dostupnim kisikom. Prepoznaje se po pernatoj sekundarnoj zoni koja se proteže izvan unutarnjeg stošca — duljina ovog pera označava stupanj viška acetilena. Ovaj tip plamena koristi se za površinsko kaljenje, postupke žarenja i za plinsko zavarivanje nehrđajućeg čelika, gdje smanjuje rizik od oksidacije kroma u zoni zavara. Višak acetilena stvara reducirajuću atmosferu oko rastaljenog bazena. Nikada se ne smije koristiti za rezanje, jer taloži ugljik u čelik i proizvodi crnu čađu.
Oksidirajući plamen
Oksidirajući plamen sadrži višak kisika. Unutarnji konus postaje kraći, šiljastiji i poprima blago ljubičastu nijansu; zvuk plamena osjetno se izoštrava. Iako je ova vrsta plamena najtoplija u teoriji, općenito se izbjegava za zavarivanje jer višak kisika napada željezo u čeliku, stvarajući nepoželjne inkluzije željeznog oksida koje slabe spoj. Za rezanje, podešavanje oksidirajućeg plamena u struji kisika za rezanje svojstveno je procesu — ali plamenovi prethodnog zagrijavanja trebaju ostati neutralni kako bi se izbjegla preuranjena oksidacija okolnog materijala.
Plinovi gorionika za rezanje: Potpuna usporedba
Sustavi rezanja s gorivom kisikom nisu ograničeni na acetilen. Raspon gorivih plinova može se koristiti ovisno o materijalu koji se reže, potrebnoj brzini rezanja, dostupnoj infrastrukturi i troškovima. Svaki plin ima različite karakteristike temperature plamena i profile izgaranja koji različito utječu na performanse.
| plin | Maksimalna temperatura plamena (s O2) | Najbolja upotreba | Sposoban za zavarivanje? |
|---|---|---|---|
| Acetilen | 3500°C / 6330°F | Rezanje, varenje, precizni radovi | da |
| propan | ~2800°C / ~5072°F | Rezanje, grijanje, savijanje | br |
| propilen | ~2900°C / ~5252°F | Proizvodno rezanje | ograničeno |
| Prirodni plin | ~2770°C / ~5020°F | Rezanje, jeftini poslovi | br |
| Vodik | ~3000°C / ~5432°F | Podvodno rezanje, aluminij | Samo specijalizirani |
Acetilen
Acetilen is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
propan
propan burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
propilen
propilen (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Prirodni plin
Prirodni plin ima najnižu temperaturu plamena od uobičajeno korištenih plinova za rezanje. Njegova primarna prednost je infrastruktura: objekti s cjevovodnom opskrbom prirodnim plinom mogu eliminirati upravljanje cilindrima i značajno smanjiti troškove goriva. Koristi se u velikim industrijskim operacijama rezanja gdje se nešto niža učinkovitost rezanja nadoknađuje uštedom troškova i praktičnošću opskrbe. Prirodni plin se ne koristi za zavarivanje.
Vodik
Vodik is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Koji se metali mogu, a koji ne mogu rezati gorionikom s kisikom
Rezanje kisikom u osnovi je proces kemijske oksidacije. Da bi funkcionirao, metal koji se reže mora ispunjavati određene uvjete: njegovi oksidi moraju imati niže talište od samog osnovnog metala. Kada je ovaj uvjet ispunjen, struja kisika oksidira prethodno zagrijani metal i čisto otpuhuje nastalu rastaljenu trosku. Kada nije ispunjen, oksid stvara zaštitnu koru koja prekida reakciju oksidacije i sprječava napredovanje reza.
- Nisko do srednje ugljični čelik: Reže čisto i učinkovito. Ovo je primarna primjena za rezanje kisikom, sposobna za obradu materijala od 0,5 mm do preko 250 mm debljine.
- Kovano željezo: Može se učinkovito rezati tehnikama kisika.
- Čelik s visokim udjelom ugljika: Teško za rezanje jer se točka taljenja troske približava onoj kod osnovnog metala, sprječavajući čisto izbacivanje oksida.
- Lijevano željezo: Ne može se učinkovito rezati — grafit između zrna i struktura zrna ometaju djelovanje rezanja oksidacijom.
- Nehrđajući čelik: Ne može se rezati standardnim metodama s kisikom. Sloj krom oksida koji se stvara na površini ima višu točku taljenja od čelika ispod njega, stvarajući zaštitnu barijeru koja sprječava kisik od rezanja da dopre do svježeg metala. Rezanje plazmom ili laserom mora se koristiti za nehrđajući čelik.
- Aluminij i bakar: Ne može se rezati oksi-gorivom — ovim metalima nedostaje sadržaj željeza potrebnog za održavanje reakcije oksidacijskog rezanja.
Zavarivanje nehrđajućeg čelika: odabir procesa i ključna razmatranja
Nehrđajući čelik jedan je od najzahtjevnijih metala za pravilno zavarivanje. Njegov visok sadržaj kroma (minimalno 10,5%) je ono što mu daje otpornost na koroziju — ali taj isti krom je izuzetno reaktivan na kisik na temperaturama zavarivanja. Kada krom oksidira tijekom zavarivanja, on se iscrpljuje iz okolnog metala, stvarajući zone sa značajno smanjenom otpornošću na koroziju. Ovaj fenomen, poznat kao senzibilizacija, središnji je tehnički izazov zavarivanja nehrđajućeg čelika bez obzira na korišteni postupak.
Osim toga, nehrđajući čelik ima nižu toplinsku vodljivost od mekog čelika, što znači da se toplina brže nakuplja u zoni zavara i sporije širi. Zbog toga je izobličenje trajni problem, osobito kod materijala tanke debljine. Nehrđajući čelik također se širi približno 50% više od mekog čelika kada se zagrijava, što pojačava izobličenje ako se unosom topline ne upravlja pažljivo.
TIG zavarivanje (GTAW) — Preferirana metoda
TIG zavarivanje je zlatni standard za zavarivanje nehrđajućeg čelika, posebno za tanke materijale, cijevi i sve primjene gdje su izgled zavara i otpornost na koroziju ključni. Nepotrošiva volframova elektroda stvara luk, dok zaštitni plin čisti argon štiti zavareni bazen od atmosferskog kisika i dušika. Zavarivač ručno ubacuje šipku za punjenje, omogućujući preciznu kontrolu unosa topline i veličine lokve.
Za austenitne nehrđajuće čelike serije 300 (najčešći), standardna šipka za punjenje je 308L. Za stupnjeve 316 i 316L (koji sadrže molibden za povećanu otpornost na koroziju), koristite 316L punilo. Za leguru tipa 321 prikladna je žica za punjenje 347. Korištenje pogrešnog stupnja punila ugrožava korozijsku izvedbu gotovog zavara čak i ako je mehanički spoj dobar.
Ključni TIG parametri za nehrđajući čelik: postavite amperažu na približno 1 amper po 0,001 inča (0,025 mm) debljine materijala. Upotrijebite 2% torijeranu ili 2% lantaniziranu volframovu elektrodu uzemljenu na vrh igle. Brzina protoka zaštitnog plina argona trebala bi biti postavljena između 15 i 20 kubičnih stopa po satu (CFH). Održavajte konstantnu brzinu putovanja - poželjniji je polagani rad s odgovarajućim unosom topline nego jurnjava i pregrijavanje okolnog metala.
Povratno pročišćavanje za zavarivanje cijevi
Prilikom TIG zavarivanja cijevi od nehrđajućeg čelika, unutarnja površina korijena zavara izložena je atmosferskom kisiku tijekom procesa zavarivanja. To uzrokuje pojavu koja se naziva "šećerenje" — gruba, zrnata oksidirana površina na korijenu zavara koja značajno smanjuje otpornost na koroziju i mehaničku čvrstoću. Povratno pročišćavanje plinom argonom (koji teče kroz unutrašnjost cijevi tijekom zavarivanja radi istiskivanja kisika) bitno je za bilo koju primjenu cijevi od nehrđajućeg čelika gdje je kvaliteta korijena važna. Začepite oba kraja labavo i provucite argon pod niskim tlakom kroz jedan kraj kako biste održali pozitivno pročišćavanje kroz cijeli zavar.
MIG zavarivanje (GMAW) od nehrđajućeg čelika
MIG zavarivanje je praktična opcija za nehrđajući čelik gdje je brzina proizvodnje važnija od estetike zavara ili gdje TIG oprema nije dostupna. Proces koristi žičanu elektrodu od nehrđajućeg čelika s kontinuiranim napajanjem i zaštitnim plinom za zaštitu bazena za zavarivanje. Ispravan zaštitni plin za MIG zavarivanje nehrđajućeg čelika je čisti argon ili mješavina argona i helija — a ne mješavine argona i CO2 koje se koriste za MIG zavarivanje čelika, budući da CO2 potiče skupljanje ugljika i oksidaciju u nehrđajućem čeliku. Postavite brzinu protoka zaštitnog plina između 14 i 16 litara u minuti (približno 30 CFH). Upotrijebite nehrđajuću žicu usklađenu s vrstom osnovnog metala i razmislite o nevjerojatnim sekvencama zavarivanja kako biste minimalizirali toplinsko izobličenje.

Oksi-acetilensko zavarivanje nehrđajućeg čelika
Plinsko zavarivanje nehrđajućeg čelika s oksi-acetilenom je tehnički moguće, ali znatno teže od TIG zavarivanja i općenito se ne preporučuje za proizvodne ili konstrukcijske primjene. Proces zahtijeva specijalizirani topitelj za zavarivanje nehrđajućeg čelika — obično suhi prah pomiješan u pastu s izopropilnim alkoholom i primijenjen na prednju i stražnju stranu spoja, kao i na šipku za punjenje. Ovaj fluks sprječava oksidaciju kroma tijekom zavarivanja.
Postavka plamena je kritična: poželjan je neutralni plamen s blagim viškom acetilena (plamen koji se malo smanjuje). Oksidirajući plamen izgara krom iz čelika, uništavajući njegovu otpornost na koroziju. Pretjerani plamen za naugljičavanje dodaje neželjeni ugljik zavarivanju. Ostatak topitelja nakon zavarivanja je tvrd i nalik staklu tamo gdje je bio potpuno zagrijan — mora se mehanički ukloniti (žičano četkanje, pjeskarenje) prije nego se spoj pusti u rad. Topilo koje nije doseglo punu temperaturu može se lakše obrisati.
U stupnjevima poput 304, prekomjerna toplina (između 500°C i 800°C) može uzrokovati stvaranje krom karbida na granicama zrna — stanje poznato kao taloženje karbida koje s vremenom dovodi do interkristalne korozije. Klase s niskim udjelom ugljika (304L, 316L) otpornije su na ovaj problem pri zavarivanju metodama većeg unosa topline.
Kritični pripremni koraci za zavarivanje nehrđajućeg čelika
Bez obzira na odabrani postupak zavarivanja, priprema površine i kontrola onečišćenja nisu predmet pregovaranja kada se radi s nehrđajućim čelikom.
- Uklonite onečišćenje željezom: Sve čestice željeza ili čelika na površini od nehrđajućeg čelika - od žičane četke korištene na ugljičnom čeliku, brusnih diskova ili metalne prašine - ugradit će se u nehrđajući čelik i uzrokovati mrlje hrđe. Koristite namjenske četke od nehrđajućeg čelika, brusne ploče i rezne ploče koje nikada nisu dodirivale ugljični čelik.
- Temeljito očistite sve površine: Prije zavarivanja uklonite ulje, mast i kamenac s područja spoja pomoću acetona ili namjenskog sredstva za odmašćivanje nehrđajućeg čelika. Čak i otisci prstiju mogu uzrokovati lokaliziranu kontaminaciju.
- Osigurajte nulte spojeve: Nehrđajući čelik je posebno sklon propuhivanju kada postoje praznine između površina spojeva. Držite spoj prema izvoru svjetla — ako svjetlo prolazi kroz njega, spoj je previše labav.
- Sigurno stegnite i pričvrstite zavareni spoj: Zbog velikog toplinskog rastezanja nehrđajućeg čelika, nestegnuti obradaci mogu se značajno iskriviti tijekom zavarivanja. Rasporedite zavare i razmislite o rasporedu slijeda glavnih zavara kako biste ravnomjerno rasporedili toplinu.
- Kontrolirajte međuprolaznu temperaturu: Ostavite zonu zavarivanja da se ohladi između prolaza. Trajno visoke međuprolazne temperature povećavaju rizik od preosjetljivosti (taloženje krom karbida) i izobličenja.
Sigurnost pri korištenju plinskih plamenika za rezanje i zavarivanju nehrđajućeg čelika
Rezanje kisikom i zavarivanje nehrđajućeg čelika predstavljaju specifične sigurnosne opasnosti koje zahtijevaju izravnu pozornost.
Sigurnost plinskih boca i gorionika
- Acetilen cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Nikada nemojte izvlačiti acetilen brzinom većom od jedne sedmine kapaciteta cilindra po satu - na taj način uvlačite aceton u crijeva i plamenik, uzrokujući štetu i potencijalnu opasnost.
- Nikada ne koristite acetilen iznad radnog tlaka od 15 psi - pri višim tlakovima postaje osjetljiv na udarce i može se eksplozivno raspasti.
- propan is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Uvijek koristite crijeva, regulatore i vrhove naznačene za određeni plin koji se koristi. Propan s vremenom kemijski razgrađuje materijal crijeva dizajniran za acetilen.
Opasnosti od dima od zavarivanja nehrđajućeg čelika
Zavarivanje nehrđajućeg čelika stvara isparenja kroma (VI) — poznatog kancerogena za ljude — zajedno sa spojevima nikla i drugim isparenjima opasnih metala. Ti su dimovi opasniji od onih koji nastaju zavarivanjem mekog čelika i zahtijevaju mjere aktivne kontrole. Obavezna je lokalna ispušna ventilacija (LEV) postavljena blizu luka ili plamena u bilo kojem profesionalnom okruženju. Potrebno je nositi osobnu zaštitnu opremu uključujući respirator za zavarivanje s dovodom zraka ili barem respirator s propisnom ocjenom za filtriranje dima. Nemojte se oslanjati samo na opću ventilaciju trgovine. Ograničenja izloženosti heksavalentnom kromu strogo su regulirana i zahtijevaju nadzor u proizvodnim okruženjima gdje se redovito izvodi zavarivanje nehrđajućeg čelika.
Odabir pravog postupka: Sažetak plina za rezanje i metode zavarivanja
Za rezanje čelika , izbor gorivnog plina prvenstveno ovisi o raspoloživom proračunu, potrebnoj brzini rezanja i dizajnu plamenika. Acetilen daje najbrže vrijeme bušenja i najintenzivniju unutarnju toplinu, što ga čini idealnim za precizan rad, tanke materijale i situacije u kojima je vrijeme postavljanja važno. Propan i propilen nude niže operativne troškove i usporedive brzine rezanja na debljem materijalu s ispravnom postavkom plamenika za injektiranje. Prirodni plin je ekonomičan izbor za velika industrijska postrojenja za rezanje s opskrbom cjevovodom. Nijedan plin s kisikom nije učinkovit za rezanje nehrđajućeg čelika, aluminija ili obojenih metala — za te se materijale mora koristiti rezanje plazmom ili laserom.
Za zavarivanje nehrđajućeg čelika , TIG je preferirani postupak gdje god su izgled, otpornost na koroziju i mehanička čvrstoća prioriteti. MIG zavarivanje je prikladno za teže dijelove i proizvodne radove gdje je brzina bitna. Plinsko zavarivanje nehrđajućeg čelika s kisikom i acetilenom je moguće, ali zahtjevno, zahtijeva ispravnu primjenu praška, precizno podešavanje plamena i uklanjanje praška nakon zavarivanja — bolje je za situacije popravka na terenu gdje električna oprema za zavarivanje nije dostupna. Bez obzira koji se postupak koristio, kontrola kontaminacije, točan odabir punila i upravljanje toplinom tri su čimbenika koji određuju hoće li zavareni spoj od nehrđajućeg čelika dugoročno funkcionirati kako je predviđeno.