
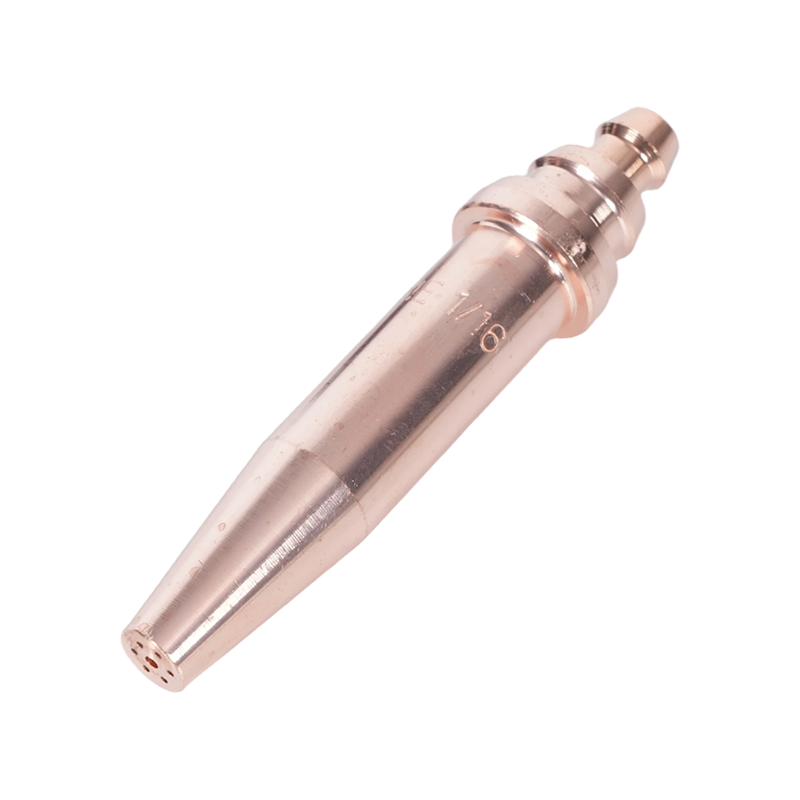
Što izdvaja oksi-acetilenske nastavke od ostalih nastavaka za gorivo
Nisu svi vrhovi gorionika međusobno zamjenjivi, a razlika počinje s plinom za gorivo. Kisik-acetilenski vrhovi konstruirani su oko jedinstvenih karakteristika izgaranja acetilena: gori toplije od bilo kojeg drugog komercijalno dostupnog gorivnog plina, dostižući temperaturu plamena od približno 3500°C (6332°F) na unutarnjem konusu. Taj izlaz topline omogućuje acetilenu da prethodno zagrije metal do točke paljenja za rezanje kisikom brže od propana, prirodnog plina ili propilena—zbog čega oksi-acetilen ostaje dominantan izbor za rezanje konstrukcijskog čelika i preciznu izradu metala unatoč konkurenciji alternativnih sustava goriva.
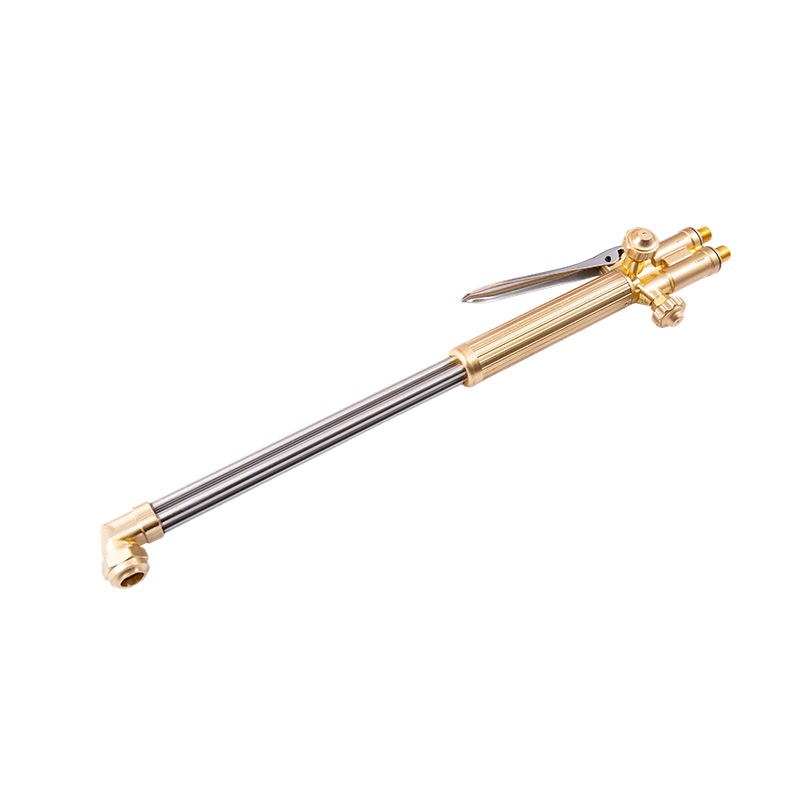
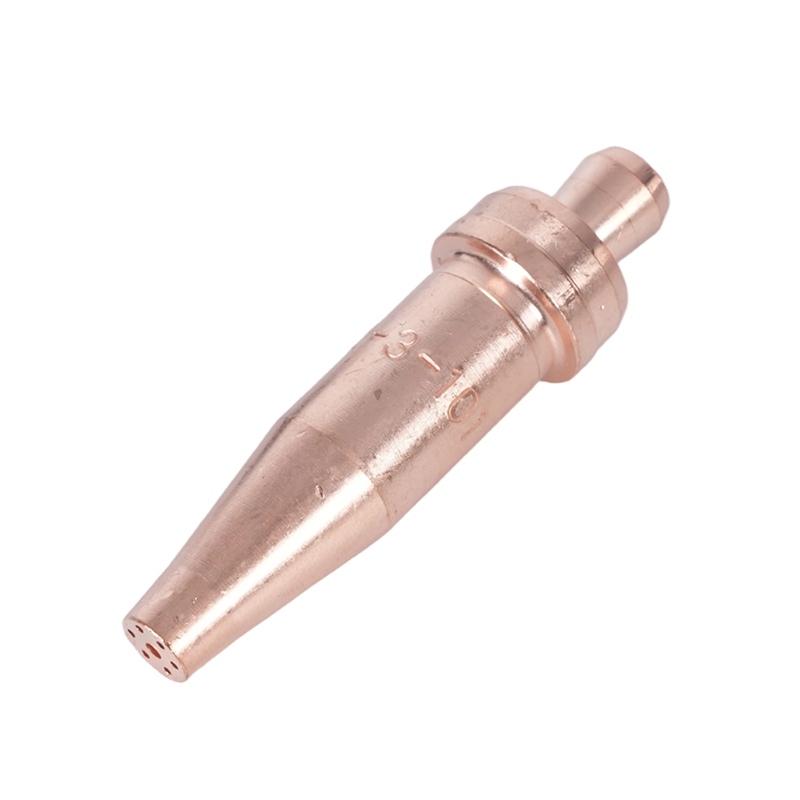
Dizajn vrha odražava ovo: acetilenski vrhovi obično koriste mlaz za rezanje s jednim otvorom okružen višestrukim otvorima za predgrijanje, svi integrirani u jedno bakreno tijelo. Priključci za predgrijanje i kanal za rezanje kisika kalibrirani su posebno za krivulju brzine izgaranja i tlaka acetilena. Korištenje acetilenskog vrha s gorivom koje sporije gori poput propana proizvodi neuravnotežen plamen, nakupljanje ugljika i nepredvidive performanse rezanja. Nasuprot tome, propanski vrh na acetilenskom uređaju ne može isporučiti intenzitet predgrijavanja za koji je gorivo sposobno. Matching tip to fuel is not optional. Za provjerenu full range of acetylene cutting torch tips pokrivajući standardne, teške i specijalizirane profile, odabir bi uvijek trebao biti usmjeren prema seriji proizvođača ručke vaše gorionika kako bi se osiguralo nepropusno sjedište za plin i kompatibilnost s nazivnim tlakom.
Još jedan dodatni faktor jedinstven za acetilen: pravilo 1/7. Acetilenske boce se nikada ne smiju izvlačiti brzinom većom od jedne sedmine ukupnog sadržaja boce na sat. Vrhovi s velikim protokom na velikim poslovima rezanja mogu gurnuti stope povlačenja preko ovog praga, uzrokujući ulazak acetona (stabilizatora) u struju plina - što predstavlja ozbiljnu opasnost za sigurnost i opremu. Odabir veličine vrha stoga je također odluka o upravljanju cilindrom pri visokom učinku rada.
Jednodijelni naspram dvodijelnog dizajna vrha: koji vam je potreban
Prođite kroz bilo kojeg dobavljača za industrijsko zavarivanje i na polici ćete pronaći dvije različite konstrukcije vrhova. Razumijevanje onoga što ih razdvaja određuje koji pripada vašoj baklji.
A jednodijelni vrh is machined from a single copper billet. Rezni kanal kisika prolazi kroz središte; otvori za predgrijanje ga okružuju, svi uliveni u isto tijelo. Ova konstrukcija daje vrhu uske dimenzijske tolerancije—prolazi za plin su precizni i dosljedni od trenutka proizvodnje. Jednodijelni vrhovi su standard za rad s oksi-acetilenom jer su visoka temperatura plamena acetilena i relativno visoki tlak dobro usklađeni s toplinskom vodljivošću čvrstog bakra. Vrh učinkovito raspršuje toplinu, otporan je na povratnu reakciju i zadržava svoju kalibraciju tijekom mnogih radnih sati ako se pravilno održava.
A dvodijelni vrh sastoji se od vanjske bakrene ljuske i odvojenog unutarnjeg elementa, stvarajući niz žljebova za prethodno zagrijavanje plamena između dvije komponente. Ovaj dizajn razvijen je posebno za sporije goreća goriva—propan, prirodni plin, propilen i MAPP—koja zahtijevaju duži put plamena predgrijanja i duže vrijeme miješanja prije nego što plin izađe s vrha. Dizajn s utorima povećava kontaktnu površinu između plina i prethodno pomiješanog kisika, kompenzirajući nižu temperaturu plamena ovih goriva širenjem zone izgaranja. Dvodijelni vrhovi na acetilenu proizvode prekomjerno povratno djelovanje jer gorivo izgara prije nego je potrebno miješanje; jednodijelni vrhovi na propan umanjuju plamen geometrije miješanja koja je potrebna.
Praktično pravilo: ako vaša instalacija sagorijeva acetilen, koristite jednodijelne vrhove. Ako koristite propan, prirodni plin ili propilen kroz sustav za gorivo s kisikom, koristite dvodijelne nastavke dizajnirane za to gorivo. Nikada nemojte pretpostavljati da su vrhovi međusobno kompatibilni s različitim vrstama goriva, čak i ako se čini da navoj i sjedište odgovaraju tijelu plamenika.
Veličina vrha i otvor: odgovara debljini metala
Određivanje veličine vrha za rezanje oksi-acetilenom određuje jedna primarna varijabla: debljina metala koji se reže. Broj veličine—u rasponu od 000 kod najmanjih do 8 kod najvećih u većini sustava proizvođača—odgovara promjeru otvora kisika za rezanje u središtu vrha. Ovo je rupa koja isporučuje mlaz kisika pod visokim pritiskom koji zapravo izvodi rez; otvori za predgrijanje koji ga okružuju samo dovode čelik do temperature paljenja. Veličina vrha uvijek se odabire na temelju promjera otvora kisika za rezanje, a ne veličine otvora za prethodno zagrijavanje.
| Veličina savjeta | Debljina metala | Rezanje O₂ (PSI) | Acetilen (PSI) | Brzina putovanja (IPM) |
|---|---|---|---|---|
| 000 | Do 1/8" | 20–25 (prikaz, stručni). (prikaz, stručni). | 3–5 | 28–32 (prikaz, stručni). |
| 00 | 1/4" | 20–25 (prikaz, stručni). (prikaz, stručni). | 3–5 | 27–30 (prikaz, ostalo). |
| 0 | 3/8"–1/2" | 20–35 (prikaz, stručni). | 3–5 | 20–28 (prikaz, stručni). |
| 1 | 3/4" | 30–35 (prikaz, stručni). | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 (prikaz, ostalo). | 3–7 | 13–19 (prikaz, ostalo). |
| 3 | 2"–2-1/2" | 40–50 (prikaz, stručni). (prikaz, stručni). | 4–10 | 10–15 (prikaz, stručni). |
| 4 | 3" | 40–50 (prikaz, stručni). (prikaz, stručni). | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 (prikaz, stručni). | 5–15 | Varira |
A critical point operators often overlook: veličina vrha nije standardizirana među proizvođačima . Vrh veličine 2 jedne marke može imati drugačiji promjer otvora od veličine 2 druge marke. Uvijek usporedite tablicu savjeta proizvođača svjetiljke radije nego da pretpostavljate brojčanu jednakost između marki. Za teške konstrukcijske primjene koje zahtijevaju dosljedne rezove visokog učinka, jak ručni vrh acetilenskog plamenika za zahtjevne rezove dizajniran je s geometrijom otvora i kvalitetom bakra za održavanje protoka kisika pod visokim tlakom bez prerane erozije kanala za rezanje.
Jedna pogreška pri određivanju veličine koju treba izbjegavati: odabir prevelikog vrha za "više topline". Vrh koji je prevelik za materijal koji se reže daje više prethodnog zagrijavanja nego što je potrebno, oksidira rubove zareza, povećava potrošnju goriva i povećava rizik od povratnog plamena kada smanjena brzina plina padne ispod brzine širenja plamena. Prava veličina vrha prema materijalu je učinkovitija i proizvodi čišći, uži rez.
Rezanje, dubljenje i grijanje: objašnjene tri vrste vrhova
Vrsta vrha—odvojeno od veličine vrha—određuje što plamenik zapravo čini metalu. Oksi-acetilenski sustavi koriste tri funkcionalno različite konfiguracije vrhova, a njihovo miješanje proizvodi loše rezultate i potencijalne sigurnosne opasnosti.
Savjeti za rezanje su standardna konfiguracija: središnji mlaz kisika okružen s četiri do šest otvora za predgrijanje koji su simetrično raspoređeni oko njega. Plamen prethodnog zagrijavanja dovodi čeličnu površinu do temperature paljenja (približno 870°C / 1600°F za meki čelik), u kojoj točki otvaranje poluge kisika za rezanje usmjerava visokotlačni tok koji oksidira i izbacuje rastaljeni metal prema dolje kroz prorez. Ovi vrhovi su dizajnirani za čiste, proreze u mekom čeliku i niskolegiranim čelicima. Nisu prikladni za nehrđajući čelik, aluminij ili lijevano željezo koji koriste standardni proces rezanja kisikom—ti materijali zahtijevaju alternativne postupke.
Savjeti za žljebljenje use a fundamentally different orifice geometry. Umjesto uskog kružnog mlaza za rezanje, vrh za rezanje proizvodi široku, lepezastu ili izduženu struju kisika dizajniranu za uklanjanje materijala s površine, a ne za rezanje kroz nju. Ovo stvara utor u obliku slova U u osnovnom metalu—korisno za uklanjanje nedostataka zavara, pripremu spojeva za ponovno zavarivanje i rubove ploča. The oksi-acetilenski vrhovi za žljebljenje za radove uklanjanja materijala izrađeni su s izduženom geometrijom otvora potrebnom za održavanje stabilnog udubljenja koje se može kontrolirati pri brzini kretanja operatera. Korištenje reznog vrha za žljebljenje stvara grub, nedosljedan utor i brzo oštećuje površinu vrha.
Savjeti za grijanje eliminate the cutting oxygen channel entirely. Isporučuju samo plamen za prethodno zagrijavanje velikog volumena—bez mlaza za rezanje—što ih čini ispravnim alatom za ublažavanje naprezanja, savijanje, ravnanje, tvrdo lemljenje i predgrijavanje debelih zavarenih spojeva prije elektrolučnog zavarivanja. The oxy-acetylene and propane torch heating tips dostupni su u konfiguracijama s više priključaka kako bi odgovarali širenju topline potrebnom za različite primjene grijanja—od uskog koncentriranog grijanja za operacije savijanja do grijanja širokog područja za smanjenje naprezanja na velikim tvorevinama.
Pressure Settings by Tip Size
Ispravno postavljanje tlaka plina jednako je važno kao i odabir pravog vrha—niža postavka tlaka proizvodi slab, oksidirajući rez; predimenzionirana postavka troši plin, proširuje zarez i može uzrokovati turbulenciju u struji rezanja koja ohrapavi reznu površinu.
Opći okvir: tlak kisika varira s veličinom vrha i debljinom materijala, dok tlak acetilena ostaje unutar uskog raspona bez obzira na veličinu vrha. Tlak acetilena nikada ne smije premašiti 15 PSI na regulatoru—iznad tog praga, plin postaje nestabilan i rizik od eksplozije značajno raste. Većina proizvodnih radova rezanja izvodi acetilen između 3 i 10 PSI ovisno o veličini vrha, s većim veličinama vrha prema gornjem kraju.
Oxygen operates over a much wider range. Vrhovi od tankog materijala (000–0) obično rade s kisikom za rezanje 20–35 PSI; vrhovi srednjeg raspona (1-2) obično koriste 30-45 PSI; vrhovi velikog promjera za rad s pločama (3–5) mogu zahtijevati 40–60 PSI ili više. Kisik za predgrijavanje—gdje konstrukcija plamenika odvaja dovod kisika za predgrijavanje i kisik za rezanje—namješten je niže od kisika za rezanje, obično 3–17 PSI ovisno o veličini vrha. Za mjerodavnu referencu tlaka raščlanjenu prema veličini vrha, promjeru otvora i brzini rezanja, Tablica vrhova gorionika Harris koja pokriva odabir veličine vrha, postavke pritiska i referencu kvalitete rezanja pruža podatke proizvođača primjenjive na većinu standardnih serija vrhova.
Uvijek postavljajte tlakove s otvorenim ventilima plamenika i protokom plina—ne sa zatvorenim ventilima. Očitavanje statičkog tlaka nema smisla za podešavanje radnog tlaka; tlak isporuke regulatora pada pod protokom, a taj radni tlak je ono što određuje kvalitetu plamena na vrhu.
Tip Maintenance, Cleaning, and When to Replace
Onečišćeni ili oštećeni vrh najčešći je uzrok loše kvalitete rezanja koju operateri netočno pripisuju tlaku plina ili tehnici. Održavanje vrhova je jednostavno, ali zahtijeva prave alate i dosljednu praksu.
Nakupljanje ugljika in the preheat ports is the most frequent issue. Prskanje iz procesa rezanja, u kombinaciji s postavkama plamena blago bogatim gorivom, taloži ugljik unutar otvora i na vrhu vrha. To ograničava protok plina, iskrivljuje uzorak plamena prethodnog zagrijavanja i uzrokuje nepredvidivo podizanje ili gašenje plamena. Očistite otvore za predgrijavanje pomoću čistača vrha veličine promjera otvora—ne s svrdlom, koje uklanja bakar i povećava otvor. Kanal za kisik za rezanje treba očistiti glatkom žicom koja pristaje bez pritiskanja; svako povećanje reznog otvora mijenja karakteristike protoka za koje je vrh kalibriran.
Stanje lica vrha jednako važni. Sjedišna površina vrha—gdje se susreće s glavom plamenika—mora biti čista i neoštećena za plinonepropusno brtvljenje. Vrh koji curi na sjedištu uzrokuje nepravilno ponašanje plamena i predstavlja opasnost od požara. Ako vrh vrha pokazuje eroziju, udubljenje ili oštećenje od povratnog plamena, vrh treba zamijeniti umjesto ponovnog brušenja. Ponovno brušenje mijenja geometriju otvora za prethodno zagrijavanje i ne preporučuje se za radove preciznog rezanja.
Flashback—gdje plamen putuje unatrag u tijelo svjetiljke—najozbiljniji je sigurnosni događaj povezan s vrhom. Proizvodi šištanje ili cviljenje, vidljiv plamen na glavi gorionika i brzo pregrijavanje ručke. Ako dođe do povratnog plamena, odmah zatvorite oba ventila plamenika, a zatim ventile cilindra. Provjerite vrh, tijelo svjetiljke i crijeva prije ponovnog paljenja. Pravilno postavljen oksi-acetilenski odvodnik povratnog plamena za zaštitu baklje instaliran na ulazima baklje sadrži i gasi bljesak prije nego što dođe do crijeva ili cilindara—bitna sigurnosna komponenta na bilo kojoj oksi-acetilenskoj postavi koja radi blizu projektiranih granica.