
Kratak odgovor—i zašto nije jednostavan
Da, nehrđajući čelik može se zavarivati na meki čelik. Spoj je ostvariv, strukturno zdrav kada se pravilno izvede, i pojavljuje se u stvarnom proizvodnom radu u raznim industrijama - ispušni sustavi, oprema za preradu hrane, strukturni nosači, brodski elementi i arhitektonski metalni dijelovi redovito kombiniraju ova dva materijala. Kratak odgovor nije upitan.
Ono što odgovor čini kompliciranim je sve što ga prati. Nehrđajući čelik i meki čelik razlikuju se u brzini toplinskog širenja, toplinskoj vodljivosti, kemijskom sastavu i korozijskom ponašanju. Svaka od tih razlika uvodi način kvara s kojim se standardno zavarivanje od istog materijala ne suočava. Zavarite spoj s pogrešnim punilom i zona pod utjecajem topline postaje krta. Nepravilno upravljajte toplinom i nehrđajući čelik se iskrivljuje dok meki čelik vuče u suprotnom smjeru. Ostavite spoj nezabrtvljen i galvanska korozija napada stranu mekog čelika u roku od nekoliko mjeseci izlaganja na otvorenom. Dobivanje pravog kratkog odgovora zahtijeva razumijevanje svih ovih varijabli prije nego što se luk opali.
Metalurški izazov: toplina, širenje i razrjeđivanje
Glavna je poteškoća u tome što nehrđajući čelik i meki čelik različito reagiraju na toplinu na tri načina spajanja.
Prvo, toplinsko širenje . Austenitni nehrđajući čelici (klase 304 i 316 koji se najčešće susreću u proizvodnji) šire se otprilike 50% više od mekog čelika po stupnju porasta temperature. Kada ih zavarite zajedno i obje se strane neravnomjerno zagrijavaju, strana od nehrđajućeg čelika raste više od strane od mekog čelika tijekom zavarivanja i više se skuplja tijekom hlađenja. To diferencijalno kretanje stvara zaostalo naprezanje na spoju - naprezanje koje, ako talog zavara nije dovoljno duktilan da ga apsorbira, rezultira pucanjem kako se sklop hladi.
drugo, toplinska vodljivost . Blagi čelik odvodi toplinu iz zone zavara otprilike tri puta brže od nehrđajućeg čelika. To znači da se toplina koncentrira na strani spoja od nehrđajućeg čelika, zbog čega ostaje topliji duže dok se strana od mekog čelika brzo hladi. Rezultat je neravnomjerna raspodjela topline, neravnomjerno izobličenje i tendencija pregrijavanja nehrđajuće strane ako zavarivač aktivno ne upravlja unosom topline.
treće, razrjeđivanje bazena za zavarivanje . Kako se dva osnovna metala tope u bazenu za zavarivanje, njihove se kemije miješaju. Ako kemija dodatnog metala nije odabrana da se prilagodi ovom razrjeđivanju—apsorpcija ugljika iz mekog čelika i uravnoteženje sadržaja krom-nikla iz nehrđajućeg čelika—nastali zavareni talog može sadržavati krhke strukture martenzita ili sigma faze koje ugrožavaju čvrstoću i rastezljivost. Zbog toga je odabir punila najvažnija tehnička odluka kod ove vrste spojeva.
Odabir metala za punjenje: ER309L kao standardni izbor
Dodatni metal premošćuje dva kemijski nekompatibilna osnovna materijala. Mora biti formuliran tako da proizvede talog za zavarivanje koji je kompatibilan s obje strane spoja nakon što je došlo do razrjeđivanja—ne samo na stranu od nehrđajućeg čelika ili stranu od mekog čelika neovisno.
ER309L je standardno punilo za austenitne spojeve od nehrđajućeg do mekog čelika. Kvaliteta 309L sadrži veći sadržaj kroma (23–25%) i nikla (12–14%) od standardnih nehrđajućih punila, posebno zbog razrjeđivanja ugljičnim čelikom. Kada se meki čelik umiješa u bazen za zavarivanje i smanji sadržaj legure, povišena početna kemija 309L naslaga to kompenzira, proizvodeći konačnu kompoziciju zavara koja ostaje austenitna, duktilna i otporna na koroziju. Oznaka "L" označava nizak sadržaj ugljika—važan čimbenik koji smanjuje rizik od senzibilizacije (taloženje karbida na granicama zrna) u zoni utjecaja topline nehrđajuće strane. Za detaljne smjernice za odabir metala za punjenje za različite vrste nehrđajućeg čelika, Tehnički vodič Hobart Brothers za zavarivanje nehrđajućeg čelika s preporučenim izborom dodatnog metala prema primjeni daje preporuke specifične za stupanj koje uzimaju u obzir zahtjeve mehaničkih i korozijskih svojstava.
ER312 je sekundarni izbor za spojeve koji uključuju nepoznat sastav mekog čelika ili viši sadržaj ugljika. Kvaliteta 312 ima još veći sadržaj ferita od 309L, što mu daje veću otpornost na vruće pucanje u scenarijima visokog razrjeđenja. Skuplji je i manje ga ima na zalihama od 309L, što ga čini ispravnim izborom kada je kemijski sastav osnovnog materijala neizvjestan, a ne rutinskim prvim odabirom.
Što ne smijete koristiti: punilo od mekog čelika (ER70S-6 žica ili ekvivalent). Punilo od mekog čelika na spoju od nehrđajućeg do blagog čelika stvara naslage zavara koje će hrđati na liniji spoja. Nehrđajuća strana je u redu; sam zavar korodira. Standardni nehrđajući čelik (ER308L, punilo od istog materijala za nehrđajući čelik 304 do nehrđajući čelik 304) također nije prikladno—nema povišen sadržaj legure koji je potreban da preživi razrjeđivanje ugljičnim čelikom i može proizvesti zavar s neadekvatnom otpornošću na koroziju na strani nehrđajućeg čelika.
Postupci zavarivanja: opcije TIG, MIG i oksi-acetilen
Tri se postupka obično koriste za spojeve od nehrđajućeg do mekog čelika, svaki s posebnim profilom prednosti.
TIG (GTAW) je preferirani postupak za precizan rad, materijal tankih presjeka (ispod 3 mm) i primjene gdje je bitan izgled zavara - oprema za posluživanje hrane, arhitektonske ploče i vidljivi strukturni spojevi. TIG daje operateru najveću kontrolu nad unosom topline, veličinom lokve i brzinom dodavanja punila. Zaštitni plin argon (100% argon za nehrđajuće radove) stvara čiste zavare s minimalnim prskanjem i bez troske. Kompromis je brzina i zahtjev za vještinom: TIG zahtijeva istodobnu kontrolu amperaže, kuta plamenika, brzine putovanja i dodavanja punila, što ga čini neprikladnim za visokoproizvodna okruženja i operatere koji nisu razvili vještinu s procesom.
MIG (GMAW) s ER309L žicom proizvodni je izbor za konstrukcijske i teške proizvodne radove. MIG je brži od TIG-a, lakši je za učenje i može učinkovito rukovati debljim dijelovima materijala. Zaštitni plin za MIG rad od nehrđajućeg do mekog čelika obično je mješavina s visokim sadržajem argona (98% Ar / 2% CO₂ ili tri mješavina argona, helija i CO₂); standardni zaštitni plinovi od mekog čelika s visokim sadržajem CO₂ oksidiraju nehrđajuću stranu i smanjuju otpornost na koroziju u zoni zavara.
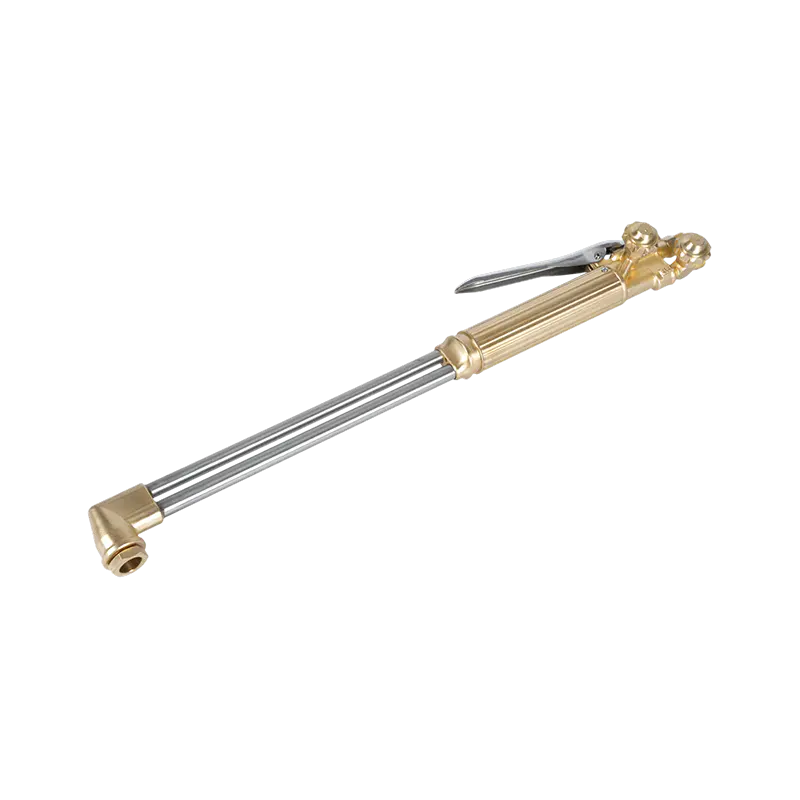
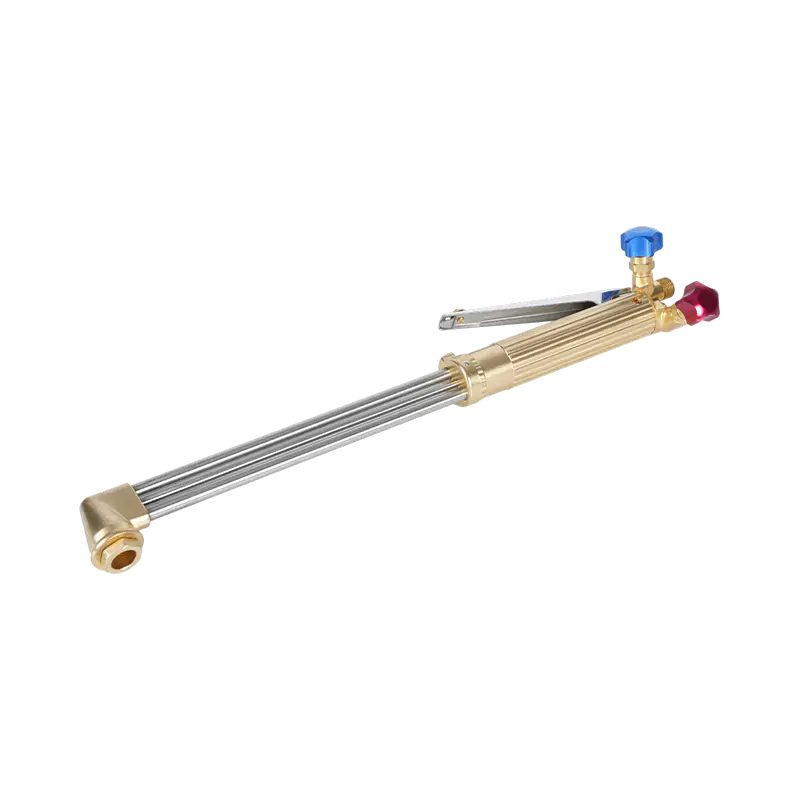
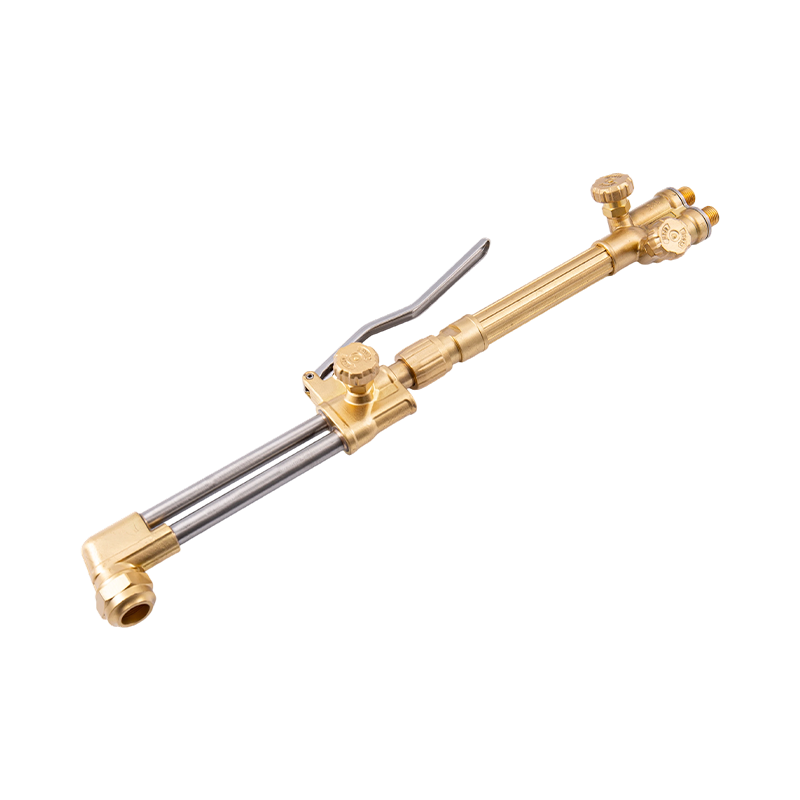
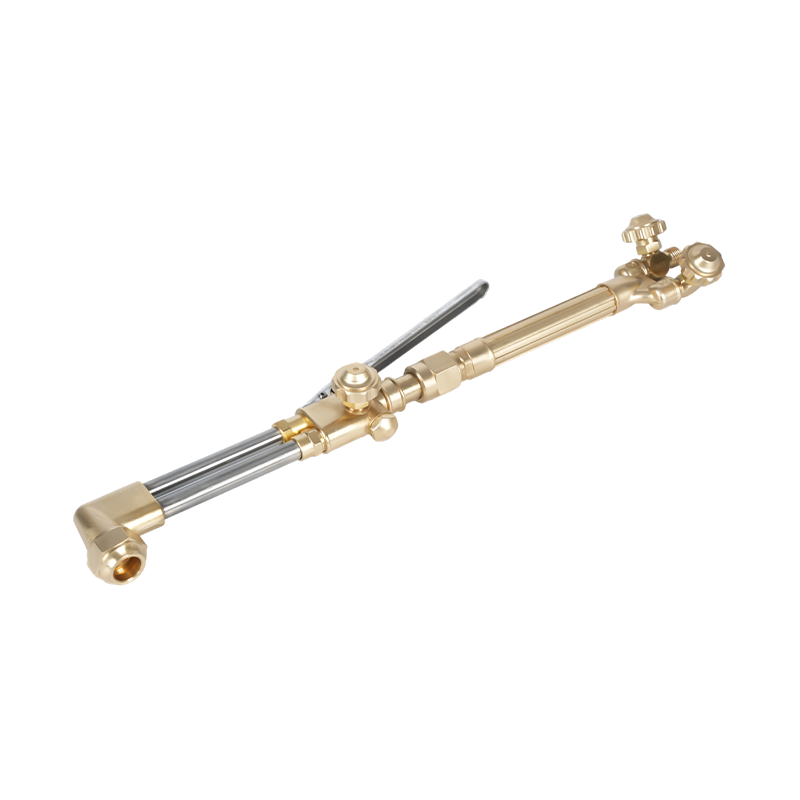
Zavarivanje oksi-acetilenom održiv je za tanke limove i radove s malim presjecima gdje TIG oprema nije dostupna. Proces zahtijeva pažljivo upravljanje toplinom jer otvoreni plamen isporučuje toplinu manje precizno od električnog luka, što olakšava pregrijavanje nehrđajuće strane. Obavezan je neutralni plamen—omjer kisika i acetilena od približno 1:1; oksidirajući plamen napada sloj krom oksida na nehrđajućem metalu i stvara poroznost. A mali oksi-acetilenski plamenik za zavarivanje i grijanje za precizan rad pruža operateru finu kontrolu plamena potrebnu za tanke spojeve različitih metala, dok prijenosni plamenik za plinsko zavarivanje i grijanje za upotrebu na licu mjesta proširuje ovu mogućnost na popravak na terenu i izradu na gradilištu gdje oprema za luk nije dostupna. Za same savjete za zavarivanje, vrhovi gorionika za zavarivanje s kisikom i acetilenom za teške uvjete rada nositi se s težim radom na dionicama, dok lagani oksi-acetilenski vrhovi plamenika za zavarivanje odgovaraju primjenama tanjeg lima gdje je kontrola topline prioritet.
| Proces | Najbolje za | Punilo | Razina vještine | Kontrola topline |
|---|---|---|---|---|
| TIG (GTAW) | Tanak lim, preciznost, vidljivi spojevi | šipka ER309L | Napredno | Izvrsno |
| MIG (GMAW) | Strukturalna, teška izrada, proizvodnja | ER309L žica | Srednji | dobro |
| Oksi-acetilen | Tanak lim, popravak na terenu, mjesta bez struje | 309L šipka | Srednji | Umjereno |
Kontrola topline i upravljanje distorzijom
Upravljanje toplinom kod zavarivanja nehrđajućeg i mekog čelika je zahtjevnije od zavarivanja istog materijala jer dvije strane reagiraju na toplinu različitim brzinama. Cilj je isporučiti dovoljno topline za postizanje fuzije bez dopuštanja da nehrđajuća strana ostane na visokoj temperaturi dovoljno dugo da dođe do osjetljivosti ili pretjeranog izobličenja.
Nekoliko tehnika to izravno rješava. Pozadinsko zavarivanje —izvođenje kratkih segmenata zavara u smjeru suprotnom od cjelokupnog hoda—ravnomjernije raspoređuje toplinu duž spoja od kontinuiranog zavarivanja prema naprijed, smanjujući koncentraciju topline koja uzrokuje savijanje nehrđajućeg čelika. Povremeno grijanje , posebno relevantan za rad s oksi-acetilenom, znači primjenu topline, pauzu kako bi nehrđajuća strana spustila dio svoje temperature, a zatim nastavak. To sprječava da nehrđajući čelik akumulira toplinu iznad praga izobličenja.
Stezanje i pričvršćivanje nisu izborni za duže spojeve. Budući da se nehrđajuća strana više širi i sporije hladi, nefiksirani spoj povlačit će se i uvijati kako zavarivanje napreduje. Pričvršćivanje u redovitim intervalima prije pokretanja punim perlama i pričvršćivanje sklopa na ravnu ploču za pričvršćivanje ili čvrstu podlogu, održava spoj poravnatim kroz toplinske cikluse. Koristite žičane četke specifične za nehrđajući čelik s nehrđajuće strane i namjenske četke za mekani čelik s druge strane—unakrsna kontaminacija česticama ugljičnog čelika na nehrđajućoj površini stvara mrlje hrđe koje se s vremenom razvijaju u korozijske jamice.
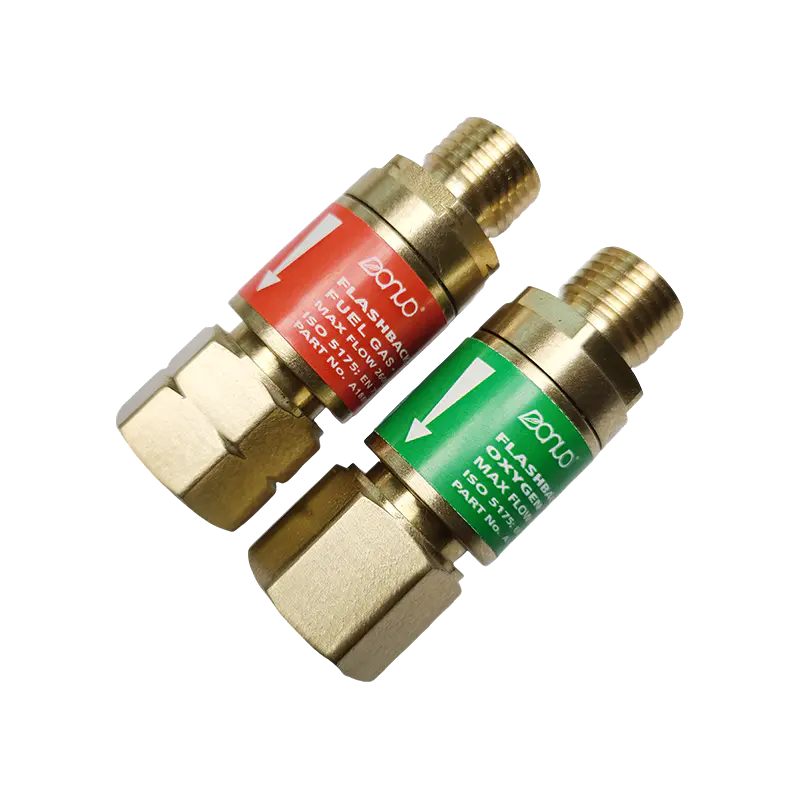
Prilikom izvođenja višestrukih prolaza zavarivanjem, ostavite spoj da se ohladi između prolaza. Slaganje vrućeg prolaza na vrući prolaz na spoju između nehrđajućeg čelika i mekog čelika povećava unos topline i rizikuje izazivanje osjetljivosti nehrđajućeg čelika i prekomjernog rasta zrna u zoni pod utjecajem topline mekog čelika. The acetilenski odvodnik povratnog plamena za sigurnost zavarivanja treba postaviti na ulazu plamenika na svim oksi-acetilenskim postavama koje se koriste za produžene operacije zavarivanja, gdje ponovljeni ciklusi zagrijavanja mogu stvoriti fluktuacije tlaka koje pokreću povratne događaje.
Obrada nakon zavarivanja: Dugoročna zaštita spoja
Strukturno zdravo zavarivanje nehrđajućeg i mekog čelika samo je pola posla. Ako se ne tretira, spoj će se pokvariti zbog korozije mnogo prije nego mehanički pokvari - jer dva metala u električnom kontaktu s prisutnom vlagom stvaraju galvansku ćeliju koja ubrzava hrđu na strani mekog čelika.
Galvanska korozija nastaje jer je nehrđajući čelik elektrokemijski plemenitiji od mekog čelika. U prisutnosti elektrolita (vlaga, vlaga, slana voda), meki čelik djeluje kao žrtvena anoda i korodira brže nego što bi bio u izolaciji. Što je okolina agresivnija, to se proces brže odvija. Za unutarnje suhe primjene, galvanski učinci su minimalni. Za vanjska, morska okruženja ili okruženja s visokom vlažnošću spoj treba aktivnu zaštitu.
Na nehrđajućoj strani, pasivizacija —tretman dušičnom ili limunskom kiselinom prema ASTM A967—obnavlja sloj krom oksida poremećen toplinom zavarivanja, vraćajući nehrđajuću površinu na projektiranu razinu otpornosti na koroziju. Ovaj je korak standardna praksa u proizvodnji hrane, farmaceutskoj i pomorskoj proizvodnji nehrđajućeg čelika i ne smije se preskočiti gdje god će nehrđajuća površina biti izložena korozivnim agensima.
Sa strane mekog čelika, brtvljenje i premazivanje su primarna obrana. Boja, epoksidni temeljni premaz ili temeljni premaz bogat cinkom naneseni na stranu od mekog čelika prekidaju put vlage koji pokreće galvansku koroziju. Za uronjene ili pomorske primjene, žrtvena anoda od cinka spojena na stranu od mekog čelika pruža elektrokemijsku zaštitu korodiranjem prvenstveno umjesto čelika. Brtvljenje vrha zavara odgovarajućim brtvilom sprječava prodor vlage na samoj liniji spoja—često najosjetljivijoj točki gdje korozija u pukotinama može započeti čak i kada su okolne površine premazane.
Izveden s odgovarajućim dodatnim materijalom, kontroliranim unosom topline i pravilnom obradom nakon zavarivanja, spoj od nehrđajućeg do blagog čelika odgovarat će radnom vijeku okolne strukture. Preskakanje bilo kojeg od ovih koraka mjerljivo skraćuje taj život—zbog čega je kratki odgovor ("da, možete") koristan samo kada iza njega stoji cijeli proces.