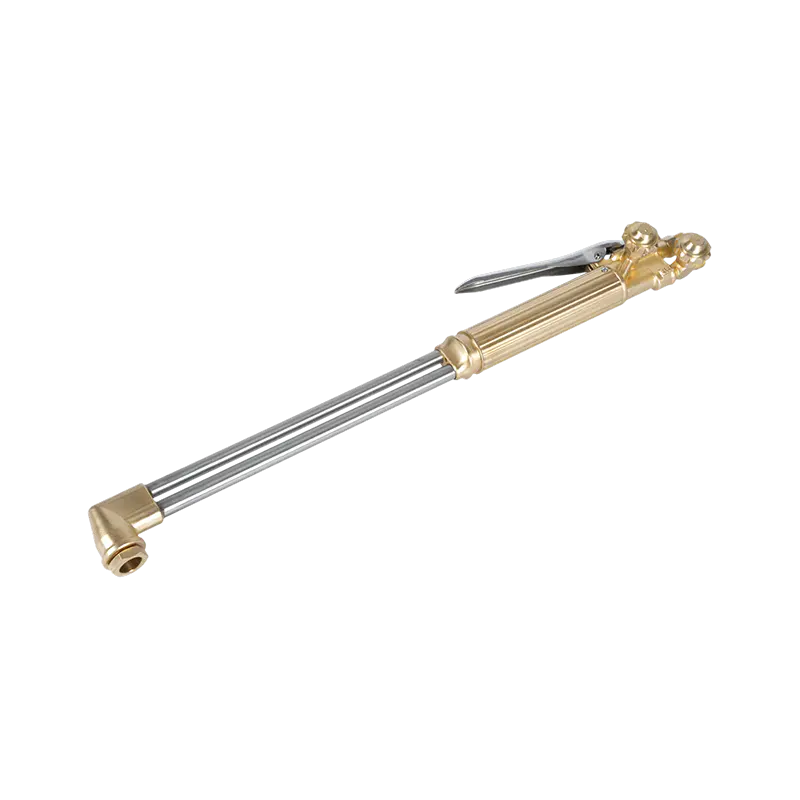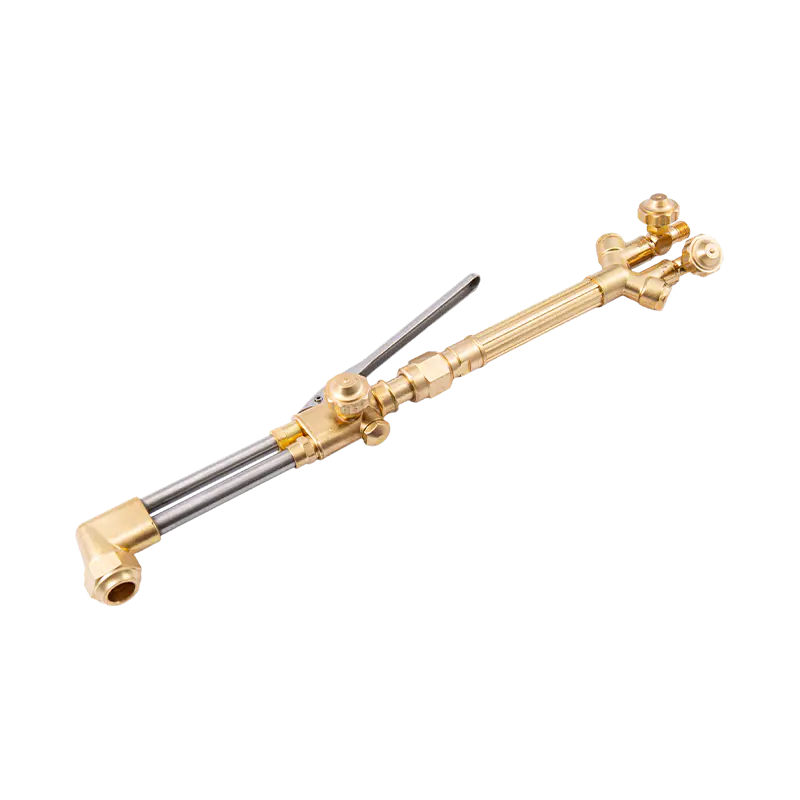

Što su Oxy Cutting tips i zašto su važni
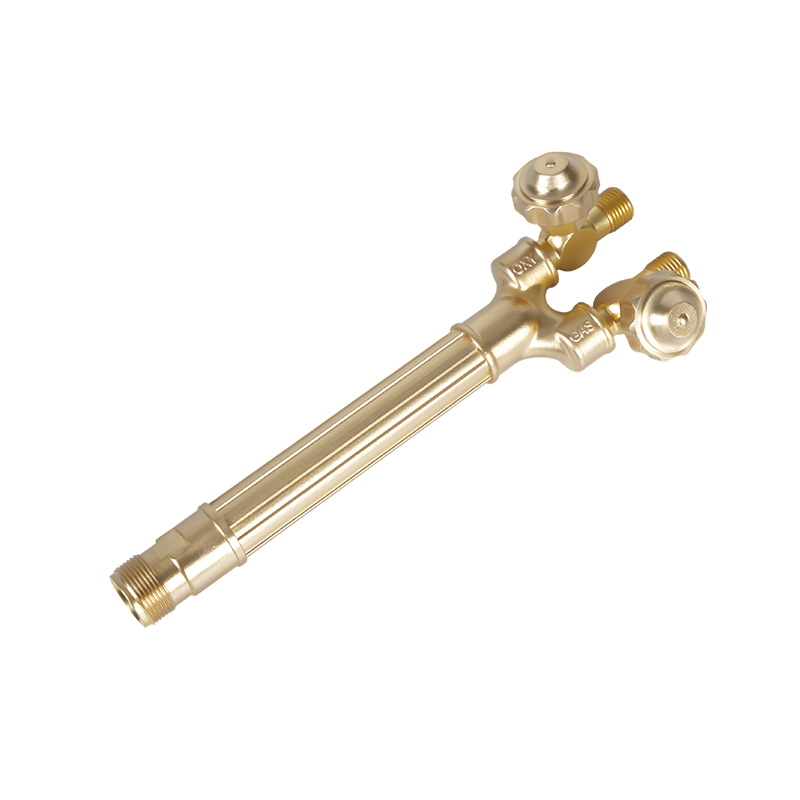
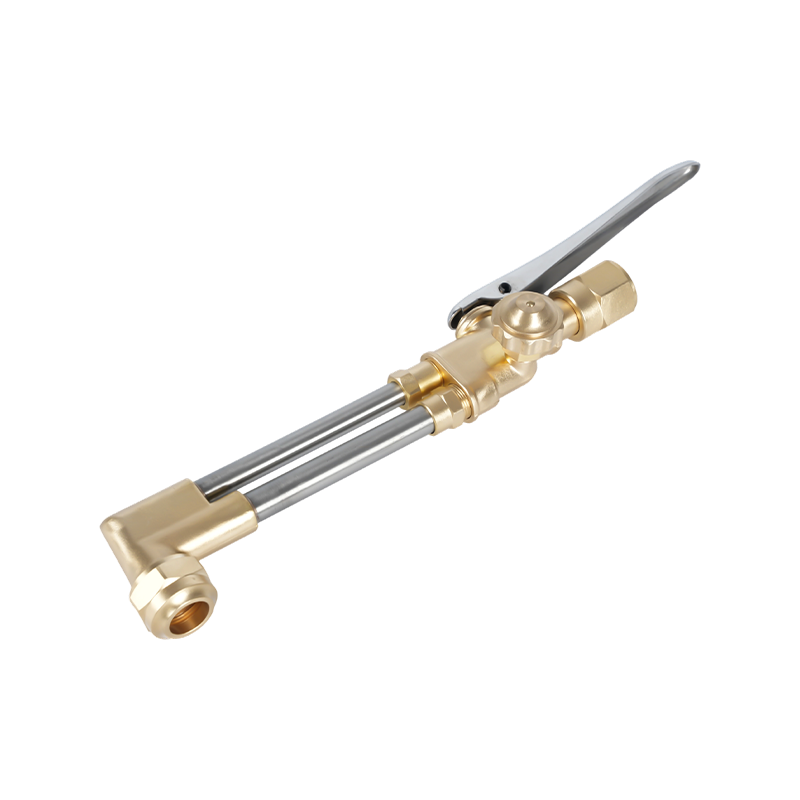
Rezanje kisikom vrhovi — koji se također nazivaju vrhovi ili mlaznice gorionika s kisikom — precizne su komponente u poslovnom dijelu plamenika za rezanje s kisikom. Oni kontroliraju isporuku plamena za predgrijavanje i struju kisika za rezanje pod visokim pritiskom, a njihov odabir izravno određuje kvalitetu rezanja, brzinu rezanja, potrošnju plina i sigurnost operatera. Odabir pogrešnog vrha za određenu primjenu jedan je od najčešćih uzroka loše kvalitete rezanja, prekomjerne troske, iskrivljenog metala i preranog trošenja opreme.
Rezanje kisikom ostaje najraširenija metoda termičkog rezanja na globalnoj razini, unatoč sve većem prihvaćanju plazma i laserskih procesa za određene primjene. Oprema je prijenosna, isplativa i sposobna rezati meki čelik od otprilike 3 mm (1/8 inča) do 300 mm (12 inča) debljine — raspon s kojim se nijedan plazma rezač u standardnom cjenovnom razredu ne može mjeriti. Ulazna cijena za potpunu instalaciju s kisikom je skromna, obično između 250 i 350 USD za vrhunsku ručnu opremu, a nije potreban električni priključak, što omogućuje izvođenje radova na mjestima gdje struja nije dostupna.
Vrhovi se proizvode od punog bakra (jednodijelna konstrukcija) ili kao dvodijelni hibrid s mjedenim unutarnjim dijelom i bakrenim vanjskim rukavcem. Jednodijelni vrhovi standardni su za kisik-acetilen, dok se dvodijelni vrhovi obično koriste s alternativnim gorivnim plinovima kao što su propan, prirodni plin i propilen. Svaki gorivi plin gori na različitim temperaturama i s različitim karakteristikama plamena, zahtijevajući vrhove posebno projektirane za taj plin kako bi se optimizirali omjeri isporuke kisika i goriva.
Četiri ključna čimbenika za odabir pravog Oxy reznog vrha
Odabir ispravnog oksi reznog vrha zahtijeva procjenu četiri primarne varijable. Prihvaćanje bilo kojeg od ovih pogrešnih kompromisa smanjuje kvalitetu rezanja ili sigurnost:
1. Kompatibilnost svjetiljke i vrsta sjedala
Prije bilo kojeg drugog razmatranja, vrh mora biti kompatibilan s određenim modelom plamenika koji se koristi. Sjedišta vrha - brtvena površina gdje se vrh povezuje s tijelom plamenika - značajno se razlikuju između proizvođača, pa čak i između modela istog proizvođača. Korištenje nekompatibilnog vrha stvara opasno stanje: zapaljivi plin može iscuriti na spoju, stvarajući opasnost od požara i eksplozije. Uvijek navedite proizvođača svjetiljke i broj modela prije kupnje zamjenskih vrhova i provjerite kompatibilnost s tablicom vrhova proizvođača ili priručnikom za opremu.
2. Debljina metala
Središnji otvor vrha za rezanje - provrt kroz koji izlazi visokotlačni kisik za rezanje - dimenzioniran je posebno za isporuku točnog volumena i brzine kisika za definirani raspon debljine. Kako se debljina ploče povećava, promjer provrta mora se povećavati kako bi se održao odgovarajući tok kisika za rezanje na većoj udaljenosti od mlaznice do reza. Korištenje premalog vrha na debelom materijalu rezultira nepotpunim prodiranjem i grubim, vučnim rezom. Korištenje prevelikog vrha na tankom materijalu gubi kisik, povećava širinu zareza i uzrokuje prekomjerno predgrijavanje koje može iskriviti obradak.
Donja tablica daje opću referencu za odabir acetilenskog reznog vrha prema debljini metala:
| Debljina metala | Veličina vrha (općenito) | Tlak kisika (psi) | Tlak goriva (psi) | Brzina rezanja (i/min) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 (prikaz, ostalo). |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 (prikaz, stručni). | 10 | 20–22 (prikaz, ostalo). |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 (prikaz, ostalo). | 10 | 17–19 (prikaz, stručni). |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 (prikaz, ostalo). | 10 | 14–16 (prikaz, stručni). |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 (prikaz, ostalo). | 10 | 10–12 (prikaz, stručni). |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 (prikaz, stručni). | 10 | 6–10 |
3. Vrsta plina za gorivo
Različiti gorivi plinovi zahtijevaju različite dizajne vrhova jer se njihove karakteristike izgaranja - temperatura plamena, brzina otpuštanja topline i omjer kisika i goriva - značajno razlikuju. Acetilen proizvodi najtopliji plamen od bilo kojeg uobičajenog gorivnog plina, gori na između 5600°F i 5800°F, i pruža najkraće vrijeme predgrijavanja za rezanje i žljebljenje. Međutim, to je najskuplja opcija goriva i nikada se ne smije koristiti pri pritiscima većim od 15 psi, jer postaje nestabilno iznad tog praga. Propan i prirodni plin izgaraju na nižim temperaturama (otprilike 4250°F za propan) i zahtijevaju duže vrijeme predgrijavanja, ali su znatno isplativiji za grijanje velikih količina i zagrijavanje velikih površina. Nastavci dizajnirani za alternativne gorive plinove imaju dodatne otvore za predgrijanje za kompenzaciju niže temperature plamena.
4. Tip provrta: cilindrični nasuprot divergentnom
Geometrija otvora za kisik za rezanje - središnji kanal kroz koji putuje kisik pod visokim pritiskom - ima veliki učinak na izvedbu rezanja za deblje materijale. Vrhovi s cilindričnim provrtima standard su za ručno i strojno rezanje tanjih materijala (1/8 do 3/8 inča) i optimalno rade pri približno 40 psi na ulazu plamenika. Divergentni vrhovi provrta, koji se šire prema van prema izlazu, održavaju nadzvučni tok kisika više kvalitete na većoj udaljenosti od mlaznice — što ih čini preferiranim izborom za ploče deblje od 3/8 inča. Vrhovi s divergentnim provrtima rade pri višim pritiscima, obično od 75 do 100 psi, ali daju veće brzine rezanja i nižu potrošnju kisika po stopi rezanja u usporedbi s vrhovima s cilindričnim provrtima pri ekvivalentnim debljinama.
Oxy Održavanje reznog vrha i uobičajeni problemi
Rezni vrh u lošem stanju jedan je od najčešćih uzroka frustrirajućih problema s kvalitetom rezanja, čak i kada su svi ostali parametri ispravno postavljeni. Redoviti pregled i čišćenje vrhova ključni su za dosljednu izvedbu.
Čišćenje savjeta treba izvesti s odgovarajućim sredstvom za čišćenje vrhova — skupom žičanih turpija određene veličine koja odgovara promjeru otvora. Jednodijelni vrhovi zahtijevaju drugačije sredstvo za čišćenje nego dvodijelni vrhovi. Proces čišćenja uključuje nježno provlačenje turpije odgovarajuće veličine kroz svaki otvor kako bi se uklonile naslage ugljika i prskanje bez povećanja provrta. Pretjerano čišćenje ili uporaba prevelike turpije oštećuje geometriju otvora, trajno pogoršavajući rad vrha.
Uobičajeni problemi s kvalitetom rezanja i njihovi vjerojatni uzroci vezani uz vrh uključuju sljedeće. Zaobljeni gornji rub na rezu uzrokovan je pretjeranim predgrijavanjem — obično zbog prevelikog vrha ili pretjeranog tlaka plina goriva. Crte povlačenja koje su nagnute unatrag na površini reza ukazuju na nedovoljan pritisak kisika za rezanje ili je vrh premalen za debljinu materijala. Gruba, neravna rezna površina s prekomjernom adhezijom troske ukazuje na prljav ili oštećen otvor vrha, nepravilnu brzinu kretanja ili kontaminirani dovod kisika. Kada se ovi simptomi pojave, pregledajte i očistite vrh prije podešavanja tlaka plina, jer podešavanje tlaka ne može nadoknaditi fizičko oštećenje vrha.
Štapno zavarivanje u odnosu na MIG: razumijevanje temeljne razlike
Štapno zavarivanje — službeno poznato kao zaštićeno metalnolučno zavarivanje (SMAW) — i MIG zavarivanje (metalno zavarivanje inertnim plinom, također nazvano plinskolučno zavarivanje ili GMAW) dva su najčešće korištena procesa elektrolučnog zavarivanja u cijelom svijetu. Oboje stvaraju zavar generiranjem električnog luka koji topi potrošnu elektrodu i osnovni metal kako bi se formirao zatopljeni spoj. Ali način na koji svaki proces to postiže i uvjeti pod kojima se svaki od njih ističe značajno se razlikuju.
Kod zavarivanja štapom, obložena elektroda — "štap" — steže se u držač elektrode i spaja na izvor napajanja. Kako luk gori, sloj topitelja na elektrodi izgara kako bi se stvorio zaštitni plin koji štiti rastaljenu zavarenu kupku od atmosferske kontaminacije, istovremeno stvarajući sloj troske preko rashladnog zavara. Kod MIG zavarivanja, čvrsta žičana elektroda dovodi se automatski i kontinuirano iz kalema kroz pištolj za zavarivanje, dok se zasebni spremnik zaštitnog plina — obično argona, CO₂ ili mješavine argona i CO₂ — isporučuje kroz mlaznicu pištolja za zaštitu bazena za zavarivanje. Ne koristi se premaz topitelja i ne stvara se troska.
Temeljna praktična razlika je sljedeća: zavarivanje štapom je prenosivije, tolerantnije na teške površine i vanjske uvjete, te ima nižu početnu cijenu; MIG zavarivanje je brže, čišće i daje kvalitetnije varove u kontroliranim okruženjima. Nijedan postupak nije univerzalno superioran — pravi izbor u potpunosti ovisi o primjeni.
Štapno zavarivanje u odnosu na MIG: direktna usporedba
| Kategorija | Štapno zavarivanje (SMAW) | MIG zavarivanje (GMAW) |
|---|---|---|
| Trošak opreme | Niže — jednostavno postavljanje, manje komponenti | Više — potreban je dodavač žice, spremnik za plin, regulator |
| Krivulja učenja | Jednostavan za početak, teži za svladavanje (upravljanje duljinom luka) | Najlakši proces luka za naučiti; dosljedno dodavanje žice pomaže početnicima |
| Brzina zavarivanja | Sporije — elektroda se mora često mijenjati | Brže — kontinuirano dodavanje žice, minimalno vrijeme zastoja |
| Čistoća zavara | Troska i prskanje zahtijevaju struganje i brušenje nakon zavarivanja | Minimalna troska; malo ili nimalo potrebno čišćenje nakon zavarivanja |
| Upotreba na otvorenom | Izvrsno — samozaštita, ne utječe na vjetar | Loše na otvorenom — vjetar remeti pokrivenost zaštitnim plinom |
| Potrebna je priprema površine | Minimalno — može zavarivati preko hrđe, boje i kamenca | Visoko — čist, goli metal potreban za kvalitetne rezultate |
| Debljina metala Range | Najbolje na 1/8" i deblje; nije prikladno za tanke ploče | Radi na materijalima tankim od 26 gauge do debelih ploča |
| Prenosivost | Vrlo prenosiv — kompaktan, nije potreban spremnik plina | Manje prenosiv — plinski cilindar i dodavač žice dodaju masu |
| Najbolje aplikacije | Konstrukcijski čelik, popravak na terenu, cjevovodi, teška oprema | Automobili, tvornice, proizvodna okruženja |
Gdje svaki proces pobjeđuje: Scenariji aplikacija iz stvarnog svijeta
Štapno zavarivanje: izbor za vanjske, teške poslove i poslove održavanja
Samozaštitna elektroda za štapno zavarivanje znači da vjetar i propuh ne ugrožavaju kvalitetu zavara — odlučujuća prednost na gradilištima, vanjskim cjevovodima i poljoprivrednim popravcima. Proces obrađuje zahrđale, obojene ili glodalice mnogo bolje nego MIG, značajno smanjujući vrijeme utrošeno na pripremu površine prije početka zavarivanja. Za rad na strukturnom čeliku, popravak teške opreme i zavarivanje cjevovoda, zavarivanje štapom ostaje profesionalni standard u mnogim industrijama. Duboko prodiranje luka koje se postiže zavarivanjem štapom čini ga posebno učinkovitim na debljim dijelovima od čelika i lijevanog željeza. Prenosivost opreme još je jedna velika prednost: aparat za zavarivanje može se prenijeti na udaljeno radno mjesto bez potrebe za posebnom plinskom bocom, što ga čini jedinim praktičnim izborom za stvarno udaljene popravke na terenu.
MIG zavarivanje: izbor za brzinu, čistoću i tanke materijale
U kontroliranoj radionici ili proizvodnom okruženju, MIG zavarivanje je gotovo uvijek produktivniji izbor. Kontinuirano dodavanje žice eliminira potrebu za zaustavljanjem i promjenom elektroda svakih nekoliko inča, dramatično povećavajući vrijeme potrebno za stvarno polaganje zavarenog spoja u odnosu na vrijeme prekida potrebno za zavarivanje štapom. MIG proizvodi varove uz minimalno prskanje i bez troske, što znači da gotovi dijelovi zahtijevaju malo ili nimalo brušenja ili čišćenja prije prelaska na sljedeću fazu proizvodnje. Za automobilsku proizvodnju, rad s metalnim limom i proizvodnju namještaja - primjene gdje su važni izgled zavara i sposobnost tankih materijala - MIG je dosljedno preferirana metoda. Također se smatra najlakšim postupkom elektrolučnog zavarivanja za početnike, budući da automatsko uvlačenje žice održava konzistentniji luk od ručno kontrolirane duljine elektrode potrebne za zavarivanje štapom.
Kada koristiti oboje
Profesionalni zavarivači i tvornice često održavaju oba procesa. Uobičajeni tijek rada uključuje korištenje MIG-a za velike količine proizvodnje standardnih komponenti u radionici i prebacivanje na štap za popravke na terenu, strukturalne radove na postojećim strukturama ili bilo koji posao gdje je isporuka zaštitnog plina nepraktična. Najučinkovitiji pristup nabavi i obuci za zavarivanje je tretirati štap i MIG kao komplementarne alate, a ne konkurentske alternative — svaki pokriva ograničenja drugoga, a zajedno se bave gotovo cijelim spektrom zahtjeva za spajanje metala.
Razmatranje troškova: početno ulaganje u odnosu na dugoročnu učinkovitost
Štapno zavarivanje dosljedno pobjeđuje na početnom trošku. Osnovni aparat za štapno zavarivanje prikladan za ozbiljan rad dostupan je za znatno manje od ekvivalentne MIG postavke, koja zahtijeva ne samo sam aparat za zavarivanje, već i mehanizam za dovod žice, cilindar zaštitnog plina, regulator i zalihu namotaja žice. Za povremenu upotrebu za hobiste, male popravke ili operacije s ograničenim proračunom, niža barijera za ulazak u zavarivanje je prava prednost.
Slika troškova se mijenja za proizvodna okruženja velike količine. Veće brzine putovanja kod MIG zavarivanja, niže vrijeme rada po zavarivanju i minimalni troškovi čišćenja nakon zavarivanja mogu relativno brzo nadoknaditi veća početna ulaganja u opremu. Kontinuirani dovod žice također znači da MIG operater troši više vremena na zavarivanje, a manje vremena na premještanje, mijenjanje elektroda i čišćenje troske — što izravno dovodi do veće produktivnosti po satu. Za industrijske kupce i poduzetnike za zavarivanje koji preuzimaju velike ugovore o proizvodnji, dugoročna troškovna učinkovitost MIG zavarivanja često opravdava veći kapitalni zahtjev unaprijed.
Troškovi potrošnog materijala slijede sličan obrazac. Štapne elektrode pojedinačno su jeftine, ali se troše u omjeru koji uključuje vrijeme bez zavarivanja potrošeno na njihovu promjenu. MIG žica i zaštitni plin predstavljaju veći stalni trošak po jedinici, ali trošak po inču zavara u visokoproduktivnom okruženju često je konkurentan kada se uračuna učinkovitost rada. Odluka između sticka i MIG-a uvijek bi trebala uzeti u obzir ukupne troškove vlasništva — opremu, potrošni materijal, rad i vrijeme čišćenja — a ne samo nabavnu cijenu.