
Zavarivač uzima gorionik s vrhom veličine 2, pali ga, postavlja nešto što izgleda kao neutralni plamen i još uvijek završava smjenu s odrezanim rubom koji treba brusiti i zrnom koje puca duž vrha. Tlakovi su bili prema propisu, ploča je bila čista i ništa na manometru nije izgledalo pogrešno. Ono što je odlutalo bio je sam plamen oksi acetilena, malo predaleko u kisik ili malo predaleko u acetilen.
Kratka verzija: plamen je definiran omjerom kisika i acetilena na vrhu, a ne samo brojkama regulatora. Iz tog omjera izlaze tri plamena, neutralni, naugljičujući i oksidirajući, a svaki nosi drugačiju temperaturu, različitu kemiju rastaljenog metala i različit skup poslova koje dobro obavlja. Naučite čitati čunjeve i većina grešaka pri rezanju i zavarivanju bit će dijagnosticirana prije prvog prolaza.
Zašto je omjer važniji od očitanja mjerača
Acetilen spaljen u čistom kisiku doseže otprilike 3200 do 3500 °C (5790 do 6330 °F), toplije od propana, propilena ili prirodnog plina u istoj baklji. Taj naslovni broj vrijedi samo za smjesu blizu 1:1. Dodajte još acetilena i plamen će se lagano ohladiti dok unutarnji stožac izraste pero neizgorenog ugljika. Dodajte više kisika i stožac se skraćuje, plamen postaje oštriji, a slobodni kisik počinje napadati čelik.
Mjerač regulatora pokazuje što je dostupno na ulazu, a ne ono što dolazi do otvora. Duljina crijeva, veličina vrha i djelomično blokirani vrh mijenjaju isporuku. Zato svaki zvučni postupak završava istom uputom: namjestite vizualno, na baklji, s upaljenim plamenom i sviranjem na djelu.
Tri plamena oksi acetilena jedan pored drugog
| Plamen | Kisik u acetilen | Ono što vidite | Tipičan rad | Rizik pri pogrešnoj primjeni |
|---|---|---|---|---|
| Neutralan | Oko 1:1 | Dva oštro definirana češera, svijetlo bijelo-plavi unutarnji konus, bez pera | Rezanje i zavarivanje mekog čelika, lemljenje s topilom, opće zagrijavanje | Nizak rizik; lagana oksidacija na aluminiju |
| Karburiziranje | Bogat acetilenom, oko 0,8 do 0,9:1 | Tri zone: unutarnji konus, bjelkasto pero, vanjski ovoj; može čađati | Aluminij, legure nikla, popravak lijevanog željeza, navarivanje, visokougljični čelik | Prikupljanje ugljika, čađa u prorezu, tvrdi varovi osjetljivi na pukotine |
| Oksidirajući | Bogat kisikom, oko 1,2:1 ili više | Kratak, oštar, bljeđi unutarnji konus, glasnije šištanje, manja ovojnica | Mjed i bronca, žljebljenje, rezanje, nešto brzo rezanje | Dekarburizacija, spaljeni legirajući elementi, porozni zavari, široki grubi zarez |
Tretirajte srednji stupac kao početnu točku. Dva operatera mogu postaviti isti nazivni omjer i dalje vidjeti različite duljine stošca, jer istrošenost vrha i čistoća plina pomiču vidljivu granicu. Čunjevi, a ne brojevi, pravi su instrument.
Neutralni plamen: prvo svladati osnovnu liniju
Otvorite acetilen, zapalite ga, zatim dodajte kisik sve dok pero jednostavno ne nestane i ostanu dva čista stošca: svijetli unutarnji stožac i svjetlija vanjska ovojnica. Bez šištanja, bez čađe, bez posvjetljivanja na vrhu. To je neutralno.
To je plamen na koji se vraćate jer niti dodaje ugljik niti ga uklanja. Rezanje mekog čelika, većina zavarivanja topljenjem, tvrdo lemljenje i općenito grijanje, sve to udobno sjedi u njemu. Za rezanje, neutralna je sigurna zadana postavka. Lagano oksidirajući plamen reže brže, ali stijenke zareza postaju grublje, a rub se stvrdne, što košta vremena u fazi strojne obrade.
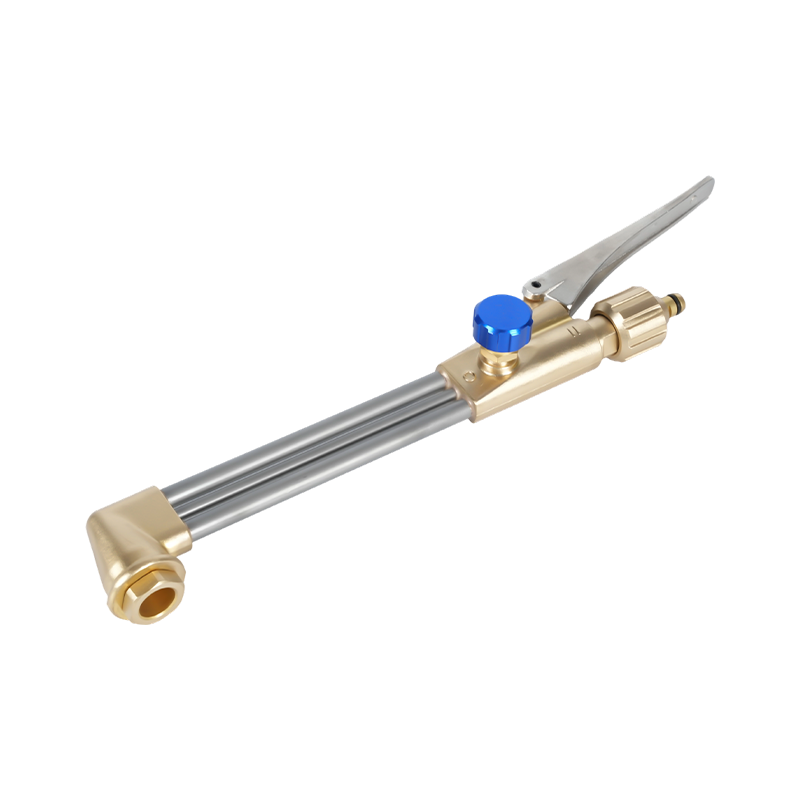
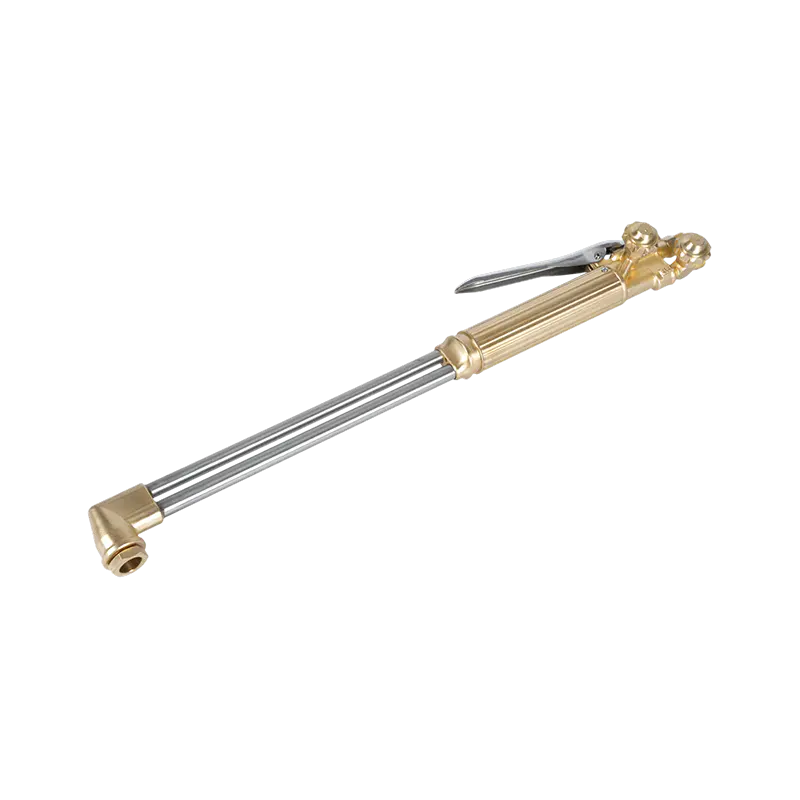
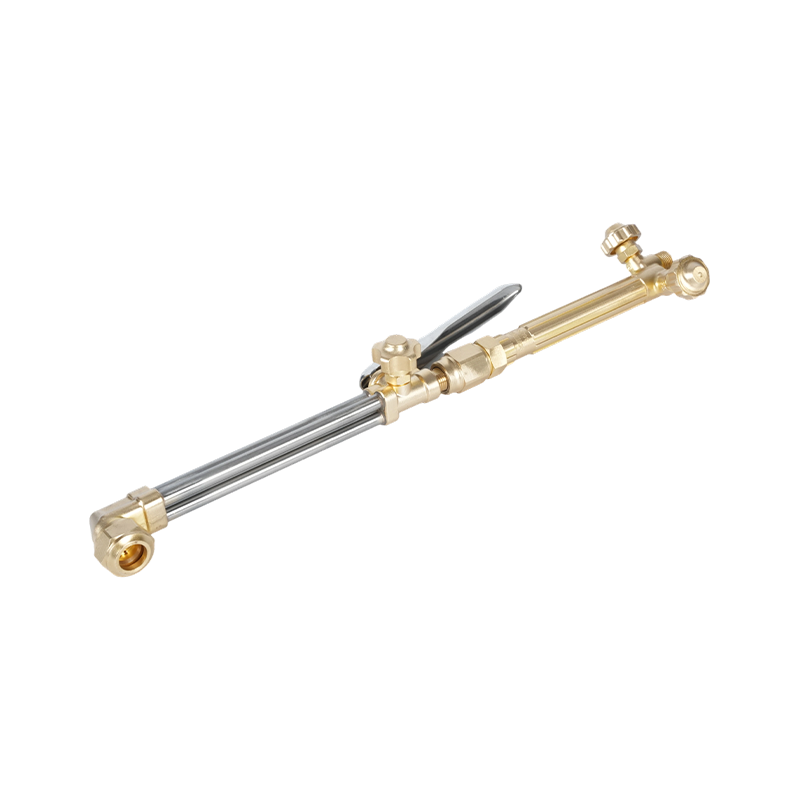
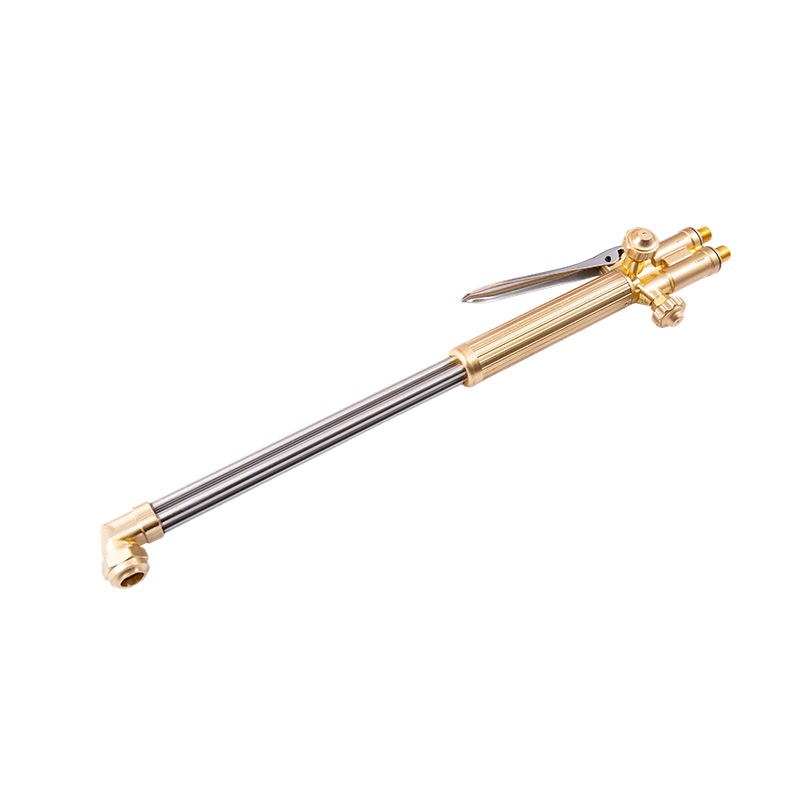
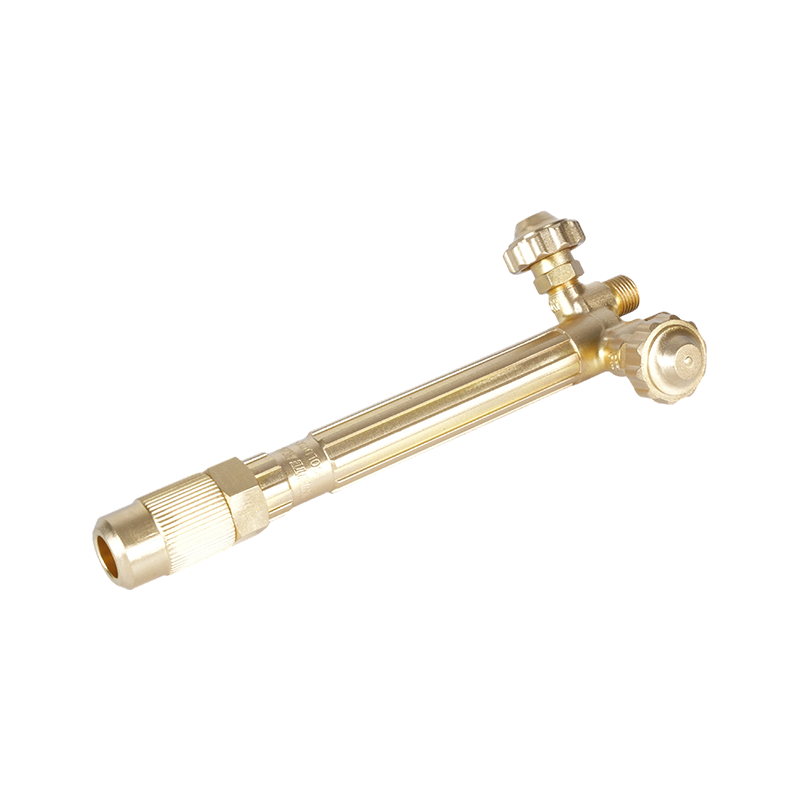
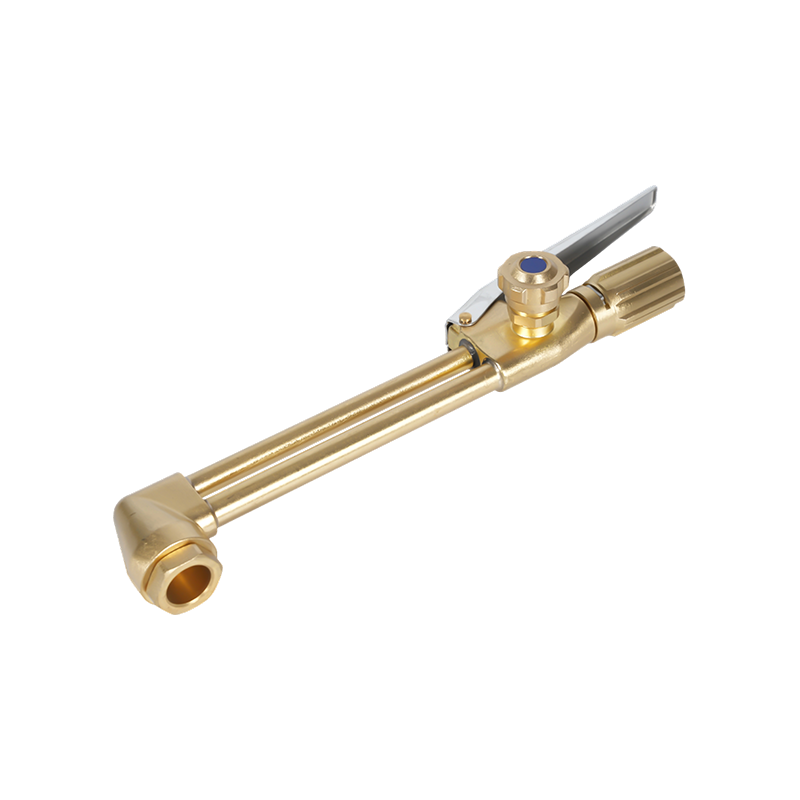
Prilog je važan koliko i postavka. Dvodijelni nastavak za rezanje, kao što je A212, rukuje pločom od nekoliko milimetara do teškog dijela na jednoj ručki, čime se održava dosljedan omjer između operatera i smjena.
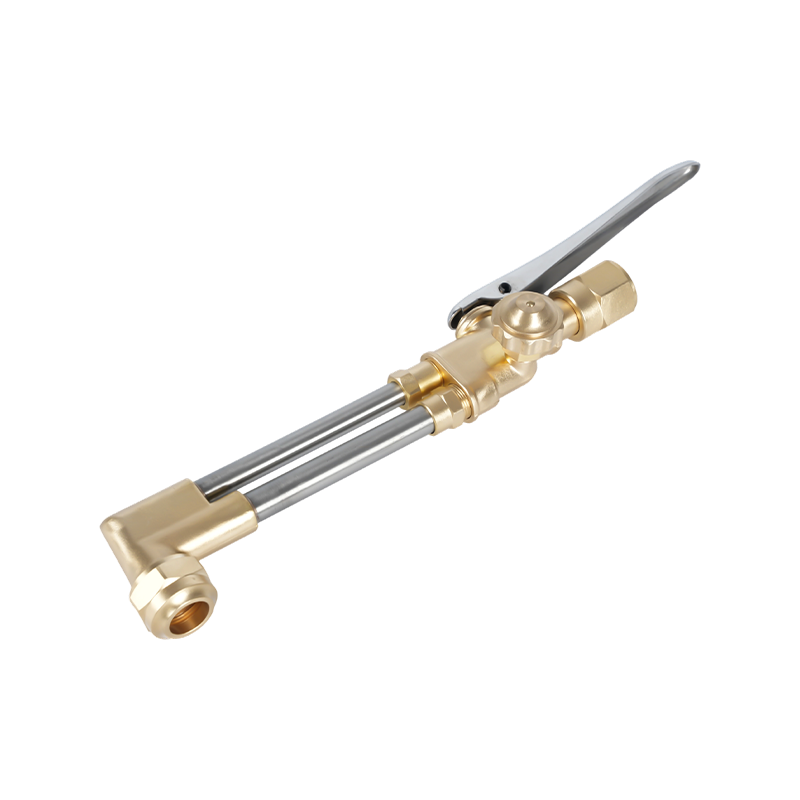 A212 Nastavak za rezanje za teške uvjete rada za oksi acetilen i propan Kućište od kovanog mesinga i ventili od nehrđajućeg čelika osiguravaju izdržljivost za rezanje teških ploča do 200 mm, uz dosljednu izvedbu među operaterima i smjenama. Pogledajte proizvod →
Ako rezna površina pokazuje usku, čistu vučnu liniju i oštar gornji rub, plamen je bio blizu neutralnog. Neravni rubovi i teška šljaka obično znače da je plamen bio pogrešan prije brzine kretanja.
Plamen za naugljičavanje: dodatni acetilen, dodatna pažnja
Otvorite acetilen malo dalje od kisika i pojavit će se treća zona, bjelkasto pero koje se nalazi između unutarnjeg stošca i vanjske ovojnice. To pero je neizgoreni ugljik, i čini dvije stvari odjednom: smanjuje potencijal kisika u bazenu i taloži ugljik na metal.
Ako se koristi namjerno, pravi je izbor za aluminij, nikal i legure s visokim udjelom nikla, popravak lijevanog željeza i navarivanje, gdje blago reducirajuća atmosfera štiti rastaljenu. Na visokougljičnim i alatnim čelicima kratko pero kompenzira izgaranje ugljika tijekom zavarivanja.
Zamka se nanosi na niskougljični čelik jer izgleda nježnije. Uzimanje ugljika stvrdnjava zavar i čini ga osjetljivijim na pukotine, a čađa koja ostane u prorezu uzrokuje nepotpuno stapanje u sljedećem prolazu. Neka pero bude kratko, ne dulje od otprilike jedan i pol puta veće od unutarnjeg konusa, i obrišite obradak ako se pojavi čađa.
Oksidirajući plamen: kratak, oštar i lako ga je pretjerati
Dodajte previše kisika i unutarnji konus se skraćuje i izoštrava, nota se podiže, a vanjska ovojnica se uvlači. Mnogi operateri stvaraju ovaj plamen slučajno kada otvore kisik prerano ili postave tlak iznad dijagrama vrha.
Namjerno spada na mjed i broncu, gdje oksidirajuća atmosfera suzbija dimljenje cinka, te na žljebljenje i struganje gdje je potrebna agresivna toplina. Na čeliku djeluje korozivno. Ugljik izgara iz površinskog sloja, legirajući elementi oksidiraju, a rezultat je porozni zavar sa troskom zarobljenom ispod rubova. Zrnasta siva koža na posjekotini i bradavica šira nego što grafikon predviđa oba su znakovi da je mješavina otišla predaleko.
Podešavanje, očitavanje i gašenje plamena
- Pregledajte vrh: okrugli otvor, sjedište čisto, O-prstenovi netaknuti. Čistite odgovarajućim sredstvom za čišćenje vrhova, nikada svrdlom.
- Postavite regulator tlaka prema tablici tipova proizvođača plamenika, održavajući acetilen na ili ispod 1 bara (oko 15 psi).
- Pročistite obje linije na sekundu ili dvije kako biste očistili zrak i ustajali plin.
- Otvorite ventil acetilenske baklje za oko četvrtinu okretaja i zapalite bakljom, a ne upaljačem.
- Dodajte kisik dok pero ne nestane, a zatim fino namjestite na otpadnom komadu istog čelika.
- Prilagodite posao: kratko pero za naugljičavanje, kraći konus za oksidiranje.
- Prvo zatvorite acetilen, zatim kisik, zatim odzračite vodove i zatvorite ventile cilindra.
Dvije navike sprječavaju većinu iznenađenja. Prvo ponovno provjerite plamen nakon svake promjene vrha ili ponovnog spajanja crijeva, jer se isporuka mijenja. Drugo, držite probni kupon stvarnog materijala u blizini; plamen koji izgleda savršeno na otvorenom može se vrlo različito čitati u odnosu na ploču koja odvodi toplinu.
Hardver koji održava plamen ponovljivim
Plamen je onoliko stabilan koliko su stabilni dijelovi koji ga hrane. Istrošeno sjedište vrha provlači zrak kroz navoj, natečeni O-prsten mijenja smjesu između prolaza, a neusklađeni vrh i dodatak mijenjaju omjer za svakoga tko uzme plamenik. Na proizvodnom stolu ta se razlika pokazuje kao nedosljedna širina zareza mnogo prije nego što itko posumnja na plin.
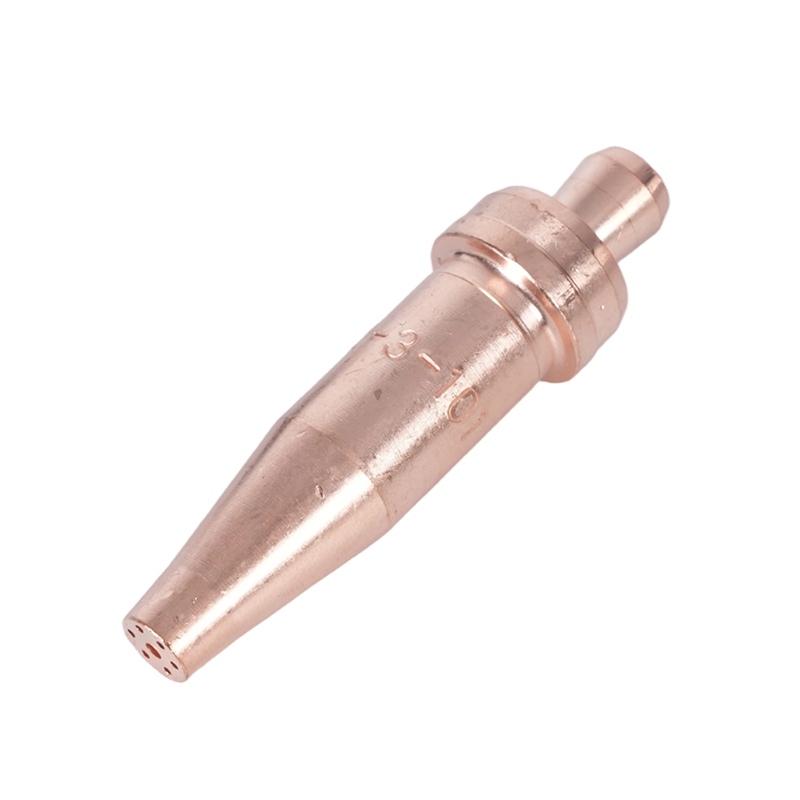
Acetilenski vrhovi su dimenzionirani prema otvoru i dužnosti. Serije opće namjene kao što je 1101 pokrivaju uobičajene debljine ploča koje se mogu naći u radionicama za proizvodnju i popravke, dok serije za teške uvjete rada odgovaraju debljim presjecima i dužim kontinuiranim rezovima.
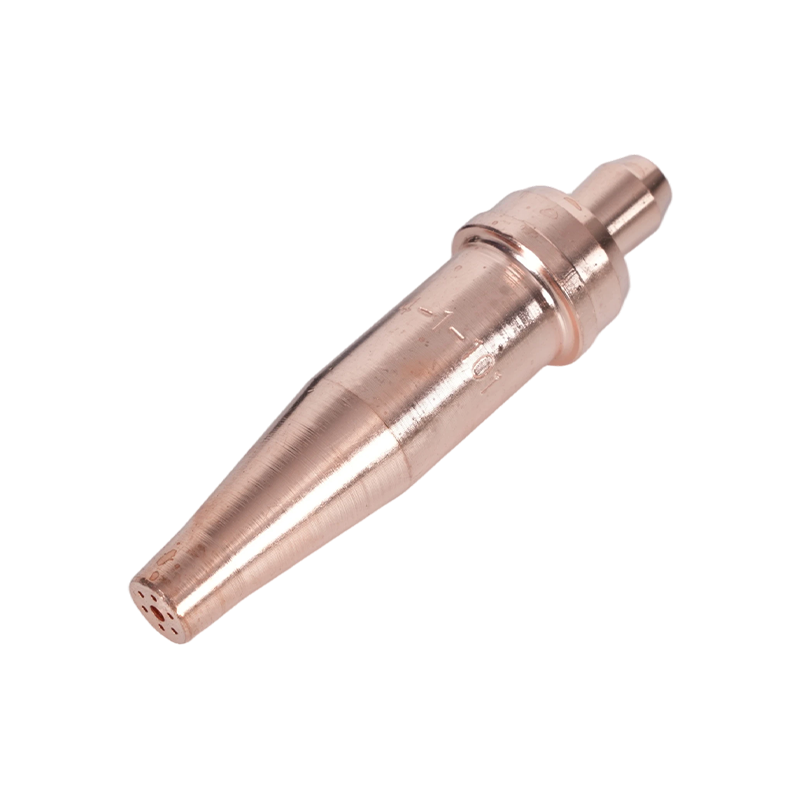 Serija 1-101 vrhovi acetilenskih plamenika za rezanje od 5–200 mm Pokriva ploču od 5–200 mm s duljinom od 76 mm i odgovara gorionicima A217, A218, A219, A246, A212 i A800 za izradu i popravke. Pogledajte proizvod →
Potrošni materijal zaslužuje istu pažnju kao i tijelo svjetiljke. Odabir prave veličine, postavljanje u kut i zamjena na prvi znak pucanja detaljnije je obrađeno u ovom vodiču za odabir i održavanje vrhova gorionika , koju vrijedi pročitati uz tablicu savjeta.
Za kupce koji specificiraju komplete u radionici, praktična provjera je ujednačenost: isto sučelje ručke, ista serija priključaka, isto numeriranje vrhova, tako da se postavka plamena snimljena na jednom stolu može reproducirati na drugom.
Sigurnosne točke koje mijenjaju ponašanje plamena
Flashback je način kvara koji je najvažniji, a radi se o problemu plamena, a ne plina. Fronta plamena koja putuje natrag uz crijevo pretvara malu pogrešku u događaj cilindra. Nepovratni ventili usporavaju preokret plina, ali ne zaustavljaju frontu plamena; samo ispravan odvodnik može. Postavite ih na izlaz regulatora i, gdje procjena rizika to zahtijeva, također i na ulaz plamenika.
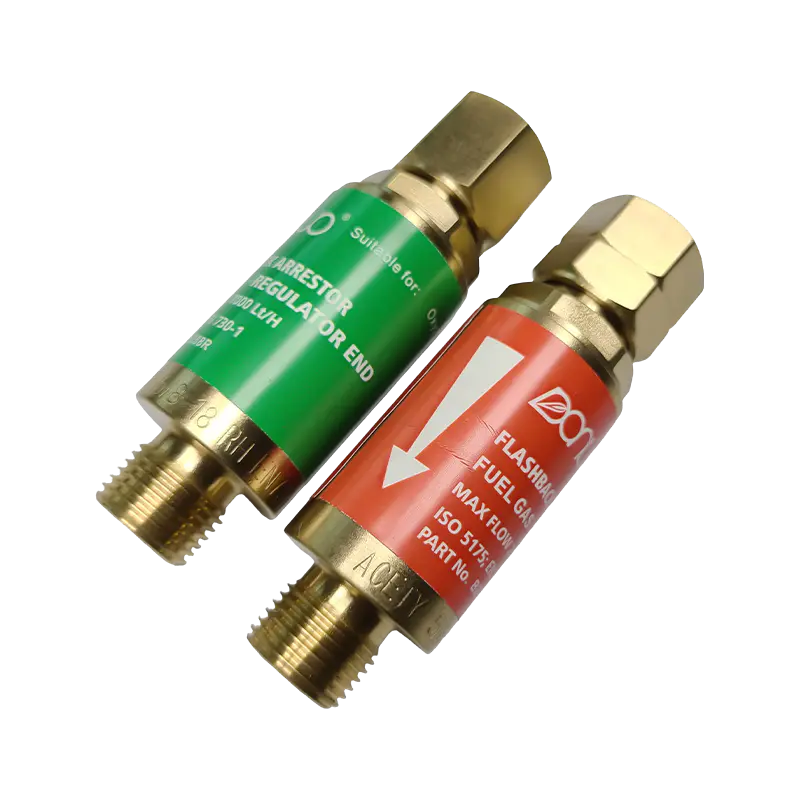 Oxy Acetylene Flashback Arrestor serije B288 Sprječava povratni plamen i obrnuti protok plina s modelima za kisik (7000 L/h) i gorivi plin (2600 L/h) u više veličina navoja, štiteći operatere i opremu. Pogledajte proizvod →
Nikada nemojte puštati acetilen iznad otprilike 1,5 bara (oko 15 psi) u crijevu, jer slobodni acetilen postaje nestabilan pri višem tlaku. Držite cilindre uspravno i osigurano, držite mast i ulje podalje od priključaka za kisik i nosite odgovarajuću nijansu filtarskih leća za posao koji obavljate. Plamen koji iskače, zviždi ili mijenja boju sam od sebe je signal za prestanak rada, a ne nešto što treba prilagoditi.
Podešavanje plamena je vještina koja se mjeri u sekundama, ali ona odlučuje o kvaliteti rezanja, čvrstoći zavara i vijeku trajanja potrošnog materijala u cijeloj radionici. Ako standardizirate gorionike, vrhove i odvodnike za proizvodnu liniju ili trebate dijelove izrađene prema vlastitim crtežima i specifikacijama plina, tim možete kontaktirati putem kontakt stranica s vašim podacima.