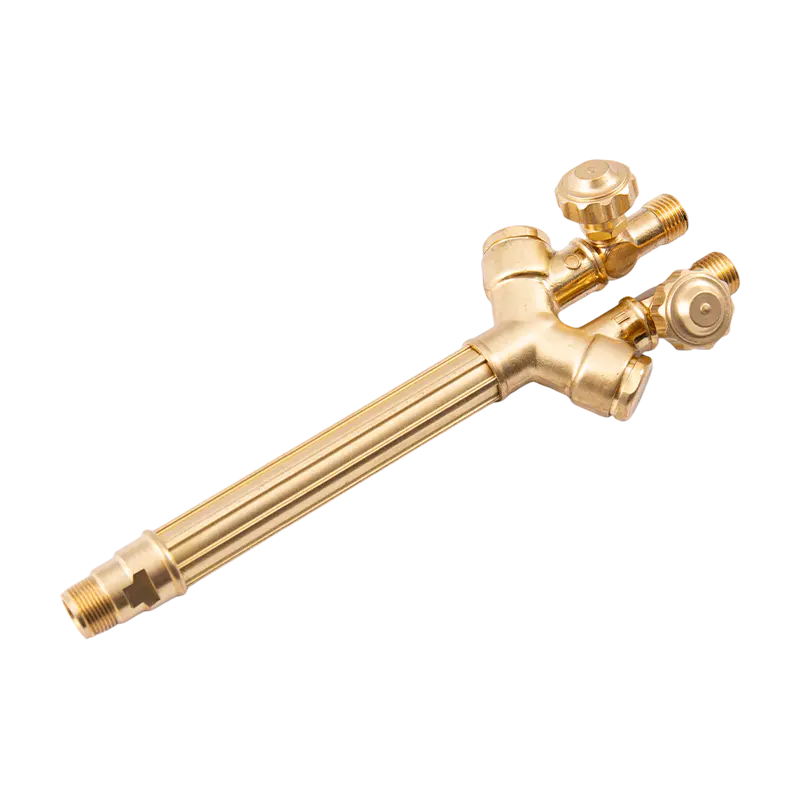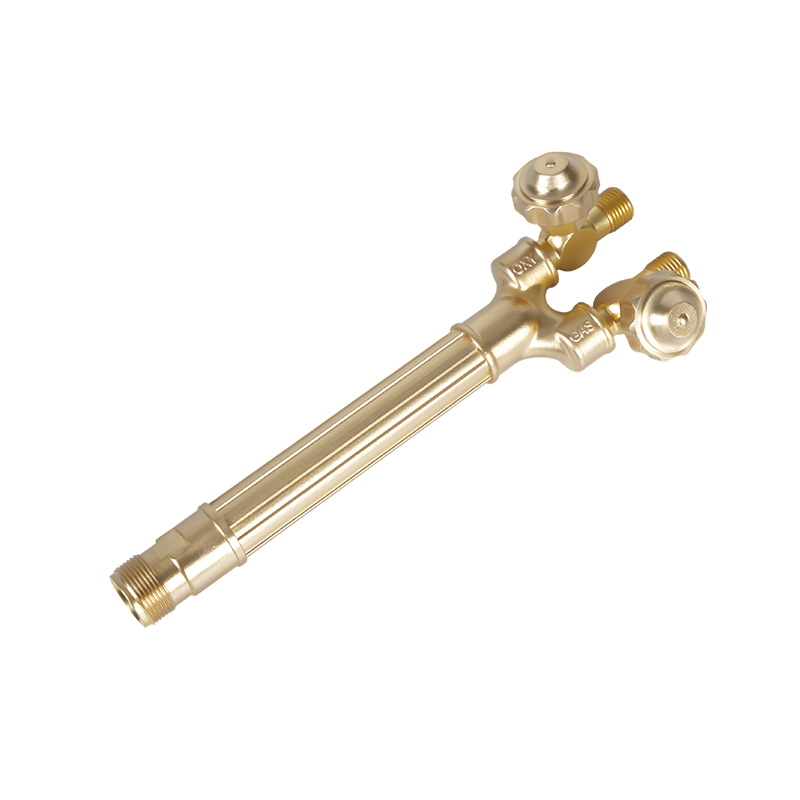

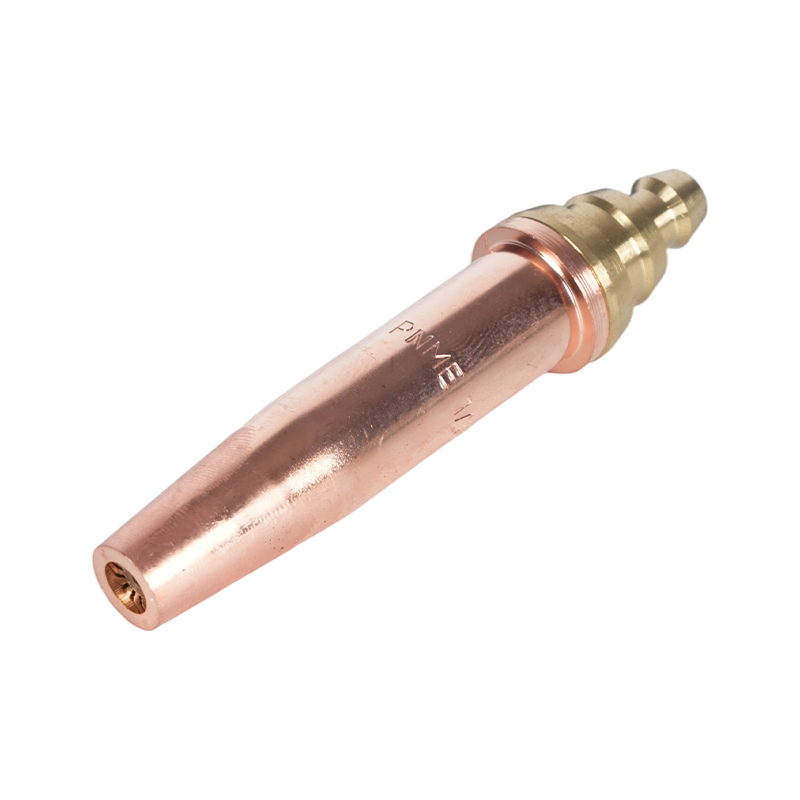
Ovaj se članak posebno fokusira na vrhove gorionika za rezanje i mlaznice plamenika za rezanje koristi se za rezanje metala kisikom. Pokriva vrste savjeta, kako odabrati ispravnu mlaznicu za posao, ispravno postavljanje i vođenje tlaka, održavanje i čišćenje, rješavanje uobičajenih problema s rezanjem i sigurnosna razmatranja. Informacije su praktične i namijenjene zavarivačima, proizvođačima i tehničarima za održavanje koji trebaju praktične korake i referentne tablice za svakodnevne zadatke rezanja.
Vrste vrhova i mlaznica gorionika za rezanje
Vrhovi i mlaznice gorionika za rezanje dizajnirani su za specifične zadatke. Razumijevanje vrste pomaže vam uskladiti vrh s debljinom materijala i željenom kvalitetom rezanja. Dolje su navedene glavne kategorije s funkcionalnim razlikama i gdje je svaka prikladna.
Ručni (ručni) savjeti za rezanje
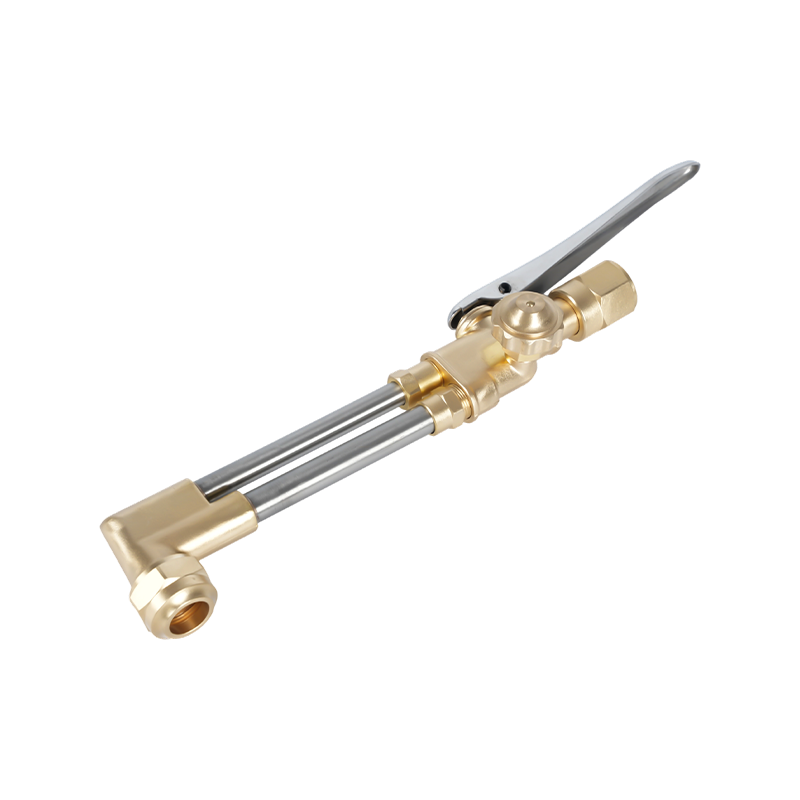
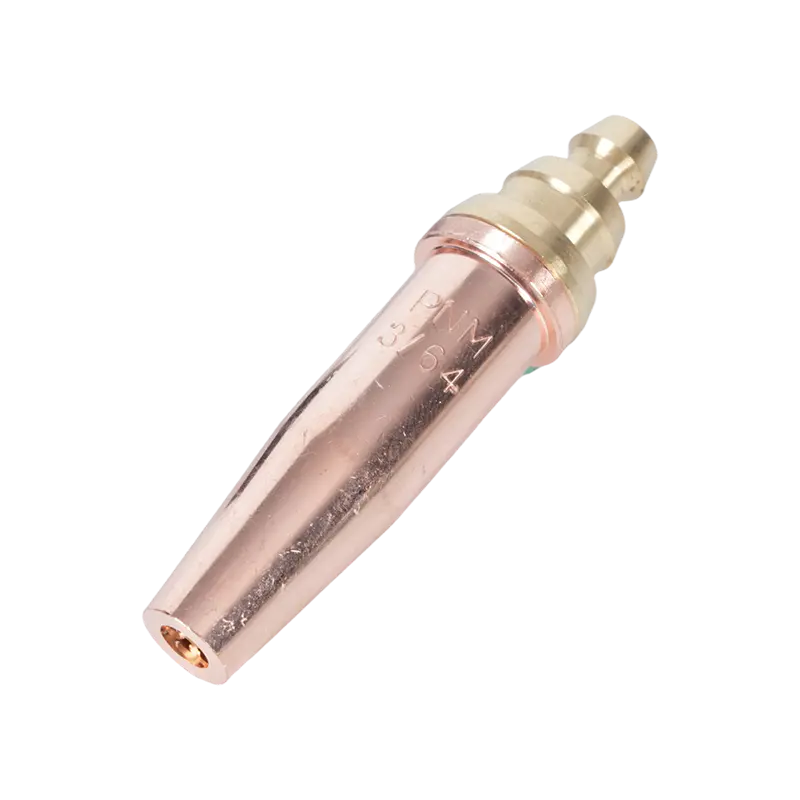
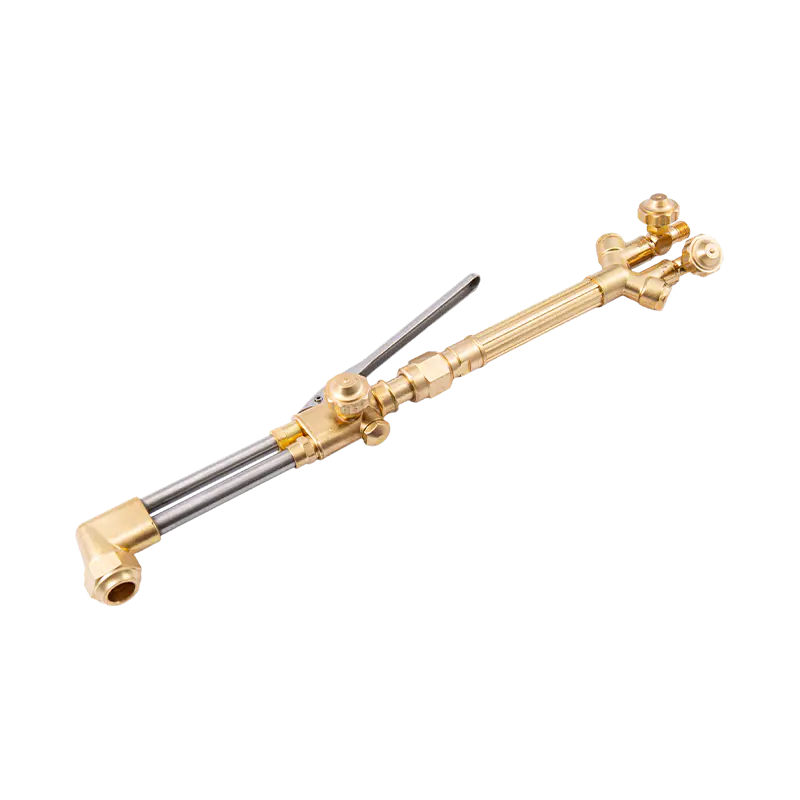
Ručni savjeti uobičajeni su za mobilni rad i male trgovine. Imaju jedan otvor za kisik za rezanje i raspored mlaza za predgrijavanje. Veličine se razlikuju prema debljini koju će čisto rezati; manji vrhovi se koriste za tanke ploče, a veliki vrhovi za teške ploče. Ručni vrhovi se jednostavno popravljaju (zamijenite umetak mlaznice) i koriste se s tijelom ručnog gorionika.
Strojevi i mlaznice za rezanje linija
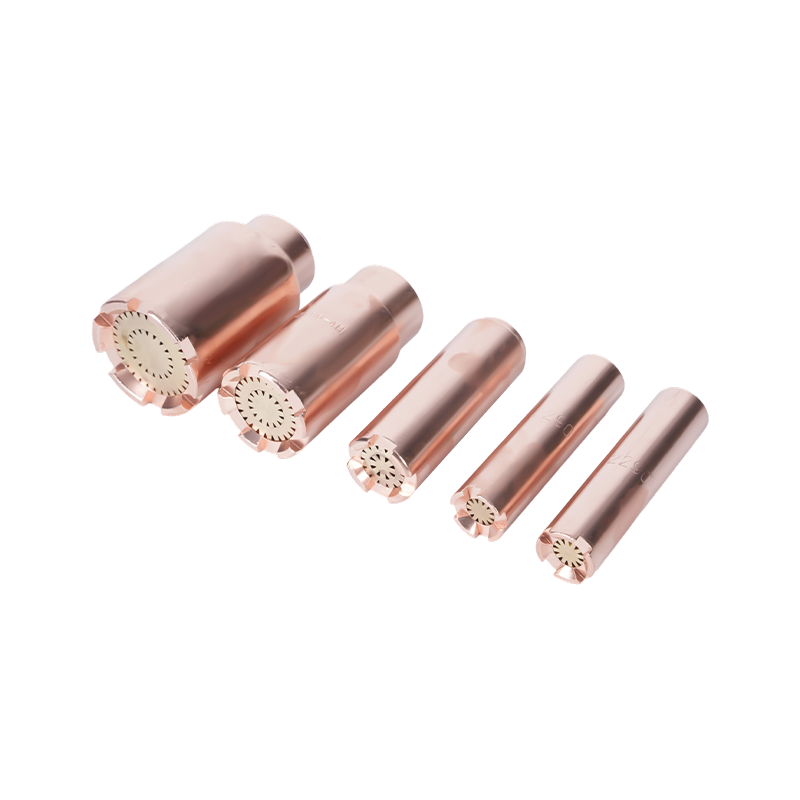
Strojne mlaznice dizajnirane su za portalne sustave, CNC stolove za rezanje s kisikom ili automatizirane nosače. Često su robusniji, nude zamjenjive otvore i mogu sadržavati specijalizirane komore za miješanje kako bi se poboljšala konzistentnost predgrijavanja pri većim brzinama putovanja. Strojne mlaznice često zahtijevaju precizniju kontrolu pritiska i disciplinu čišćenja.
Savjeti za povlačenje i žljebljenje
Vučni vrhovi oblikovani su za kontinuirani kontakt ili bliski kontakt s radnim komadom (koristi se za duge ravne rezove ili žljebljenje). Vrhovi za žljebljenje i mlaznice imaju šire, često višestruke mlaznice za uklanjanje metala umjesto pravljenja tankih, preciznih rezova—korisno za pripremu zavarenih spojeva ili uklanjanje nedostataka.
Kako odabrati pravi vrh: veličina, otvor i oblik
Odabir vrha zahtijeva usklađivanje veličine otvora mlaznice, konfiguracije mlaza i geometrije vrha s debljinom ploče, vrstom čelika i metodom rezanja (ručno naspram stroja). U nastavku su navedeni najvažniji kriteriji odabira i kako ih primijeniti.
Veličina vrha u odnosu na debljinu ploče
Proizvođači ocjenjuju vrhove prema nazivnom kapacitetu rezanja. Upotrijebite konzervativni pristup: odaberite vrh veličine malo veće od debljine ploče za učinkovito rezanje i smanjenje taloga. Za rad koji se ponavlja, zadržite mali raspon veličina vrhova kako biste pokrili tipične poslove umjesto da stalno mijenjate vrhove.
| Tipična veličina vrha | Preporučena debljina ugljičnog čelika | Tipični tlak kisika pri rezanju (psi) |
| Savjet 0 (vrlo mali) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| Savjet 1–2 | 6–12 mm (1/4"–1/2") | 30–50 psi |
| Savjet 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| Savjet 6 i više (veliki) | 25–100 mm (1"–4") | 50–90 psi |
Ove vrijednosti su tipični rasponi—konzultirajte tablicu vrhova proizvođača za točne promjere otvora, tlak kisika za rezanje i preporučene brzine kretanja za vaš specifični model vrha i vrstu čelika.
Razmatranja materijala i premaza
Većina rezanja kisikom se vrši na mekom čeliku. Nehrđajući i visokolegirani čelici zahtijevaju različite pristupe (npr. rezanje plazmom ili posebne tehnike) jer ne oksidiraju na isti način. Vrhovi su obično od mesinga ili legure bakra; odaberite mlaznicu sa zamjenjivim otvorom ako očekujete jako trošenje ili čestu kontaminaciju.
Ispravna postavka: tlakovi, predgrijavanje i brzina putovanja
Ispravan tlak plina, podešavanje mlaza za predgrijanje i brzina kretanja jednako su važni kao i dizajn vrha. Ispod su praktični koraci postavljanja i rasponi parametara koji se obično koriste za rezanje ugljičnog čelika s kisikom.
Postavljanje korak po korak
- Provjerite ima li na vrhu i mlaznici krhotina, urezanih mjesta ili oštećenog otvora.
- Postavite tlak predgrijavanja goriva (acetilen/propan) prema preporukama proizvođača gorionika.
- Otvorite mlaznice za predgrijanje i podesite unutarnje plamene čunjeve na neutralan ili lagano naugljučujući plamen ako režete tanki metal.
- Postavite tlak kisika za rezanje na preporučenu vrijednost proizvođača za veličinu vrha i debljinu ploče.
- Izvršite probni rez na otpadu kako biste provjerili čisto probijanje, ispravnu brzinu kretanja i prihvatljivo stvaranje trošarine.
Uobičajeno vođenje tlaka i brzine
Brzine kretanja ovise o veličini vrha i debljini ploče; vrh optimiziran za danu debljinu omogućit će veću brzinu kretanja i uži rez s manje taloga. Uvijek koristite dijagrame brzine kretanja od proizvođača mlaznica kao početnu točku i poboljšajte ih za svoj plamenik i stanje čelika.
Održavanje: čišćenje, popravak vrha i životni vijek
Redovito održavanje održava rad mlaznice predvidljivim. Uobičajeno održavanje uključuje čišćenje otvora za predgrijanje, uklanjanje troske iz područja otvora i zamjenu istrošenih otvora ili umetaka vrha. Slijedite raspored: svakodnevno provjeravajte vrhove na konopcima koji se često koriste i čistite nakon bilo kakvog dubljenja ili dugih vožnji.
Metode i alati za čišćenje
- Upotrijebite preporučene razvrtače i prethodno zagrijane četke s mlazom—nikada nemojte koristiti žičane čavle koji mogu povećati ili iskriviti otvore.
- Jako onečišćene vrhove nakratko potopite u otapalo namijenjeno za opremu za rezanje kako biste otopili masnoću i trosku (slijedite upute proizvođača).
- Zamijenite umetke vrhova kada se na otvoru pokaže erozija (nejednak promjer) ili je sjedište urezano—izvedba se pogoršava prije nego se pojave vidljiva velika oštećenja.
Očekivani životni vijek
Životni vijek ovisi o rezu materijala, materijalu vrha i razini kontaminacije. Dobro održavan vrh koji se koristi na čistom mekom čeliku može trajati mnogo mjeseci uz povremenu upotrebu; proizvodna okruženja možda će trebati zamijeniti svakih nekoliko tjedana. Pratite sate korištenja i držite rezervne umetke pri ruci kako biste izbjegli zastoje.
Rješavanje uobičajenih problema s mlaznicama i vrhovima
Kada su rezovi loši, dijagnosticiranje je li vrh/mlaznica u kvaru štedi vrijeme. Sljedeći parovi problem-rješenje uobičajeni su na radionicama.
- Problem: Prekomjerna šljaka i sporo rezanje. Popravak: Lagano smanjite brzinu kretanja, provjerite tlak kisika za rezanje, pregledajte otvor zbog djelomičnog začepljenja ili erozije i provjerite postoji li tupi plamen predgrijanja.
- Problem: Probijanje koje je teško započeti ili nedosljedno probijanje. Popravak: Povećajte prethodno zagrijavanje kako biste osigurali uklanjanje površinske oksidacije; provjerite odgovara li veličina vrha debljini ploče; provjerite ima li oštećenog otvora ili začepljenja unutarnje komore za miješanje.
- Problem: Nepravilan plamen ili bljesak. Popravak: Odmah zaustavite, provjerite nepovratne ventile i odvodnike povratnog plamena i zamijenite oštećena crijeva ili priključke. Nemojte koristiti vrh dok sustav ne prođe testove curenja i povratnog toka.
- Problem: Vrlo širok zarez ili prekomjerno taljenje metala. Popravak: Vrh može biti predimenzioniran za posao ili je otvor oštećen—prijeđite na manji vrh i po potrebi smanjite pritisak kisika i brzinu kretanja.
Sigurnost i najbolja praksa pri radu s mlaznicama za rezanje
O sigurnom radu oko sustava s kisikom ne može se pregovarati. Ispravno rukovanje vrhom i izbor opreme smanjuju rizik povratnog zračenja i štite osoblje i imovinu.
- Na regulatorima i plamenicima uvijek koristite zaštitne uređaje za povratni plamen i povratne ventile; zamijenite ih na prvi znak oštećenja.
- Nosite odgovarajuću osobnu zaštitnu opremu: kožne rukavice, zaštitu za oči s odgovarajućim filtarskim sjenilom za rezanje, zaštitu za sluh u bučnim okruženjima i odjeću otpornu na vatru.
- Spremite cilindre uspravno i okovane; osigurajte plamenike i crijeva kako biste izbjegli slučajno oštećenje ventila. Zatvorite ventile boca kada se ne koriste i odzračite vodove prije skladištenja.
Savjeti za kupnju i kompatibilnost
Nisu svi vrhovi međusobno kompatibilni među proizvođačima — pristajanje sjedišta, korak navoja i geometrija otvora razlikuju se. Uzmite u obzir ove točke kada kupujete zamjenske vrhove ili mlaznice.
OEM vs Aftermarket
OEM savjeti odgovaraju tolerancijama originalne opreme i često uključuju preciznu veličinu otvora i zamjenske umetke. Kvalitetni naknadni savjeti mogu biti isplativi, ali provjerite specifikacije prikladnosti i materijala. Za proizvodno kritične primjene dajte prednost OEM-u ili kvalificiranim dijelovima trećih strana s dokumentiranim tolerancijama.
Što držati na zalihi
- Izbor od 2-3 najčešće korištene veličine vrhova za vaš tijek rada.
- Rezervni umetci/otvori vrhova, umetci mlaznice za predgrijavanje i alati za čišćenje vrhova (razvrtala, četke).
- Najmanje jedan rezervni odvodnik povratnog plamena i rezervni regulator za svaki plinski servis.
Vođenje dnevnika vrh baklje za rezanje performanse (sati/radnje) i označavanje rezervnih vrhova s njihovom nominalnom debljinom rezanja ubrzava postavljanje posla i smanjuje otpad zbog neusklađenih vrhova.
Sažetak: Praktični kontrolni popis prije svakog rezanja
- Provjerite ispravnu veličinu vrha za debljinu ploče.
- Pregledajte i očistite vrh i mlaznice za predgrijavanje; zamijeniti istrošene umetke.
- Postavite predgrijavanje i tlak kisika za rezanje prema dijagramu vrha; napravite probni rez i prilagodite brzinu kretanja.
- Provjerite jesu li sigurnosni uređaji (odvodnici povratnog plamena, povratni ventili) postavljeni i funkcionalni.
Primjena ovih praktičnih koraka odabira, postavljanja i održavanja produžit će vijek trajanja vrha, poboljšati kvalitetu rezanja i smanjiti vrijeme zastoja. Za točne dimenzije otvora, dijagrame tlaka i preporuke za brzinu putovanja uvijek pogledajte tehnički list proizvođača mlaznice za određeni model vrha koji koristite.