
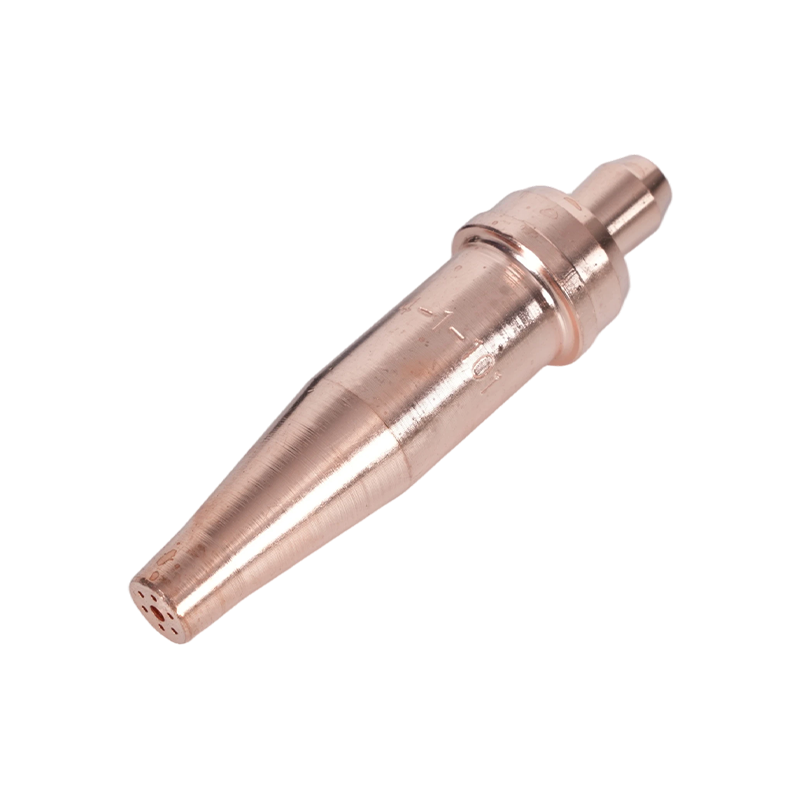
Savjet broj 1, otprilike 28 psi kisika i 4 psi acetilena rastaviti će ploču od mekog čelika od 6 mm u nekoliko sekundi. Provucite isti plamenik na ploču od 25 mm bez dodirivanja bilo čega i rez će stati napola, zarez će se proširiti, a netko će završiti brušenjem ruba natrag u toleranciju.
Ništa se kod operatera nije promijenilo. Rezanje oksi-acetilenom jedan je od rijetkih procesa obrade metala u kojem odluke o postavljanju - veličina vrha, tlak plina, odmak i brzina kretanja - odlučuju više o rezultatu nego ruka koja drži gorionik. Smjernice u nastavku pokrivaju redoslijed postavljanja, odabir vrha i pritiska, podešavanje plamena, sigurnosni hardver i izbor hardvera koji rezove čini ponovljivim.
Gdje se zapravo odlučuje o kvaliteti rezanja
Tri varijable kontroliraju rez: brzina mlaza kisika na vrhu, ulaz topline predgrijanja i brzina putovanja. Dvije od tri su zaključane prije nego što se plamen upali, zbog čega svjetiljka koja "loše reže" obično ima problem s postavljanjem, a ne s operaterom.
- Stanje otvora vrha i veličina zadane brzine mlaza. Vrh koji je razburan, ispušten ili rađen pod pogrešnim pritiskom za svoju veličinu gubi na brzini i ostavlja klasični grubi, isprani zarez.
- Postavke regulatora postavljaju predgrijavanje i rezanje protoka kisika. Nizak tlak kisika uzrokuje spore, nepotpune rezove; prekomjerni pritisak stvara turbulencije, široki prorez i tvrdu šljaku.
- Brzina kretanja jedina je varijabla koja se prilagođava uživo tijekom rezanja. Povlačne linije pod kutom od 10 do 15 stupnjeva iza okomice znače da je brzina otprilike ispravna; gotovo okomite crte kašnjenja znače presporo, a spljoštene crte kašnjenja znače prebrzo.
Redoslijed postavljanja: Redoslijed operacija
Svaki put radite isti niz. Većina pritužbi na "neispravnu svjetiljku" ovdje se odnosi na preskočeni korak, a ne na samu svjetiljku.
- Provjerite prije spajanja: napuknut ili natečen plašt crijeva, oštećeno sjedište vrha, istrošenu brtvu ventila.
- Pucnite nakratko svaki ventil cilindra kako biste ispuhali prašinu, a zatim ga ponovno zatvorite.
- Postavite regulatore i zategnite matice ulaza pomoću ključa odgovarajuće veličine, nikada kliještima ili ključem za cijevi.
- Ugradite odvodnike povratnog plamena ili nepovratne ventile za obrnuti protok na izlaze regulatora ili ulaze plamenika, ovisno o tome što vaš kod mjesta zahtijeva.
- Spojite crijeva na ispravne priključke i potvrdite da su spojnice desni lijevi ili desni par navoja.
- Polako otvorite ventile cilindara. Na acetilenskom cilindru otvorite ne više od jednog i pol okretaja tako da se može brzo isključiti.
- Podesite radni tlak s otvorenim ventilima plamenika, zatim ih zatvorite.
- Ispitajte svaki spoj sapunastom vodom ili tekućinom za otkrivanje curenja. Nikad s plamenom.
- Zapalite iskricom, a ne upaljačem za jednokratnu upotrebu ili šibicom.
Odabir vrha i tlak plina
Veličina vrha se prvo usklađuje s debljinom ploče, a sve ostalo proizlazi iz toga. Vršak procijenjen na 6 mm ne može se progurati kroz 25 mm povećanjem tlaka; otvor jednostavno neće propustiti dovoljno kisika, a dodatni pritisak pretvara se u turbulenciju koja nagriza posjekotinu.
Regionalni obrasci su jednako važni. Vrh koji odgovara sjedalu svjetiljke američkog stila neće ispravno pristajati na svjetiljku australskog ili britanskog uzorka čak i kad konac izgleda blizu. Dvodijelni nastavci za propan dodaju drugu razliku: otvori za predgrijavanje i rezanje su odvojeni, tako da nisu zamjenjivi s jednodijelnim nastavcima za acetilen.
| Debljina ploče | Tipična veličina vrha | Tlak kisika | Tlak acetilena | Praktična napomena |
|---|---|---|---|---|
| 3 do 6 mm | 0 ili 1 | 20 do 25 psi | 3 do 5 psi | Brzo putovanje, kratko predgrijavanje |
| 6 do 12 mm | 1 ili 2 | 25 do 30 psi | 4 do 6 psi | Ravnomjerna brzina, ravnomjerna otpornost |
| 12 do 25 mm | 2 ili 3 | 30 do 40 psi | 5 do 8 psi | Putujte sporije, pazite na šljaku |
| 25 do 50 mm | 3 ili 4 | 40 do 50 psi | 7 do 10 psi | Probušite na rubu ploče |
| 50 do 100 mm | 5 ili 6 | 50 do 60 psi | 8 do 12 psi | Visok protok kisika, dvostupanjsko predgrijavanje |
Nakon što je rez pokrenut, prilagodite se prema grafikonu, a ne dalje od njega. Zaobljeni gornji rub s šljakom zavarenom za dno obično znači da je tlak kisika previsok ili da je putovanje presporo. Mekana, gumasta linija trošarine i nepotpuni proboj obično znače da je tlak prenizak ili da je putovanje prebrzo.
Tip care je najjeftinija dostupna nadogradnja performansi. Očistite otvore odgovarajućim sredstvom za čišćenje vrhova, nikada svrdlom ili žicom za zavarivanje, i zamijenite sve vrhove čije su rupe za zagrijavanje postale ovalne ili čije je sjedište izgrebeno. Naš vodič za odabir vrha gorionika za rezanje, postavljanje i održavanje detaljnije pokriva rutine čišćenja i rješavanje problema.
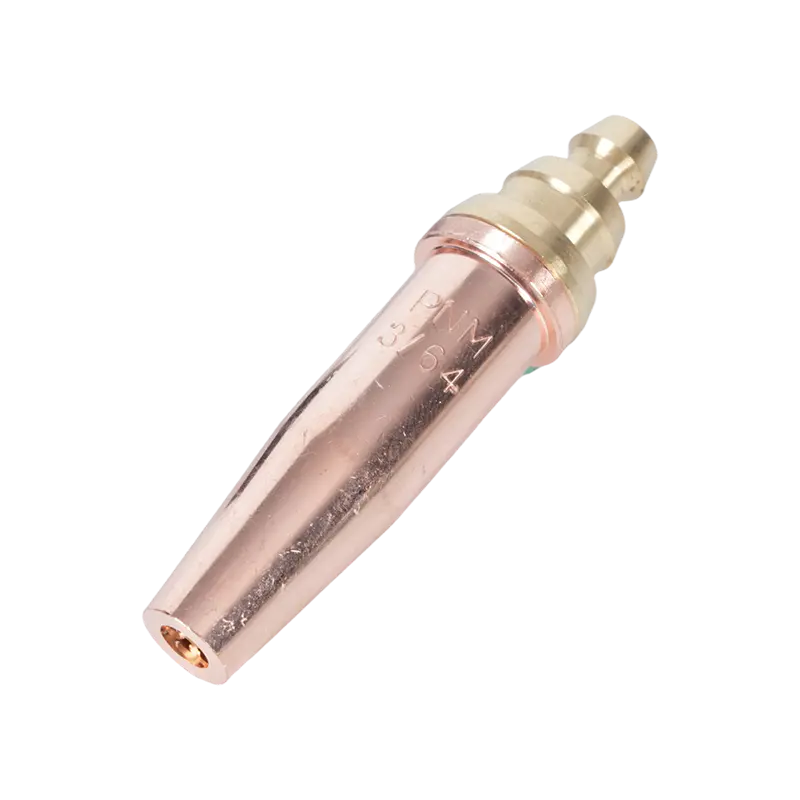
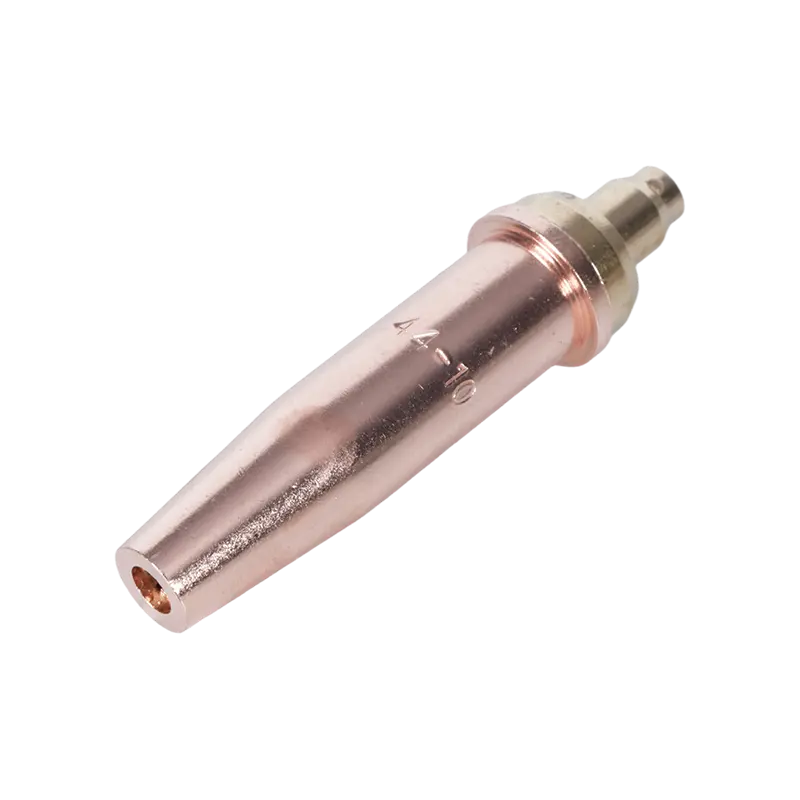
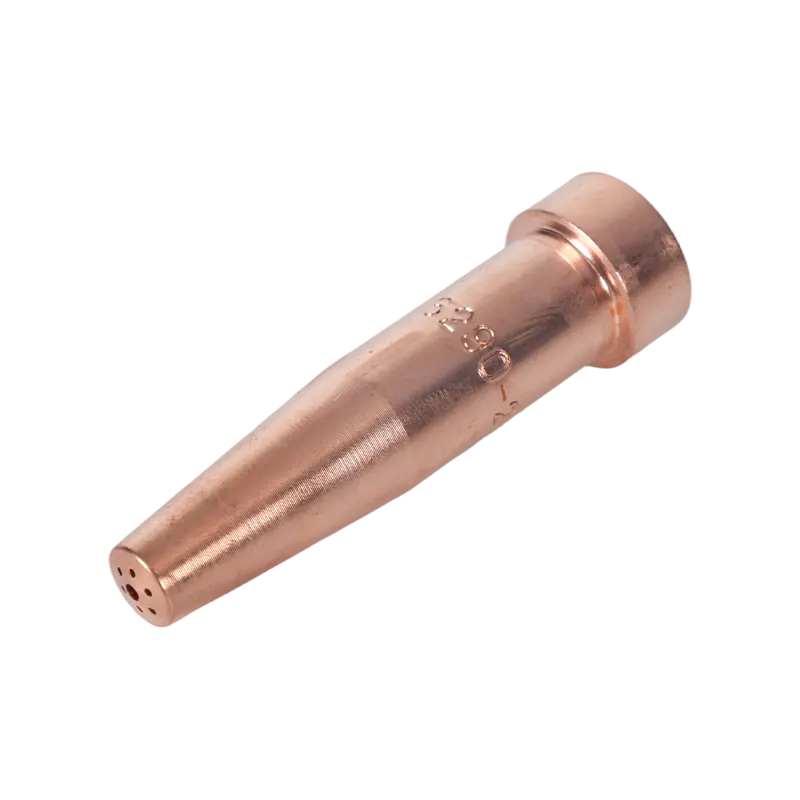 Acetilenski rezni vrh serije 6290 za svjetiljke američkog stila Ovaj acetilenski rezni vrh odgovara plamenicima A735 i A623 i pokriva čelik od 1–300 mm; koristan za rad s tankim pločama i bušenjem gdje se preferira acetilen. Pogledajte proizvod →
Acetilen ili propan
Za ploče od 20 mm i više, propan obično pobjeđuje u cijeni po metru rezanja. Za tanje ploče, probijanje i sve radove lemljenja ili zagrijavanja, acetilen ostaje bolje gorivo.
- Acetilen gori toplije u kisiku, blizu 3100 stupnjeva Celzijevih, i brže se predgrijava, što odgovara tankoj ploči, bušenju i zavarivanju.
- Propan ima nižu temperaturu plamena, ali veću toplinsku ovojnicu koja zadržava debele dijelove, jeftiniji je po cilindru i sigurniji za skladištenje.
- Acetilen je nestabilan iznad otprilike 15 psi, tako da tlakovi acetilena ostaju niski i pravilo ventila cilindra je važno.
- Propan troši osjetno više kisika za isti rez, tako da punjenje kisikom postaje glavni tekući trošak.
- Dva goriva zahtijevaju različite savjete. Njihovom zamjenom mijenja se oblik plamena, vrijeme predgrijavanja i kvaliteta rezanja.
Podešavanje plamena i tehnika rezanja
Najprije zapalite acetilen, zatim dodajte kisik dok unutarnji konus ne postane svijetao, oštro definiran i zaobljen na vrhu. Taj neutralni plamen pretpostavlja većina tablica rezanja. Oksidirajući plamen s kratkim, šiljastim konusom reže neke čelike brže, ali troši vrhove i oksidira reznu površinu; plamen za naugljičenje s dugim perom dodaje ugljik i usporava rez, pa se općenito koristi za specifične poslove zagrijavanja.
Prislonite vrh na ploču pod otprilike 90 stupnjeva, prethodno zagrijte početnu točku do mutno crvene boje trešnje, a zatim potpuno otvorite polugu za rezanje kisika i krenite. Držite postolje mirno na 3 do 5 mm. Spuštanje vrha po ploči pregrijava je i ispire rub. Za ukošene rezove, nagnite gorionik u smjeru vožnje i malo smanjite brzinu tako da ukošeni rez ostane ravan.
Sigurnosni hardver koji pripada svakom postavljanju
Odvodnici povratnog plamena i nepovratni ventili povratnog protoka dvije su stavke koje najčešće nedostaju na plameniku koji je godinama u uporabi. Nepovratni ventil zaustavlja protok plina unatrag; zaustavljač povratnog plamena također zaustavlja frontu plamena koja putuje natrag niz crijevo prema regulatoru i cilindru. Odvodnici na izlazu regulatora štite crijevo i cilindar, dok odvodnici na ulazu plamenika štite operatera. Mnogi kodovi mjesta zahtijevaju oboje.
- Cijevi za kisik i gorivo nisu zamjenjive; koristite ispravnu konvenciju o ocjeni i boji za svoju regiju.
- Nikada nemojte koristiti kisik umjesto komprimiranog zraka za čišćenje ili ispuhivanje.
- Prozračite radni prostor; acetilen, propan i kisik mijenjaju sastav zraka oko operatera.
- Održavajte vatrogasnu stražu tijekom razdoblja koje navodi vaša dozvola za rad na vrućim mjestima, obično 30 minuta nakon posljednjeg rezanja.
- Svaku smjenu provjerite jesu li crijeva opekotina i pukotina; crijevo preko kojeg je prešla ploča je curenje koje čeka da se pojavi.
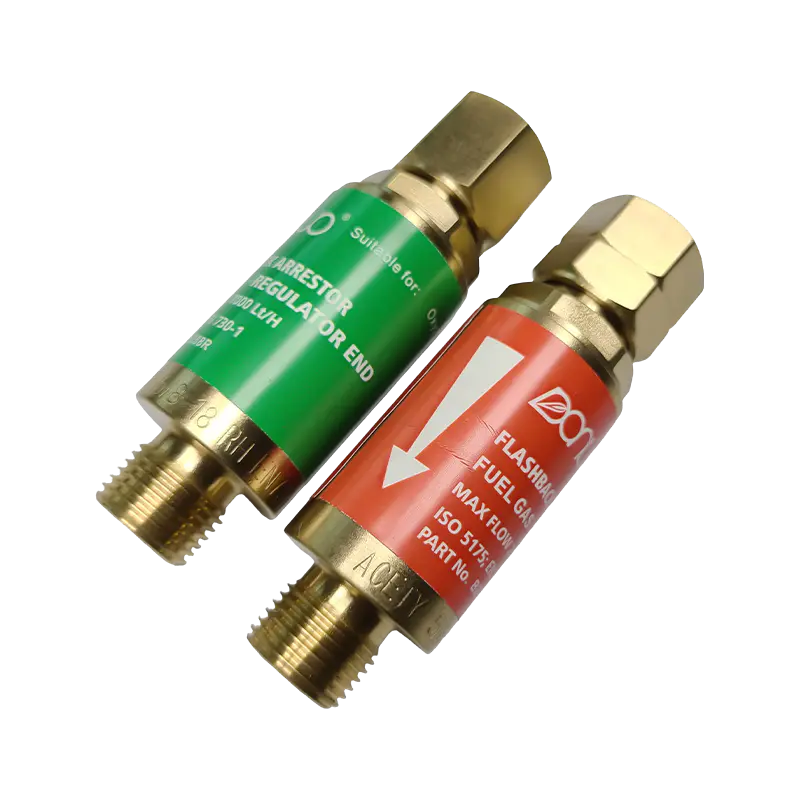 B288 serija Oxy-Acetylene Flashback Arrestor Često nedostaje u starijim plamenicima, ovaj odvodnik štiti oksi-acetilenske postavke za zavarivanje i rezanje od povratnog plamena i obrnutog protoka, kod modela s kisikom i plinom. Pogledajte proizvod →
Usklađivanje kućišta i ručke plamenika s poslom
Hardver gorionika je klasificiran prema dužnosti: teški, srednji i lagani. Izdržljivi nastavak za rezanje s odgovarajućom ručkom održava pritisak i ostaje hladan tijekom proizvodnog rezanja debelih ploča. Lagana ručka radi isti posao na limu s manjom težinom u ruci, ali neće preživjeti kontinuirani rad na ploči od 50 mm.
Tri detalja odlučuju o tome odgovara li svjetiljka postojećoj postavci. Uzorak regije određuje kompatibilnost vrha, priključka i ručke, budući da američki, australski, britanski i japanski uzorci koriste različite standarde sjedišta i navoja. Format je također bitan: kombinacije nastavka i ručke jeftinije su za održavanje jer se mijenja samo istrošeni dio, dok su jednodijelne ručne svjetiljke jednostavnije za povremenu upotrebu. Materijal prati radni položaj, s mjedenim tijelima koja su otporna na toplinu i habanje i dobro drže navoje, a aluminij podnosi težinu rezanja za rad iznad glave.
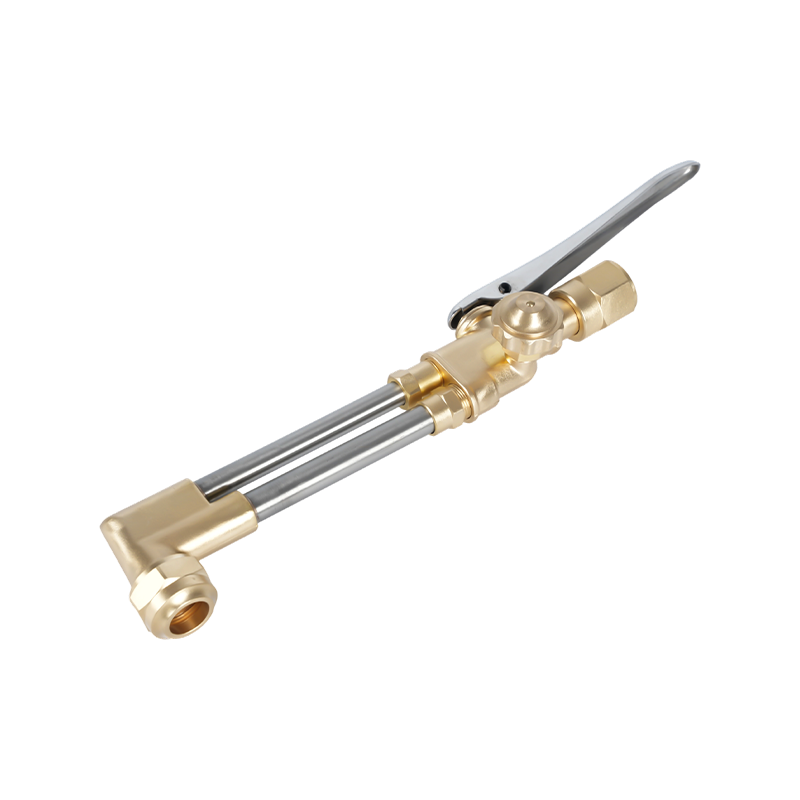
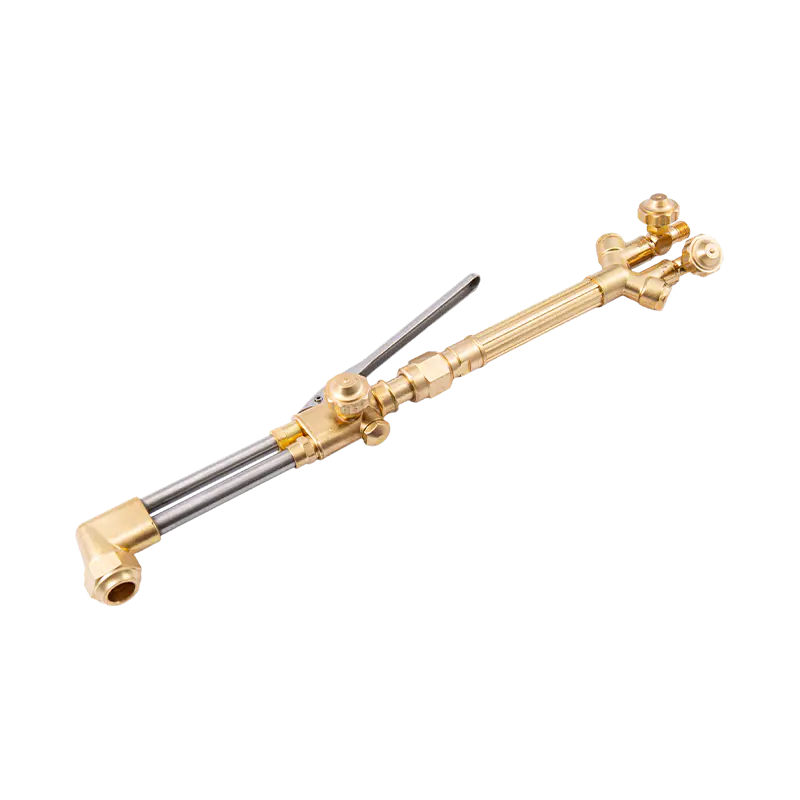
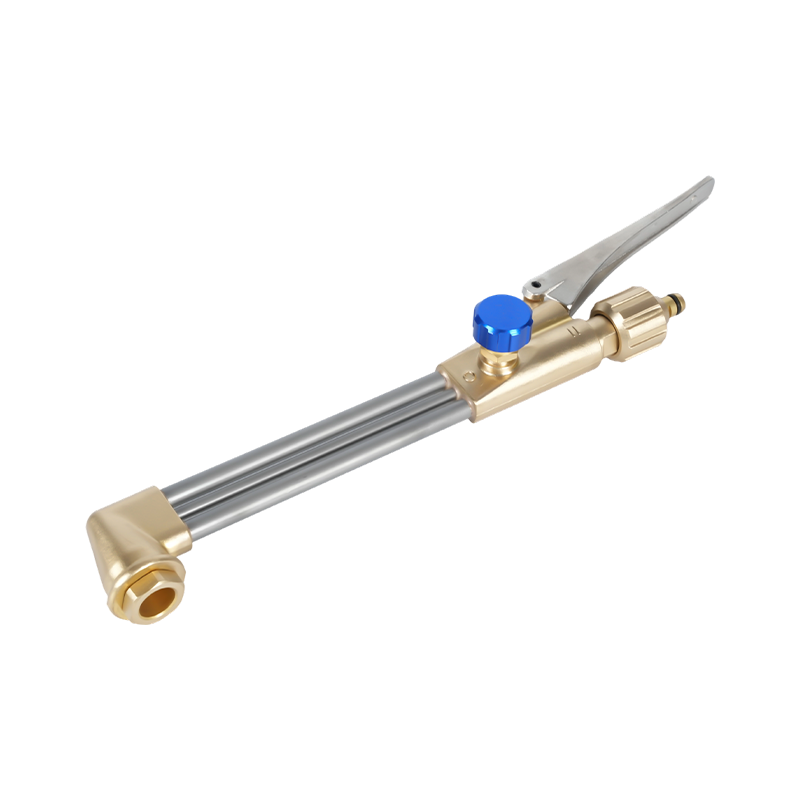
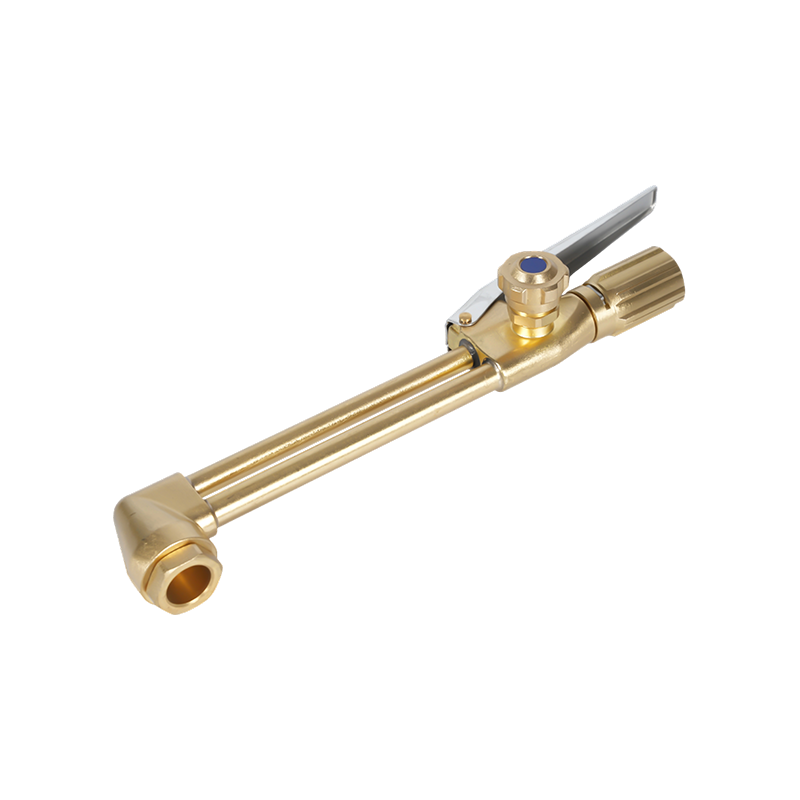
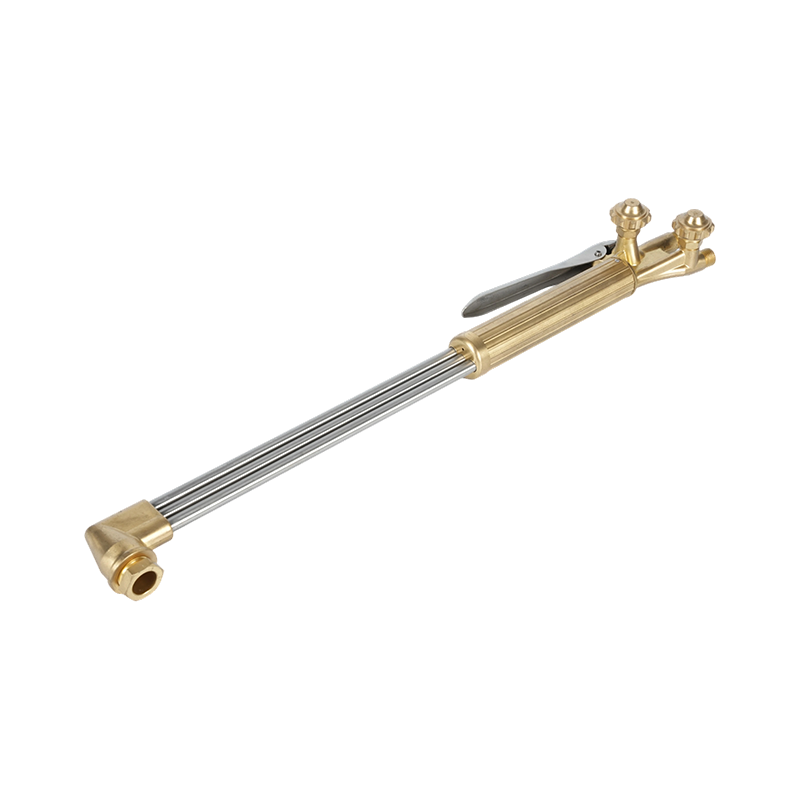 B400 Ručni kisik i acetilenski rezni plamenik za teške uvjete rada Ručni plamenik za teške uvjete rada za rezanje acetilenom ili propanom do 300 mm, s dvostrukim protokom cijevi i glavom od kovanog mesinga; odgovara proizvodnji, brodogradnji i popravku. Pogledajte proizvod →
Nabavka svjetiljki, savjeta i rezervnih dijelova
Za distributere i proizvođače, praktična pitanja su o kontinuitetu: može li se ista serija vrhova ponovno naručiti za dvije godine, jesu li sjedišta i navoji dosljedni od serije do serije i mogu li se rezervni dijelovi isporučivati pod vašom etiketom? Dobavljač koji interno upravlja materijalom, izradom kalupa, kovanjem, strojnom obradom i testiranjem može zadržati te tolerancije, a također može proizvesti dijelove prema crtežu kupca kada nijedan standardni uzorak ne odgovara postojećem plameniku.
Ako usklađujete vrhove i ručke s postojećom flotom ili planirate asortiman OEM-a, pošaljite svoje crteže i specifikacije navoja putem našeg kontakt stranica a mi ćemo se vratiti s najbližim standardnim uzorkom ili prilagođenom opcijom.