
Kada stojite pred planom proizvodnje i zavarivač čeka pravi plamenik, prvo pitanje nije koji proces izgleda bolje na papiru. To je koji od njih vaši operateri mogu raditi dosljedno i koliko vas taj izbor košta preradom. Kratak odgovor je: na MIG-u se žica koja se kontinuirano dovodi topi u spoj, što ga čini bržim i lakšim za učenje. Kod TIG-a, volframova elektroda ostaje čvrsta, a šipka za punjenje se dodaje zasebno, što vam daje veću kontrolu, ali zahtijeva više vještine. Ta jedina razlika pokreće svaku drugu njihovu usporedbu.
Što se zapravo događa u Arcu
MIG je kratica za metalni inertni plin, a naziva se i GMAW. Kolut pune žice prolazi kroz pištolj, stvara se luk između žice i obratka, a sama se žica topi u zavar. Vi postavljate brzinu dodavanja žice i napon; zaštitni plin, bilo argon, CO2 ili mješavina, štiti rastaljenu bazenu od zraka. Ovo stvara čist proces visokog taloženja.
TIG je kratica za Tungsten Inert Gas, a naziva se i GTAW. Između volframove elektrode i obratka zapali se luk, ali se volfram ne rastali. Zavarena kupka se izrađuje taljenjem osnovnog metala, a slobodnom rukom dodajete punilo iz posebne šipke. Čisti argon uobičajeni je zaštitni plin, a nožna papučica ili okidač kontrolira jačinu struje kako zavar napreduje.
Budući da je punilo odvojeno u TIG-u, unosom topline je lakše upravljati. Budući da se žica u MIG-u sama unosi, luk se održava dovodom žice i operater mora manje razmišljati o tome. To objašnjava zašto je MIG prirodno prikladan za dulje, deblje i obimnije radove, dok TIG nalazi svoju nišu u preciznim tankim metalima ili metalima koji se teško zavaruju.
| Aspekt | MIG zavarivanje | TIG zavarivanje |
|---|---|---|
| elektroda | Potrošna žica, kontinuirano dovedena | Nepotrošna volframova elektroda |
| Materijal za punjenje | Žica za taljenje je punilo | Šipka za punjenje dodaje se zasebno ručno |
| Zaštitni plin | Argon, CO2 ili miješani plin | Argon ili argon-helij |
| Kontrola jakosti struje | Postavke napona i dodavanja žice | Kontrola nožnom pedalom ili vrhom prsta |
| Zahtjev za vještinom | Niže, više oprašta | Viši, potrebna je koordinacija ruka-oko-noga |
Kako razlika utječe na vašu trgovinu
Brzina zavarivanja i brzina taloženja
MIG brzo ispunjava spoj jer žica neprekidno isporučuje metal. U 5 mm ugljičnom čeliku, sposoban MIG operater često može napraviti jedan čvrsti prolaz, dok bi TIG zahtijevao više prolaza i više vremena. MIG također radi dobro pri većim brzinama putovanja, zbog čega je uobičajeni izbor za strukturnu izradu i panele karoserije.
Kvaliteta, prerada i krivulja učenja operatera
TIG ne stvara prskanje, što znači da nema brušenja ili žičane četke između prolaza, i ostavlja čistu površinu koja odgovara lakiranju i poliranom nehrđajućem metalu. MIG će ponekad prskati, a prskanje postaje trošak kada proizvod zahtijeva kozmetičku doradu. TIG je lakše kontrolirati na prolazima korijena i na metalima koji su osjetljivi na toplinu, ali ga je teže naučiti jer se koriste obje ruke i jedna noga.
Gdje svaki proces ima više smisla
- Tanak lim od oko 0,5 do 3 mm obično daje prednost TIG-u, budući da manji unos topline smanjuje progorevanje.
- Ploča od oko 3 mm i deblja obično daje prednost MIG-u, jer je produktivnost važnija i materijal može brže apsorbirati toplinu.
- Aluminij u debljim mjerama često je MIG s pištoljem za kalem; tanji aluminijski dijelovi često su TIG radi bolje kontrole zavarene kupke.
- Nehrđajući čelik koji mora izgledati ujednačeno na unutarnjoj strani cijevi ili posude je TIG aplikacija.
Oprema i potrošni materijal: trošak rame uz rame
Nabavna cijena stroja je samo jedan dio slike. U proizvodnji, potrošni materijal, plin i radni sati obično odlučuju koji je proces ekonomičniji za vašu trgovinu.
| Faktor troškova | MIG | TIG |
|---|---|---|
| Vrsta izvora napajanja | Konstantni napon / dodavač žice | Konstantna struja |
| Ekstra stroj | Dodavač žice i pištolj | Baklja; vodeno hlađenje za visoke cikluse rada |
| Potrošni materijal | Žični koluti, kontaktni vrhovi, obloge | Volframova elektroda, šipke za punjenje, plinske posude |
| Potrošnja plina | 15 do 25 CFH argona/CO2 | 10 do 20 CFH čistog argona |
| Trošak operatera | Niže s manje iskusnim operaterima | Viša kada su potrebni kvalificirani zavarivači |
Ako je radna snaga skupa i propusnost kritična, MIG pobjeđuje na većini radova od čelika i nehrđajućeg čelika. Ako su prerada i izgled ono što pokreće proračun, TIG se često pokaže jeftinijim po prihvatljivom zavarivanju, iako košta više po satu.
Predgrijavanje, kontrola plina i oprema oko zavara
Čak i kada je stvarna fuzija MIG ili TIG, radna ćelija nikada nije samo aparat za zavarivanje. Tipičan primjer je teški aluminijski ili debeli nehrđajući dio koji treba prethodno zagrijati prije prolaska korijena, kako bi se smanjio rizik od pucanja zavara i kako bi bazen pravilno sjedio. Kompaktni oksi-acetilenski gorionik za grijanje je uobičajen način da se dio zagrije na temperaturu na podu bez kompliciranja postavljanja zavarivanja.
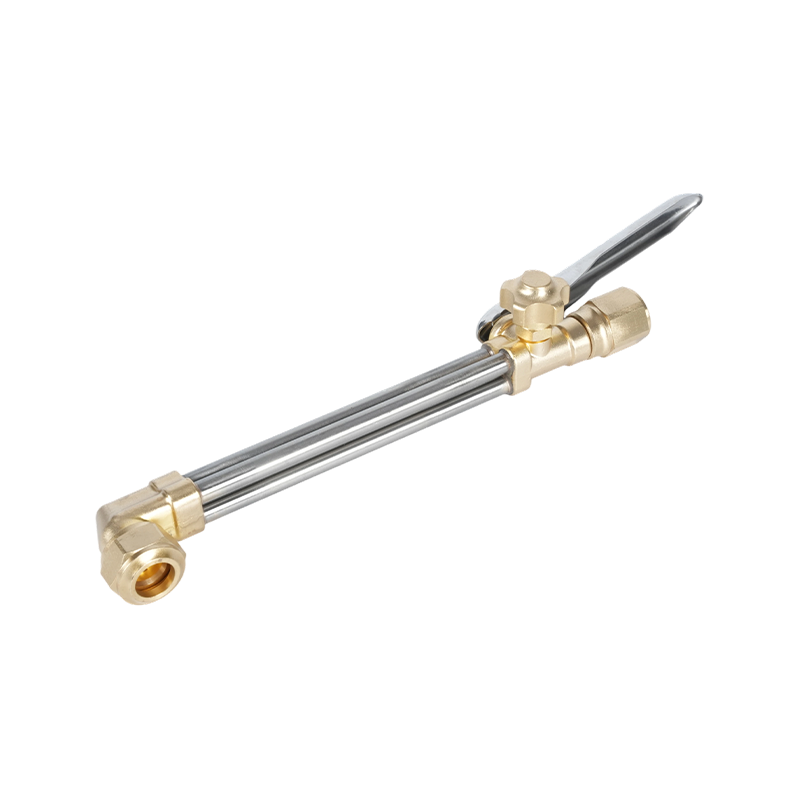
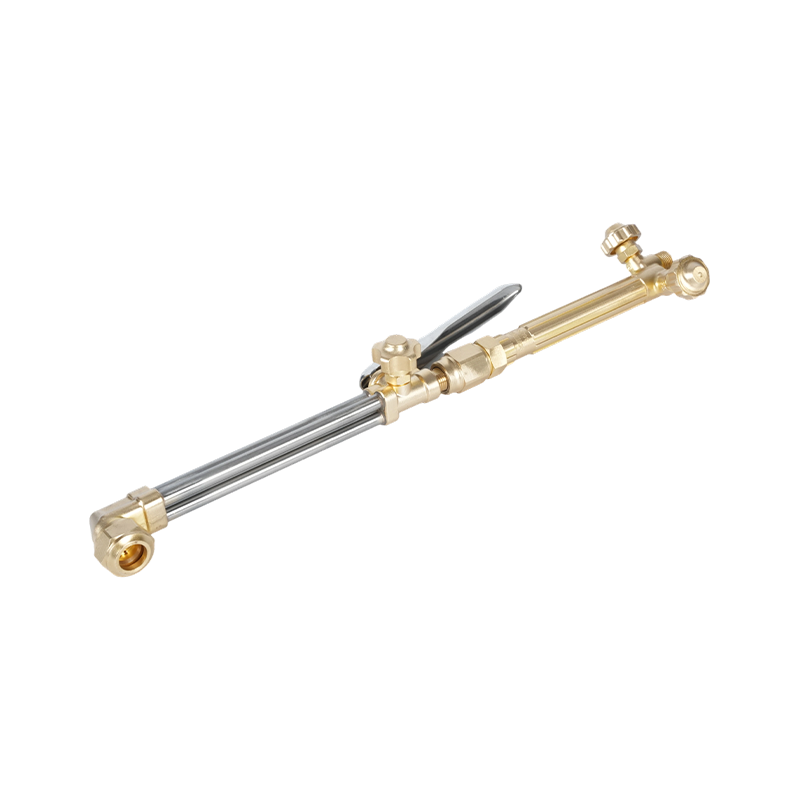
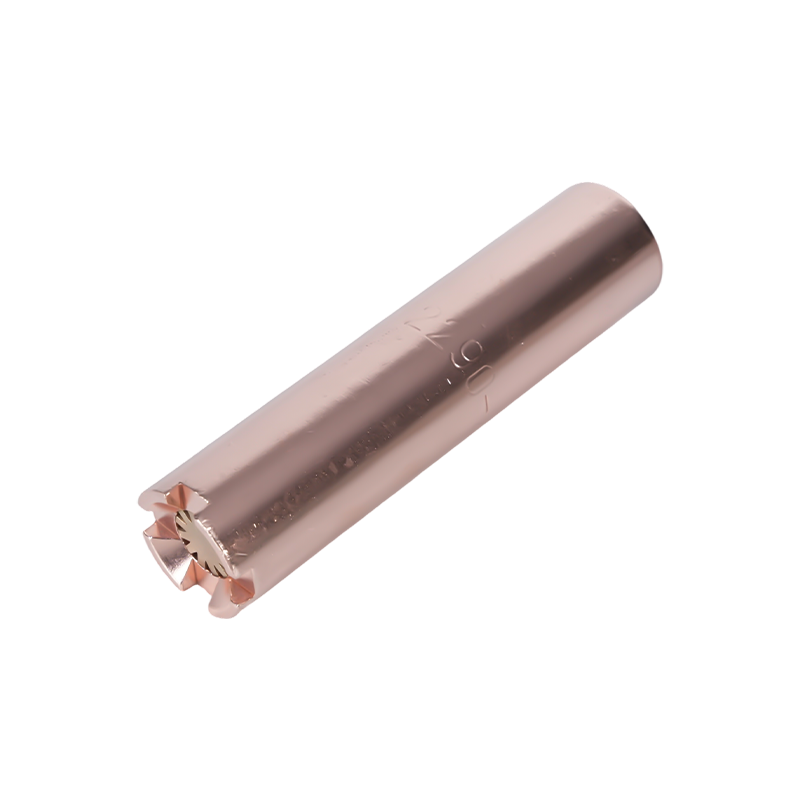
 HE-505 Oksi acetilenski plamenik za predgrijavanje i zavarivanje za teške uvjete rada Ovaj kompaktni plamenik osigurava kontrolirani plamen za predgrijavanje debelih metala prije zavarivanja, smanjujući rizik od pukotina. Također se bavi lemljenjem, žarenjem, ravnanjem i odmrzavanjem, što ga čini svestranim dodatkom vašoj radnoj ćeliji. Pogledajte proizvod →
Baklje za grijanje i opremu za kontrolu plina često isporučuje isti proizvođač koji proizvodi dodatke za rezanje, ručke plamenika i regulatore tlaka. Proces koji odaberete nije jedina odluka: alati za podršku moraju biti pouzdani kada je raspored tijesan.
Donošenje odluke: Što reći svom timu za nabavu
Odaberite MIG kada je obujam proizvodnje velik, debljina materijala veća od otprilike 3 mm, prskanje je prihvatljivo i imate ograničen broj visokokvalificiranih operatera. Odaberite TIG kada je izgled zavara zahtjev, debljina stijenke je mala, materijal je osjetljiv na toplinu, ili gotovi spoj mora raditi u korozivnoj ili mehanički zahtjevnoj uporabi.
U mješovitoj trgovini mnogi timovi drže oba procesa dostupnima. TIG može podnijeti korijenski prolaz na cijevi i nehrđajući rad koji mora izgledati glatko, dok MIG nosi teške kutne zavare. Kompromis nije u pronalaženju savršenog procesa; radi se o usklađivanju procesa s dijelom, volumenom i raspoloživim operaterom.
Kada procjenjujete dobavljača opreme za zavarivanje ili rezanje za proizvodnu liniju OEM-a, vrijednost je u pronalaženju proizvođača koji kontrolira cijeli proces strojne obrade i kovanja. Sposobnost izrade prilagođenih ručki plamenika, grijaćih plamenika i komponenata za plinsko rezanje unutar tvrtke ono je što nabavu čini predvidljivijom. Ako razgovarate o prilagođenom aranžmanu nabave, razgovarajte s našim inženjerskim timom o svojim crtežima i proizvodnim zahtjevima.