
Čemu služi mlaznica za zavarivanje — i zašto je to važno
Svaki zavar ili rez počinje plamenom ili lukom — ali niti jedno ne može pouzdano funkcionirati bez mlaznice koja usmjerava ono što ga okružuje. Mlaznica je krajnja točka kroz koju zaštitni plin, gorivi plin ili kisik izlaze iz tijela gorionika i dospijevaju u radnu zonu. Njegov posao zvuči jednostavno. U praksi, on određuje sve, od poroznosti zavara do kvalitete reznog ruba do toga koliko često se zaustavljate kako biste očistili prskanje s opreme.
U postupcima elektrolučnog zavarivanja sa zaštitom plina kao što je MIG/GMAW, mlaznica stvara zaštitni omotač od zaštitnog plina oko zavarene kupke, blokirajući atmosferski kisik i dušik od kontaminacije rastaljenog metala. Bez odgovarajuće pokrivenosti plinom, zavar oksidira, pojavljuje se poroznost i padaju mehanička svojstva. Kod rezanja i zavarivanja kisikom, mlaznica kontrolira geometriju samog plamena — određujući omjer predgrijanog plamena i struje kisika za rezanje i širenje topline preko obratka.
Istrošena, začepljena mlaznica ili mlaznica neodgovarajuće veličine ne smanjuje samo kvalitetu — ona višestruko povećava troškove potrošnog materijala i vrijeme zastoja. Nakupljanje prskanja ograničava protok plina, uzrokujući turbulencije koje potkopavaju zaštitu. Provrt mlaznice koji je premalen za primjenu podiže protutlak, ometajući plamen ili luk. Razumijevanje mlaznice je, u praksi, razumijevanje polovice onoga što kontrolira stabilnost vašeg procesa.
Vrste mlaznica prema postupku zavarivanja
Mlaznice nisu međusobno zamjenjive u različitim procesima. Ispravna polazna točka za bilo koji odabir mlaznice je identificiranje procesa zavarivanja ili rezanja koji se koristi — svaki ima drugačiju geometriju mlaznice, zahtjeve za materijalom i funkciju.
MIG / GMAW mlaznice su cilindrični ili oblikovani potrošni materijali koji se pričvršćuju na prednji dio MIG pištolja i okružuju kontaktni vrh. Njihova primarna funkcija je usmjeravanje zaštitnog plina - obično mješavine bogate argonom ili CO₂ - preko zavarene kupke. Dolaze u stilovima navlačenja i pričvršćivanja na navoj. Slip-on mlaznice se montiraju i uklanjaju brže, što je važno na visokoproizvodnim linijama; navojne mlaznice osiguravaju sigurniju plinsku brtvu i manja je vjerojatnost da će se olabaviti pod vibracijama. Oba su stila dostupna u standardnim i teškim konstrukcijama, pri čemu potonja ima deblje stijenke i izolatore ocijenjene za primjene od 400–600 ampera.
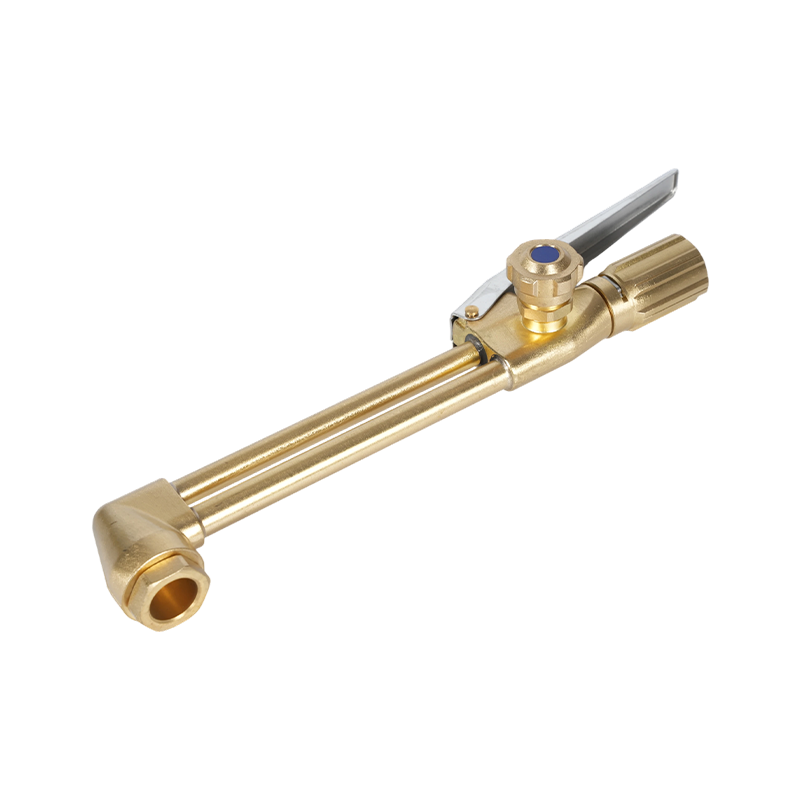
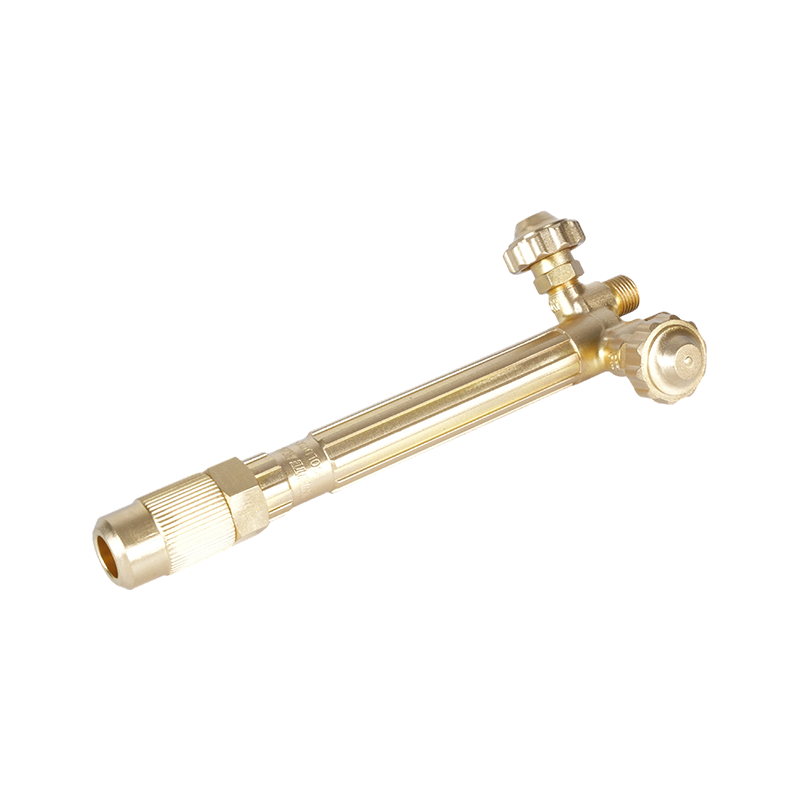
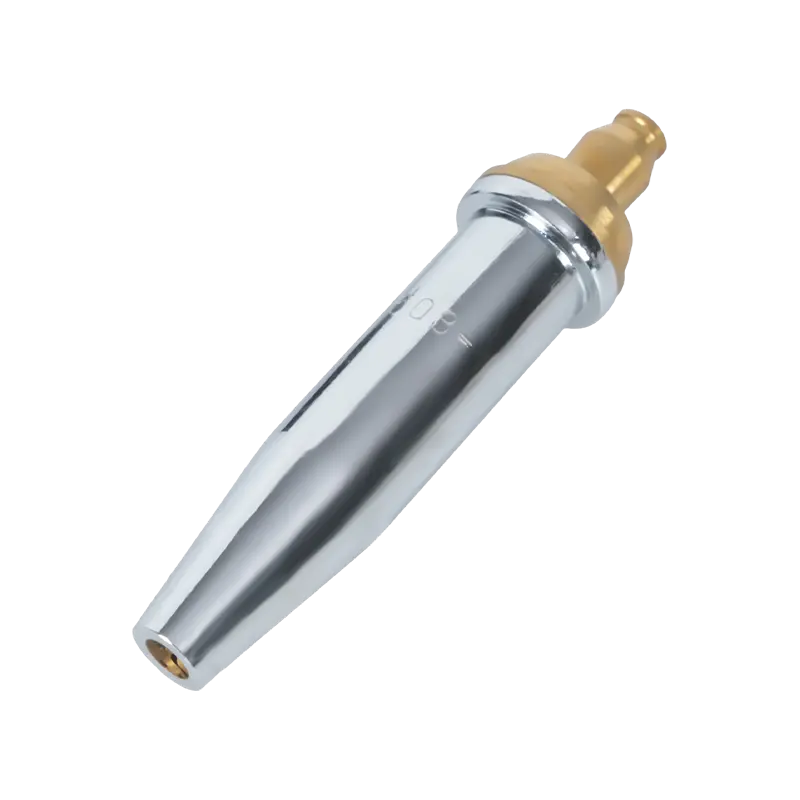
Mlaznice za rezanje i zavarivanje kisikom — često zvani rezni vrhovi ili gorionici — funkcioniraju drugačije. Umjesto da štite bazen za zavarivanje, oni miješaju i usmjeravaju plin za gorivo (acetilen ili propan) i kisik kako bi proizveli precizan plamen visoke temperature. Rezni vrhovi imaju središnji visokotlačni otvor za kisik okružen otvorima plamena za prethodno zagrijavanje; plamen prethodnog zagrijavanja dovodi čelik do temperature paljenja, a mlaz kisika za rezanje zatim oksidira i izbacuje rastaljeni materijal. Acetilenski vrhovi gorionika za rezanje za primjenu s kisikom isporučuju najtopliji plamen od svih uobičajenih gorivih plinova (oko 3500°C), što ih čini prvim izborom za rezanje debljeg čelika i za primjene koje zahtijevaju brzo predgrijavanje. Vrhovi gorionika za rezanje propana dizajnirani za stabilnu isporuku plamena rade na nižoj temperaturi plamena, ali nude širu, ravnomjerniju toplinsku ovojnicu — osobito učinkovite za zagrijavanje, savijanje i rezanje tanjih dijelova gdje bi koncentrirani acetilenski plamen uzrokovao lokalizirano izobličenje. Za primjene usmjerene isključivo na toplinu, a ne na rezanje, vrhovi za grijanje za kontroliranu distribuciju plamena imaju više otvora za predgrijanje raspoređenih za ravnomjerno širenje topline po široj površini, bez središnjeg reznog kanala za kisik.
TIG / GTAW mlaznice (koji se nazivaju i plinske čaše ili stezna tijela) usmjeravaju zaštitni plin argon oko volframove elektrode. Obično se izrađuju od konfiguracije aluminij keramike, stakla ili plinskih leća. Za razliku od MIG mlaznica, TIG čašice ne dolaze u dodir s radnom površinom i prvenstveno se biraju na temelju promjera volframa, pristupa spojevima i potrebe za laminarnim u odnosu na difuzni protok plina. Sklopovi plinskih leća — koji koriste mrežasti umetak za stvaranje više laminarnog plinskog stupca — preferiraju se za precizne radove i zavarivanje izvan položaja gdje je dosljedna zaštita kritična.

Objašnjeni oblici mlaznica i veličine provrta
Unutar svake kategorije procesa, geometrija mlaznice ima izravan učinak na pokrivenost plinom, dostupnost spojeva i uklanjanje prskanja. Za MIG zavarivanje, četiri oblika pokrivaju većinu primjena:
- Cilindrični (ravni): Provrt konstantnog promjera od baze do vrha. Nudi maksimalni volumen protoka plina i standardni je izbor za ravne ili horizontalne zavare bez ograničenja pristupa. Veličine provrta kreću se od ⅜" do ⅞" (približno 10–22 mm), a kao opće pravilo, promjer provrta trebao bi se povećavati s amperažom - veći provrti podržavaju veće brzine protoka plina potrebne za pokrivanje širih, toplijih zavarenih bazena.
- Oblik boce (usko grlo): Spušta se do manjeg vanjskog promjera blizu radnog kraja. Smanjeni profil poboljšava vidljivost i pristup ograničenim spojevima. Osobito pogodan za automatizirano i robotsko zavarivanje jer uski vrh lakše čisti učvršćenje i može se učinkovitije čistiti stanicama za razvrtanje plamenika.
- Kratki i dugi konus: Postupno sužavanje od baze prema vrhu. Dobar pristup spojevima s boljom pokrivenošću plinom od oblika boce. Dugi konusi su poželjni za zavarivanje cijevi i kutne spojeve; kratki konusi balansiraju dostupnost s učinkovitošću protoka plina za opću proizvodnju.
- Stožasti: Širi profil na vrhu koji se širi prema van. Povećava područje pokrivenosti plinom — korisno za šire zavarene bazene, veće unose topline i kod zavarivanja pocinčanih metala koji proizvode veliko, eksplozivno prskanje. Šira usta također čine razvrtanje sa stanicom za čišćenje gorionika učinkovitijim u robotskim postavkama.
Za rezne vrhove s gorivom kisikom, geometrija provrta određuje oblik struje kisika za rezanje i uzorak predgrijavanja. Brojevi veličine vrha odgovaraju debljini materijala koji se reže — veći brojevi označavaju veće otvore za kisik i veće stope potrošnje plina prikladne za deblji čelik. Prema AWS specifikacija za zaštitne plinove za zavarivanje i njihove klasifikacije , sastav plina i brzina protoka su standardizirani parametri — što znači da se geometrija provrta mlaznice mora uskladiti s vrstom plina i tlakom koji se koristi, a ne odabrati zasebno.
Vodič za materijale: opcije od mesinga, bakra i presvlake
Materijal mlaznice određuje dvije stvari: otpornost na prskanje i upravljanje toplinom. Ova dva svojstva često se povlače u suprotnim smjerovima, ovisno o primjeni, zbog čega niti jedan materijal ne dominira u svim slučajevima upotrebe.
Mjed nudi bolju otpornost na prskanje od golog bakra u primjenama niže struje (100–300 ampera). Prskanje se ne lijepi tako lako za mjedene površine, što znači dulje intervale između čišćenja. Međutim, mjed ima nižu točku omekšavanja od bakra — pri višim amperažama ili produljenim vremenima uključenja luka, mjedena mlaznica se može deformirati pod dugotrajnom toplinom, što je čini neprikladnom za teške poslove. Kada se koristi kao umetak unutar bakrenog tijela, mesing pomaže u održavanju unutarnjeg promjera mlaznice tijekom vremena, produžujući životni vijek u primjenama s umjerenom toplinom.
Bakar provodi toplinu učinkovitije od mesinga, što ga čini boljim izborom za rad s visokom toplinom (iznad 300 ampera) i za dulje cikluse zavarivanja. Bakrene mlaznice brže apsorbiraju i odvode toplinu, smanjujući rizik od toplinske distorzije. Bakrene mlaznice za teške uvjete rada — s debljim stijenkama i izolatorima — standard su za primjene od 400–600 ampera u strukturnoj izradi i zavarivanju teških ploča. Za rezne vrhove s kisikom, bakar ili visokokvalitetne bakrene legure standardni su materijali upravo zbog svoje sposobnosti da izdrže ekstremne temperature plamena rezanja bez deformiranja ili erozije geometrije otvora.
Niklano i kromirano mlaznice kombiniraju bakrenu jezgru s površinskim premazom koji je otporniji na prianjanje od prskanja od golog bakra ili mesinga. Oplata također pruža neke prednosti toplinske izolacije. Njihova primarna primjena je u robotiziranom i automatiziranom zavarivanju, gdje su dugi, neprekinuti ciklusi zavarivanja rutina, a minimiziranje zastoja čišćenja izravno utječe na propusnost. Dulji životni vijek opravdava njihove veće početne troškove u okruženjima velike količine proizvodnje.
Keramika mlaznice predstavljaju noviju kategoriju, prvenstveno se koriste u TIG zavarivanju i nekim specijaliziranim MIG aplikacijama. Njihova nevodljiva površina znači da se prskanje ne može električnim putem premostiti od mlaznice do kontaktnog vrha — način kvara koji uzrokuje protok struje kroz mlaznicu i brzu degradaciju. Keramičke TIG posude također podnose izravan kontakt s vrućim obradcima bez topljenja, što ih čini korisnim za zavarivanje u tijesnim utorima.

Tri koraka do odabira prave mlaznice
Odabir postaje jednostavan kada slijedi fiksni slijed umjesto pokušaja procjenjivanja svih varijabli istovremeno.
Korak 1 — Identificirajte proces i njegove radne parametre. Odredite je li primjena MIG/GMAW, rezanje kisikom, grijanje kisikom ili TIG. Za lučne procese, odredite raspon radne jakosti struje. Za procese s kisikom, odredite gorivi plin (acetilen u odnosu na propan) i debljinu materijala koji se reže ili zagrijava. Ovi parametri odmah sužavaju polje: MIG aplikacija od 150 ampera zahtijeva standardnu mjedenu ili bakrenu mlaznicu; robotski MIG ciklus od 500 ampera zahtijeva bakrenu mlaznicu za teške uvjete rada; primjena rezanja propanom na ploči od 20 mm zahtijeva propanski vrh veličine za tu debljinu materijala. Spajanje savjeta s ispravnim regulatori tlaka plina koji nadopunjuju vašu postavku plamenika jednako je važno — mlaznica može raditi kako je projektirano samo ako je tlak plina dosljedno unutar preporučenog raspona za tu veličinu vrha.
Korak 2 — Procijenite dostupnost zgloba. Može li ravna cilindrična mlaznica doprijeti do spoja bez prljanja na izratku ili učvršćenju? Ako je tako, upotrijebite ga - veći provrti povećavaju pokrivenost plinom i smanjuju nakupljanje prskanja. Ako je spoj u uskom kutu, dubokom utoru ili unutarnjem zavaru cijevi, prijeđite na usko grlo ili konusni profil. Koristite najmanji vanjski promjer koji još uvijek osigurava odgovarajuću pokrivenost plinom za veličinu bazena za zavarivanje, a ne najmanji koji fizički odgovara. Premala veličina provrta mlaznice žrtvuje kvalitetu zaštite; preveliki vanjski promjer stvara probleme s zračnošću.
Korak 3 — Uskladite materijal s toplinskim zahtjevima. Za rad s kratkim ciklusom i niskom amperažom, mesing pruža dobru otpornost na prskanje po nižoj cijeni. Za trajni rad s visokom toplinom ili visokom amperažom prijeđite na bakar. Za automatizirane ili robotizirane aplikacije koje izvode gotovo kontinuirane cikluse, mlaznice s pločama smanjuju učestalost održavanja dovoljno da nadoknade razliku u troškovima. Za primjene s kisikom, uvijek koristite vrhove od bakra ili bakrenih legura - vrhovi od mjedi mogu puknuti pod toplinskim udarom visokotlačne eksplozije kisika, što predstavlja rizik za sigurnost koliko i za performanse.
Održavanje, čišćenje i zamjena
Mlaznica koja je pravilno očišćena i održavana će trajati duže od nove mlaznice koja je u velikoj mjeri zanemarena. Način kvara za gotovo sve mlaznice je isti: prskanje se nakuplja na unutarnjem otvoru, ograničava protok plina i stvara turbulenciju koja narušava zaštitu. Kvaliteta zavara opada prije nego što mlaznica vidljivo otkaže, što znači da se šteta često dogodi prije nego što zavarivač prepozna problem.
Najučinkovitija preventivna mjera je spoj protiv prskanja - bilo gel za umakanje ili sprej - koji se nanosi na provrt mlaznice prije početka zavarivanja. Zaštita od prskanja sprječava lijepljenje prskanja na površinu mlaznice, čineći da se nakupine lako uklone tijekom ili nakon zavarivanja. Nemojte se oslanjati na zaštitu od prskanja kao zamjenu za periodično čišćenje; koristite ga kao pomoć pri održavanju koja produljuje interval između čišćenja.
Kada je potrebno čišćenje, upotrijebite kliješta za razvrtanje mlaznica ili stanicu za čišćenje gorionika kako biste mehanički uklonili prskanje. Nemojte koristiti odvijač ili drugi šiljasti alat koji može zarezati površinu provrta — hrapava unutarnja površina ubrzava buduće prianjanje prskanja i može promijeniti geometriju unutarnjeg protoka plina. Za vrhove za rezanje s kisikom, otvore za otvore očistite sredstvom za čišćenje vrhova odgovarajuće veličine; predimenzionirani čistač vrha povećava otvor, što trajno remeti plamen ili kvalitetu rezanja i znači da se vrh mora zamijeniti.
Zamijenite MIG mlaznicu kada se na provrtu vidi vidljiva deformacija, kada je izolator napuknut ili nedostaje ili kada se prskanje stvori kao most između mlaznice i kontaktnog vrha nakon čišćenja. Za vrhove za rezanje s kisikom, zamijenite kada povećanje otvora uzrokuje mekan ili nepravilan plamen koji se ne može ispraviti čišćenjem, ili kada je dosjedna površina oštećena i više ne prianja pravilno na nastavak za rezanje. Pokretanje istrošene mlaznice ili vrha ne štedi novac - gubitak kvalitete, prerada i gubitak plina zbog loše zaštite ili slabijeg plamena košta više od samog potrošnog materijala.