
Štapno zavarivanje naspram elektrolučnog zavarivanja: razjašnjavanje zabune
Ova usporedba iznervira ljude prije nego što uopće počne, jer dvije stvari koje se uspoređuju zapravo nisu zasebne kategorije. Štapno zavarivanje je vrsta elektrolučnog zavarivanja — a ne konkurentski proces koji se nalazi pored njega. "Elektrolučno zavarivanje" je krovni pojam za bilo koji proces koji koristi električni luk za taljenje metala, a samozavarivanje, MIG, TIG i flux-core svi spadaju pod taj kišobran.
Ono što većina ljudi misli kada pitaju "štapno nasuprot elektrolučnom" zapravo je "štapno nasuprot drugim postupcima elektrolučnog zavarivanja" — obično MIG ili TIG. Stickov službeni naziv je zaštićeno metalnolučno zavarivanje (SMAW), ponekad se naziva i ručno metalnolučno zavarivanje izvan SAD-a. Zaslužio je nadimak "lučno zavarivanje" među starijim obrtnicima jednostavno zato što je desetljećima to bio postupak lučnog zavarivanja koji su svi koristili prema zadanim postavkama.
Kako zavarivanje štapom (SMAW) zapravo radi
Stroj za zavarivanje pušta struju kroz potrošnu elektrodu — metalnu šipku obloženu fluksom — koja se drži u stezaljci. Udaranje šipke o radni predmet stvara luk, a toplina topi i osnovni metal i samu šipku. Kako premaz topitelja izgara, proizvodi zaštitni plin oko zavarene kupke i ostavlja za sobom sloj troske na vrhu metala za hlađenje, a oba sprječavaju atmosferski kisik i dušik od kontaminacije spoja.
Taj sloj troske je kompromis za to koliko je proces opraštajući. Za razliku od MIG ili TIG, kojima je potreban zaštitni plin doveden kroz pištolj i relativno čista površina da bi dobro radili, štapna elektroda može progorjeti ravno kroz kamenac, laganu hrđu ili boju i još uvijek proizvesti dobar zavar. Cijena je korak struganja i žičane četke nakon svakog prolaza kako bi se očistila šljaka prije sljedećeg.
Štapno zavarivanje u odnosu na druge postupke elektrolučnog zavarivanja: MIG, TIG, Flux-Core
Jednom kada je štap ispravno uokviren kao jedan postupak elektrolučnog zavarivanja između nekoliko njih, korisnija je usporedba kako se slaže s ostalima u metrikama koje zapravo utječu na posao.
| Faktor | Štap (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Trošak opreme | Najniža | Umjereno | Najviša |
| Korištenje na otvorenom/vjetru | Izvrsno | Jadno | Jadno |
| Potrebna je priprema površine | Minimalnonono | Značajno | Značajno |
| Čišćenje nakon zavarivanja | Potrebno usitnjavanje troske | Minimalnonono | Minimalnonono |
| Najbolje na debelom materijalu | Da, preko ⅜ inča | Bolje na tankom materijalu | Bolje na tankom materijalu |
| Krivulja učenja | Umjereno to steep | Najlakše | Najstrmiji |
Najveća strukturna prednost Sticka je neovisnost — nema boce zaštitnog plina znači da plin ne može otpuhati vjetar, a stroj sa palicom može biti dovoljno malen da se nosi do gradilišta, a ne da se vozi do njega. MIG tu prenosivost mijenja za brzinu i mnogo kraću krivulju učenja, zbog čega dominira u proizvodnji u trgovini. TIG mijenja brzinu za kontrolu i kvalitetu zavara, što ga čini izborom kada su izgled i preciznost važniji od stope proizvodnje.
Kada je štapno zavarivanje pravi poziv
Stick zarađuje svoje mjesto u situacijama u kojima se drugi procesi muče. Strukturalni radovi na otvorenom, popravci na farmama i rančevima, izgradnja cjevovoda i radovi na terenu općenito daju prednost jer nema zaštitnog plina koji bi se mogao izgubiti na povjetarcu. Deblji konstrukcijski čelik — ploča i greda preko ⅜ inča — dobro podnosi štapni zavar, a postupak se nosi s prljavim, zahrđalim ili obojenim metalom koji bi uništio kvalitetu MIG zavara bez prethodnog opsežnog brušenja.
Također pobjeđuje jednostavnošću opreme. Aparat za zavarivanje, pregršt kutija za elektrode i stezaljka za uzemljenje potpuna su postavka koja stane u krevet kamiona, što je važno za svakoga tko obavlja popravak izvan fiksne radionice.
Izvan luka: Što još treba zavarivačkoj radionici
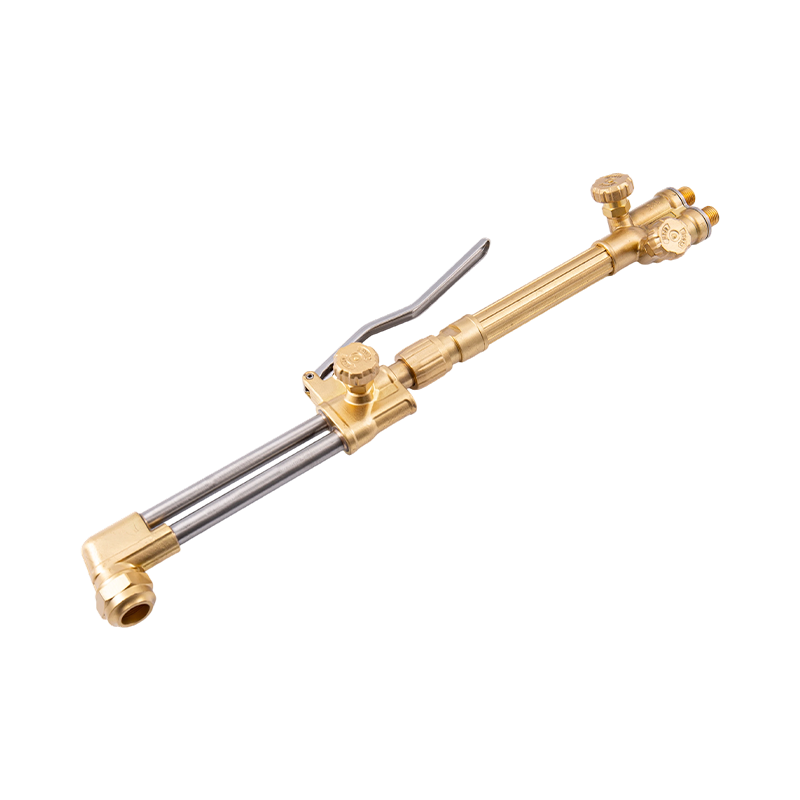
Odabir procesa luka samo je jedan dio tijeka rada. Većina poslova zavarivanja počinje i završava koracima koji nemaju nikakve veze sa samim lukom. Čelik obično treba izrezati na mjeru prije nego što stigne do stola za zavarivanje, a to je i mjesto ručni plamenici za rezanje za pripremu i dimenzioniranje čelika prije zavarivanja javite se — rezanje kisikom ostaje standardni način rezanja debelih ploča na licu mjesta bez plazma stola.
Debeli dijelovi također imaju koristi od prethodnog zagrijavanja prije nego što elektroda ikada dodirne spoj, budući da dovođenje hladnog čelika na temperaturu smanjuje rizik od pucanja kako se zavar hladi. Baklja za grijanje na kisik za predgrijavanje debelog čelika prije zavarivanja rukuje koje gaze po materijalu koji je pretežak da bi se običan vrh svjetiljke ravnomjerno zagrijao. Također je važno odabrati odgovarajuću veličinu plamena za posao — vrhovi gorionika usklađeni s debljinom metala održavajte rez čistim i smanjite gubitak plina na pripremnim radovima i radovima nakon zavarivanja.
Ostanite sigurni u blizini opreme za elektrolučno zavarivanje
Elektrolučno zavarivanje nosi vlastite opasnosti odvojeno od bilo kojeg rada s kisikom koji se odvija u istoj radionici. Strujni udar je primarna briga posebno kod štapića, i OSHA-in standard za elektrolučno zavarivanje i rezanje postavlja zahtjeve za uzemljenje, položaj držača elektrode i stanje kabela kako bi se smanjio rizik.
Tamo gdje štapno zavarivanje dijeli radni prostor s opremom za rezanje s kisikom ili grijanjem, sigurnost na plinskoj strani zahtijeva jednaku pozornost. Pravilno ocijenjeno regulator pritiska plina održava tlak u cilindru unutar sigurnih granica za plamenik nizvodno, i zaustavljači povratnog plamena koji sprječavaju povratak vatre u plinovod ne mogu se pregovarati na bilo kojem crijevu koje radi na otvorenom plamenu. Za detaljniji pregled mjera opreza specifičnih za baklje, naš vodič o sigurnosnim mjerama opreza za rad plamenika detaljnije pokriva OZO, upravljanje plinom i provjere održavanja.