
Što oksi-acetilenski plamenik za zavarivanje zapravo radi
Plamen baklje koji gori acetilen u čistom kisiku doseže otprilike 6000°F , dovoljno vruć da rastali čelik, lijevano željezo i većinu legura obojenih metala u nekoliko sekundi. Toplina dolazi iz dvostupanjskog procesa izgaranja: unutarnji konus gori najtoplije gdje se kisik i gorivo miješaju na vrhu, dok vanjski omotač završava izgaranje u okolnom zraku. Taj unutarnji konus je mjesto gdje se događa stvarno zavarivanje - šipka za punjenje se topi u zajedničkom rastaljenom bazenu dok operater pomiče gorionik duž spoja.
Za razliku od lučnih procesa, nema uključenog električnog kruga. To je upravo razlog zašto oprema ostaje relevantna na gradilištima bez pristupa struji, u mobilnim kamionima za popravke i u radionicama koje se bave lemljenjem ili oblikovanjem metala gdje je kontrola plamena važnija od brzine taloženja. Kompromis je veličina zone pod utjecajem topline — oksi-acetilen radi toplije i sporije od MIG ili TIG luka, tako da odgovara tanjim dijelovima i popravcima bolje od proizvodnog zavarivanja velike količine.
Anatomija svjetiljke: drška, vrhovi i dodaci
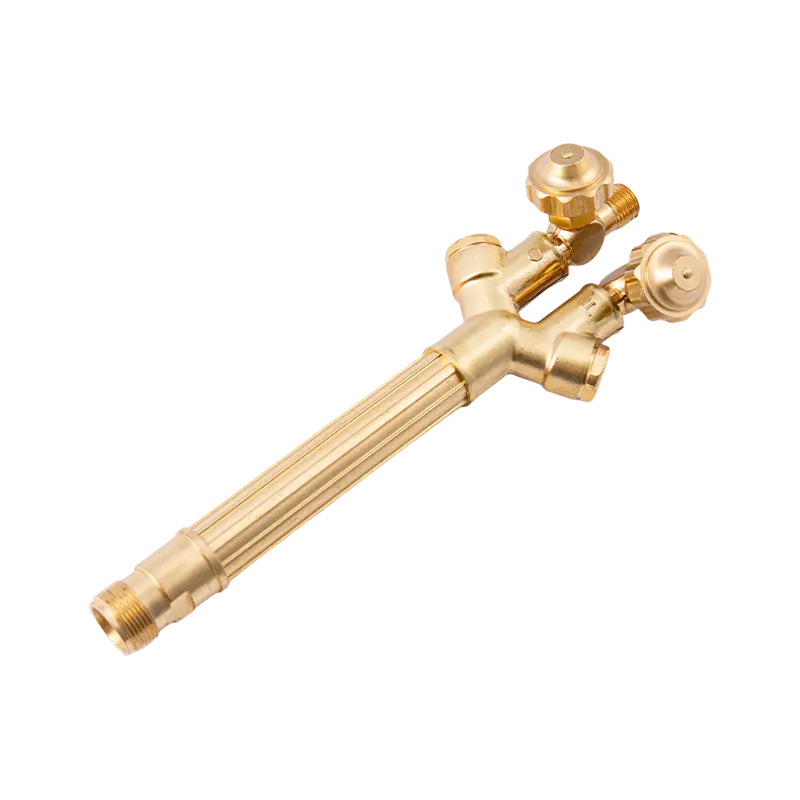
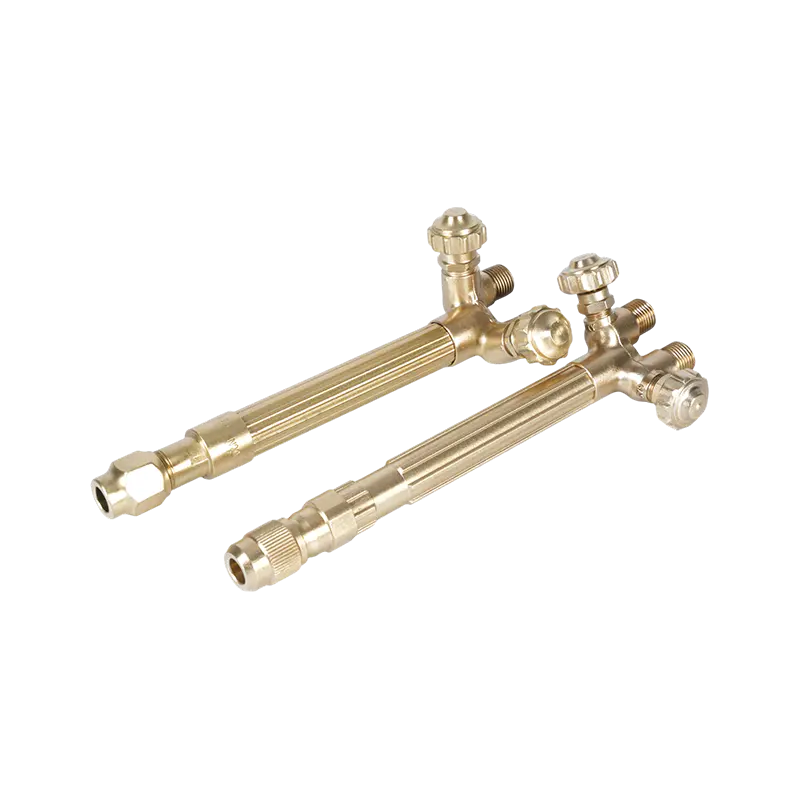
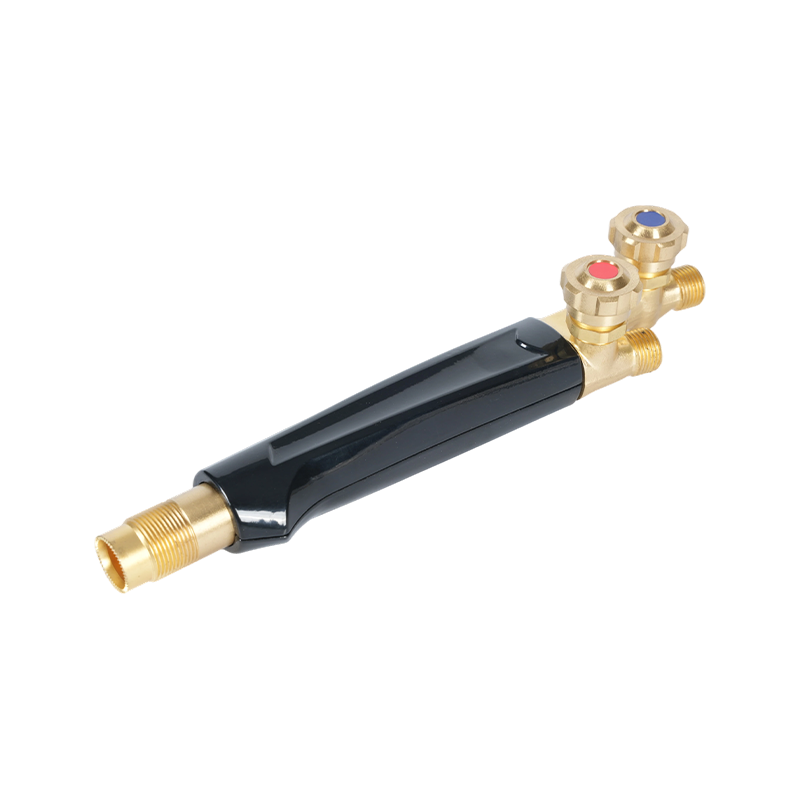
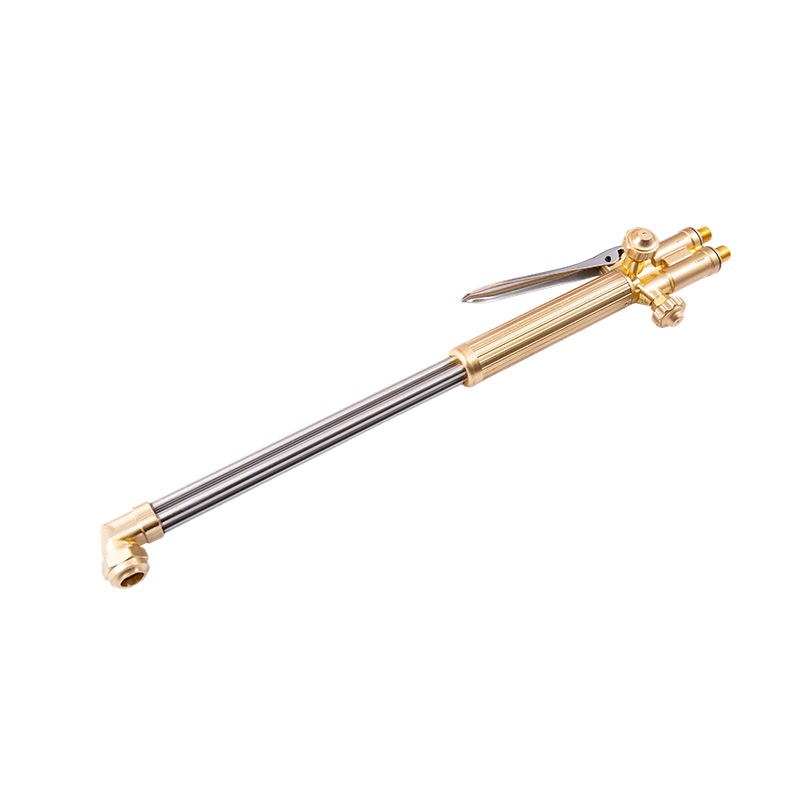
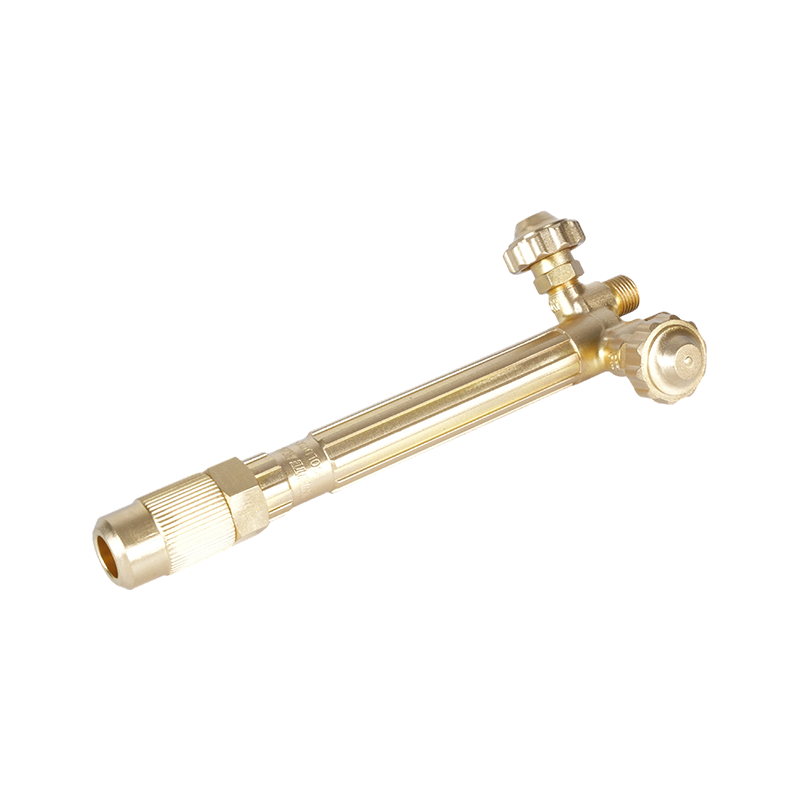
Svaka postavka počinje s ručkom plamenika, tijelom koje miješa kisik i acetilen prije nego što dođu do vrha. Ručke dolaze u lakim, srednjim i teškim kategorijama, a ocjena bi trebala odgovarati rasponu debljine koju stvarno režete ili varite - premala ručka guši protok plina na debelom materijalu, dok prevelika troši gorivo na fini rad. Konstrukcija od mesinga je standardna jer se odupire korozivnom učinku acetilena bolje od većine alternativa i raspršuje toplinu s ruke operatera tijekom dulje upotrebe.
Za trgovine koje koriste više veličina spojeva kroz istu postavu, mesingane ručke plamenika za zavarivanje izrađene za kontinuiranu upotrebu acetilena bolje se drže u ponovljenim ciklusima paljenja od lakših alternativa, budući da se sjedišta ventila manje troše tijekom vremena.
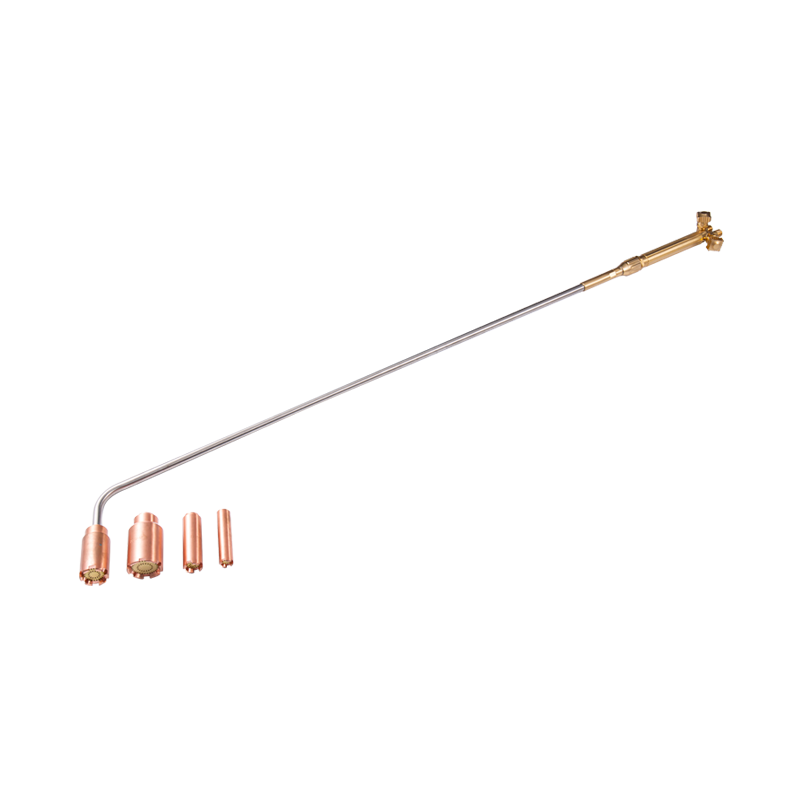
Dodaci se mijenjaju na ručku za promjenu funkcije: vrh za zavarivanje za rad s fuzijom, nastavak za rezanje s okidačem za mlaz kisika ili vrh pupoljka ruže za grijanje širokog područja. Svaki dodatak se navlači na isto tijelo ručke, tako da jedna ručka može obavljati poslove zavarivanja, rezanja i grijanja s promjenom dijelova, a ne promjenom opreme.
Odabir pravog vrha plamenika za posao
Veličina vrha određuje brzinu protoka plina, a brzina protoka plina određuje koliko topline dolazi do obratka. Ne postoji jedinstveni sustav numeriranja za cijelu industriju među proizvođačima, tako da se veličine vrhova obično podudaraju s debljinom metala, a ne univerzalnim brojem — grafikon dobavljača pretvara debljinu u ispravnu veličinu otvora za tu specifičnu obitelj vrhova. Pokretanje vrha premalenog za materijal smanjuje toplinu zavara i proizvodi loše taljenje; pokretanje jednog prevelikog pregrijava tanku zalihu i izgara.
- Tanak list (ispod 1/16"): najmanji dostupni vrh, manji radni pritisak
- Srednja ploča (1/16" do 1/4"): vrh srednjeg raspona, umjereni pritisak na oba plina
- Teška ploča (preko 1/4"): najveći vrh ocijenjen za dršku, veći protok kisika
Materijal vrha i dizajn otvora također utječu na stabilnost plamena. vrhovi plamenika za teško zavarivanje dizajnirani za stabilnu kontrolu plamena oduprijeti se pucanju i povratnom plamenu kojemu su skloni premali ili istrošeni vrhovi, osobito pri dužim zavarivanjima gdje je postojanost plamena najvažnija.
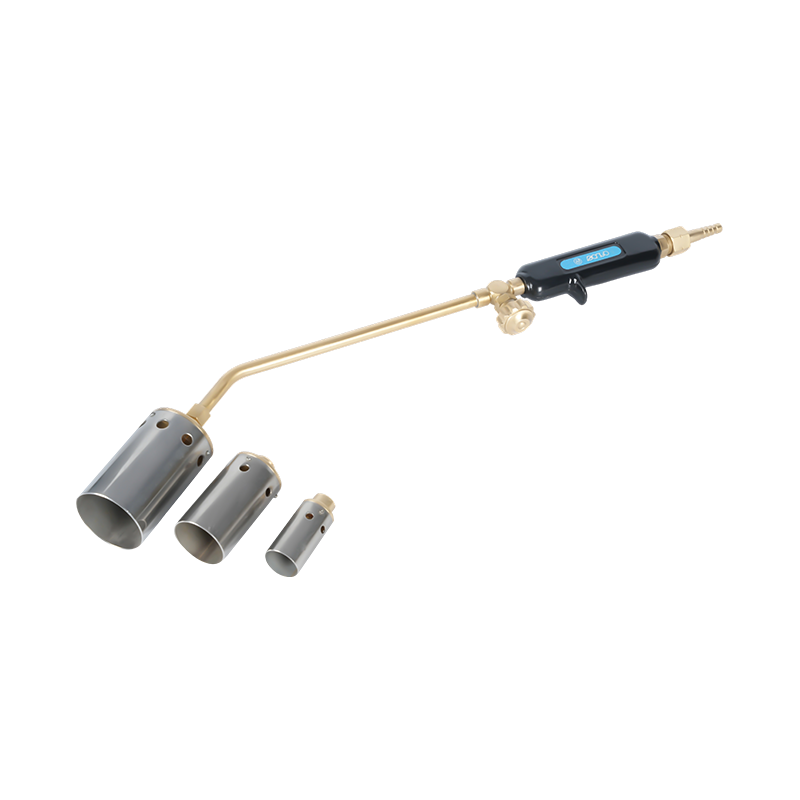
Za lemljenje, predgrijavanje zahrđalih spojnica ili materijal za savijanje, namjenski gorionik za grijanje nadmašuje standardni vrh za zavarivanje jer je napravljen za širi plamen manje brzine, a ne za koncentrirani mlaz rezanja ili fuzije. A kompaktni plamenik za grijanje prikladan za lemljenje i predgrijavanje daje ravnomjerniju raspodjelu topline na širem području od prenamjene vrha za zavarivanje za isti posao.
Sigurno postavljanje i paljenje svjetiljke
Prije nego što se bilo što spoji na gorionik, nakratko otvorite ventil svakog cilindra kako biste ispuhali prašinu iz izlaza. Pričvrstite regulatore ključem, a ne kliještima, i provjerite jesu li priključci crijeva u potpunosti nalijegali - spojevi za kisik i acetilenski spojevi koriste različite smjerove navoja posebno kako bi spriječili križno spajanje.
Tlak regulatora treba postaviti prema tablici proizvođača vrha, a ne nagađati. Radni tlak je niži za oksi-acetilen nego što većina operatera očekuje, a acetilen nikada ne bi smio premašiti 15 psig ni pod kojim okolnostima - povećanjem rizika od raspadanja unutar samog cilindra. Stabilni dvostupanjski regulator održava tu postavku kroz pad tlaka kako se cilindar prazni, što je važnije kod dugih poslova nego što većina rukovatelja shvaća. dvostupanjski regulatori izgrađeni za stabilnu kontrolu tlaka oksi-acetilena smanjiti puzanje tlaka koje uzrokuje pomicanje karaktera plamena usred zavara.
Da biste zapalili baklju: lagano otvorite ventil za acetilenski plamen, zapalite ga udarcem (nikada upaljačem ili šibicama koje se drže blizu vrha), zatim polako otvorite ventil za kisik dok podešavate protok acetilena dok plamen ne prestane vući crni dim. Pravilno podešen neutralni plamen pokazuje oštar, dobro definiran unutarnji stožac bez pera na rubu — to je plamen s kojim zavarite većinu čeličnih radova.
Backfire vs Flashback: Upoznajte razliku
Ova dva pojma koriste se naizmjenično na gradilištima, ali opisuju različite neuspjehe s različitim posljedicama. A povratni udarac je trenutno pucanje ili pucketanje vrha — plamen se gasi ili ponovno pali trenutno, obično uzrokovano dodirom vrha s radnim predmetom, djelomično začepljenim otvorom ili nepravilnim pritiskom. Iznenađujuće je, ali općenito nije opasno ako se plamen ponovno normalno uspostavi.
A flashback je mnogo ozbiljnije: plamen putuje unatrag u tijelo baklje, crijevo ili regulator, često proizvodeći visok zvižduk ili šištanje. To se događa kada unutarnja brzina plina padne ispod brzine gorenja plamena, dopuštajući širenje izgaranja uzvodno. Ako se ne kontrolira, povratna svjetlost može zapaliti crijevo ili doći do samog cilindra. Odvodnici povratnog plamena su primarna obrana — nepovratni ventili sami zaustavljaju obrnuti protok plina, ali ne zaustavljaju frontu plamena, tako da oba uređaja služe različitim svrhama u usklađenom postavu.
zaustavljači povratnog plamena koji blokiraju obrnuto putovanje plamena u crijevo trebao bi se nalaziti na kraju regulatora i kisika i cijevi za gorivo-plin, a ne samo na ručki plamenika, za potpunu zaštitu duž cijele duljine crijeva.
Ograničenja tlaka acetilena i zahtjevi za zaštitnu opremu za sustave s kisikom i gorivom navedeni su u savezni propisi za zavarivanje i rezanje plinom s kisikom , koje bi trgovine trebale smatrati osnovom za postavljanje i obuku, a ne izbornom referencom.
Održavanje koje produljuje vijek trajanja gorionika
Većina problema s gorionikom dolazi do prljavog ili oštećenog vrha. Prskanje i nakupljanje ugljika sužavaju otvor i izobličuju oblik plamena mnogo prije nego što vrh potpuno zakaže, stoga bi se čišćenje trebalo provoditi redovito, a ne samo kad plamen izgleda krivo, čistačem vrha odgovarajuće veličine - a ne svrdlom koje povećava i zaokružuje otvor.
Osim samog vrha, tri navike održavaju svjetiljku pouzdanom godinama:
- Očistite crijeva od zaostalog plina prije i nakon svake uporabe kako biste spriječili nakupljanje onečišćenja
- Provjerite ima li crijeva napuknuta ili mekanih mjesta, posebno u blizini priključaka gdje se koncentrati savijanja troše
- Čuvajte plamenik i regulatore u suhom prostoru sa zatvorenim ventilima i otpuštenim tlakom, a ne samo isključenim
Baklja koja je njegovana na ovaj način održava svoju kalibraciju daleko dulje, što je važno jer se plamen koji lebdi često pogrešno smatra problemom s tlakom kada se zapravo radi o istrošenom sjedištu ili djelomično začepljenom vrhu.
Oksi-acetilen u odnosu na druge metode zavarivanja
Oxy-acetylene zaslužuje svoje mjesto gdje su prenosivost i kontrola plamena važniji od brzine. Ne zahtijeva električnu energiju, obavlja radove popravka tankih dimenzija s više oprosta nego procesi s električnim lukom i služi kao alat za grijanje i lemljenje bez zamjene opreme. Za popravke na farmi, mobilnu proizvodnju i opće radnje u trgovini, teško je usporediti tu svestranost.
Nedostatak je brzina proizvodnje i vrsta metala. Aluminij i nehrđajući čelik ne reagiraju dobro na plamen kisika kao što to rade na TIG ili plazmu, budući da oba oksidiraju prije nego što plamen može ispravno spojiti spoj. Na ploči od otprilike dva inča, plazma i lasersko rezanje proizvode čišće rubove pri većoj brzini, a MIG zavarivanje nadmašuje oksi-acetilensko zavarivanje na bilo kojem poslu gdje je volumen važniji od preciznosti plamena.
Praktično pravilo na koje se većina trgovina oslanja: zadržite oksi-acetilen za popravak čelika, tvrdo lemljenje i zagrijavanje te posegnite za opremom za luk ili plazmu kada posao zahtijeva aluminij, nehrđajući metal, debelu ploču ili veliku količinu proizvodnje.