
Zašto nehrđajući čelik zahtijeva drugačiji pristup
Nehrđajući čelik otporan je na koroziju zbog sadržaja kroma - obično 10% ili više - koji na površini stvara pasivni oksidni sloj. Taj isti sloj je ono što ga čini nepopustljivim u radionici za zavarivanje. Toplina je središnji problem: nehrđajući čelik provodi toplinu otprilike trećinu učinkovitije od mekog čelika, što znači da energija iz luka ostaje koncentrirana blizu zone zavarivanja umjesto da se raspršuje. Rezultat je brzo nakupljanje topline, povećani rizik od savijanja i — ako su temperature previsoke — pojava koja se naziva senzibilizacija, gdje se kromovi karbidi talože na granicama zrna i metal gubi svoju otpornost na koroziju upravo tamo gdje vam je najpotrebnija.
Kontaminacija je druga glavna varijabla. Žičana četka od ugljičnog čelika, disk za brušenje koji je prethodno dodirivao meki čelik ili ulje golih ruku na osnovnom metalu mogu unijeti strani materijal u zonu zavara, poroznost ili eventualno hrđanje. Zavarivanje nehrđajućeg čelika je proces u kojem je priprema odgovorna za većinu konačne kvalitete zavara - stavljanje topline i varijabli onečišćenja pod kontrolu prije početka luka ono je što odvaja čiste zavare otporne na koroziju od onih koji ne rade tijekom rada.
Dobra vijest je da se proces može naučiti. TIG, MIG i štapno zavarivanje rade na nehrđajućem metalu, a svaki je prikladan za različite debljine materijala i kontekste primjene. Razumijevanje koji postupak koristiti - i zašto - prva je ispravna odluka.
Odabir pravog postupka zavarivanja
U praksi zavarivanjem nehrđajućeg čelika dominiraju tri postupka. Svaki ima definiranu slatku točku.
TIG zavarivanje (GTAW) je izbor preciznosti. Nepotrošiva volframova elektroda proizvodi luk dok se šipka za punjenje ubacuje ručno, dajući zavarivaču potpunu neovisnu kontrolu nad unosom topline i brzinom taloženja punila. Radi na DCEN (negativna elektroda istosmjerne struje) sa 100% argonskom zaštitom, TIG proizvodi najčišće varove na nehrđajućem metalu — gotovo bez prskanja, izvrsnog izgleda zrna i minimalne zone utjecaja topline kada je tehnika dobra. To je standard za tanke limove (ispod 3 mm), radove na cijevima, opremu za prehrambenu industriju i bilo koju primjenu gdje će gotovi zavar biti vidljiv. Kompromis je u brzini: TIG je spor, a potrebna je ručna spretnost da bi se razvila.
MIG zavarivanje (GMAW) odgovara težim dijelovima i većim količinama proizvodnje. Žica se neprekidno uvlači, što značajno povećava brzinu taloženja u usporedbi s TIG-om. Kod nehrđajućeg metala, tehnika guranja je standardna - držanje pištolja pod otprilike 90 stupnjeva s kutom kretanja od 5-15 stupnjeva - čime se održava bolja pokrivenost plinom preko lokve. Izbor zaštitnog plina složeniji je nego za ugljični čelik: čisti CO₂ šteti nehrđajućem čeliku, a čisti argon proizvodi hladan, spor luk. Najčešći radni plinovi su tri-mješavina 90% helija / 7,5% argona / 2,5% CO₂ za prijenos kratkog spoja ili mješavina 98% argona / 2% kisika za prijenos luka raspršivanjem. Pogrešna mješavina plina jedan je od najčešćih uzroka loših rezultata nehrđajućeg MIG-a.
Štapno zavarivanje (SMAW) je najblaži od ova tri u smislu pripreme površine, te je održiv za rad na terenu ili deblje presjeke gdje je TIG ili MIG oprema nepraktična. Elektrode (E308, E316 ili E309 za različite metalne spojeve) sadrže fluks koji stvara vlastitu zaštitu, eliminirajući potrebu za vanjskim plinom. Unos topline je veći i manje ga je moguće kontrolirati od TIG-a, što čini savijanje na tankim dijelovima pravi rizik. Za strukturalne popravke i teške izrade, štap je praktična i učinkovita opcija.
| Proces | Najbolji raspon debljine | Zaštitni plin | Kontrola topline | Razina vještine |
|---|---|---|---|---|
| TIG (GTAW) | Tanak do srednji (idealno <3 mm) | 100% argon | Izvrsno (pedala/puls) | visoko |
| MIG (GMAW) | Srednje do debljine (3 mm) | Tri-mix ili Ar/O₂ mješavina | Dobro (brzina žice / napon) | Umjereno |
| Štap (SMAW) | Debeli dijelovi / popravak na terenu | Ništa (zaštićeno od protoka) | ograničeno | Umjereno |
Priprema površine i kontrola kontaminacije
Priprema za zavarivanje nehrđajućeg čelika je stroža nego za ugljični čelik, a pravila su vrijedna tretiranja kao o kojima nema pregovaranja. Prvi je odvajanje alata: zadržite namjenski set četkica, brusilica i stezaljki samo za nehrđajući metal. Nakon što žičana četka ili abrazivni disk dođu u dodir s ugljičnim čelikom, prenose onečišćenje željezom koje će se u kontaktu prenijeti na nehrđajući čelik, ugrađujući čestice koje nagrizaju i potkopavaju pasivni sloj. Označite alate i dosljedno provodite odvajanje.
Sama površina mora biti očišćena od ulja, masti, boje, tragova tinte i oksidacije prije zavarivanja. Aceton ili namjenski odmašćivač od nehrđajućeg čelika na čistoj tkanini rješavaju organsku kontaminaciju. Za oksidaciju ili kamenac na reznim rubovima koristite abrazivno sredstvo bez željeza ili disk s pločicama za nehrđajući čelik — nikada disk koji je dodirivao ugljični čelik. Metoda rezanja također je važna: rezanje plazmom i laserom preferiraju se u odnosu na rezanje oksi-acetilenom za nehrđajući materijal jer izbjegavaju kontaminaciju ugljikom na rubu reza. Ako je rezanje oksi-acetilenom neizbježno, rub se mora izbrusiti prije zavarivanja.
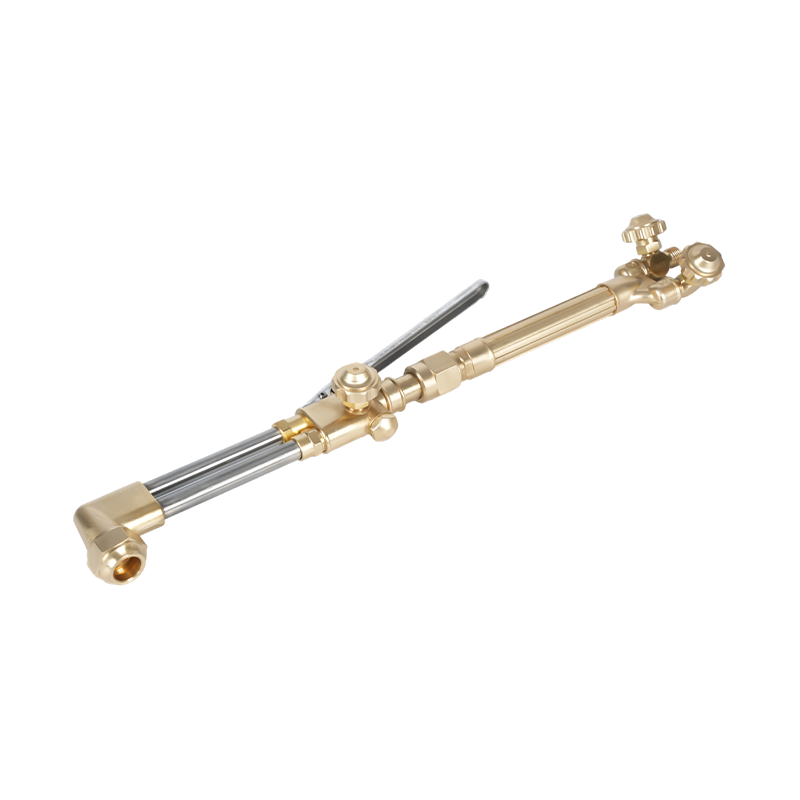
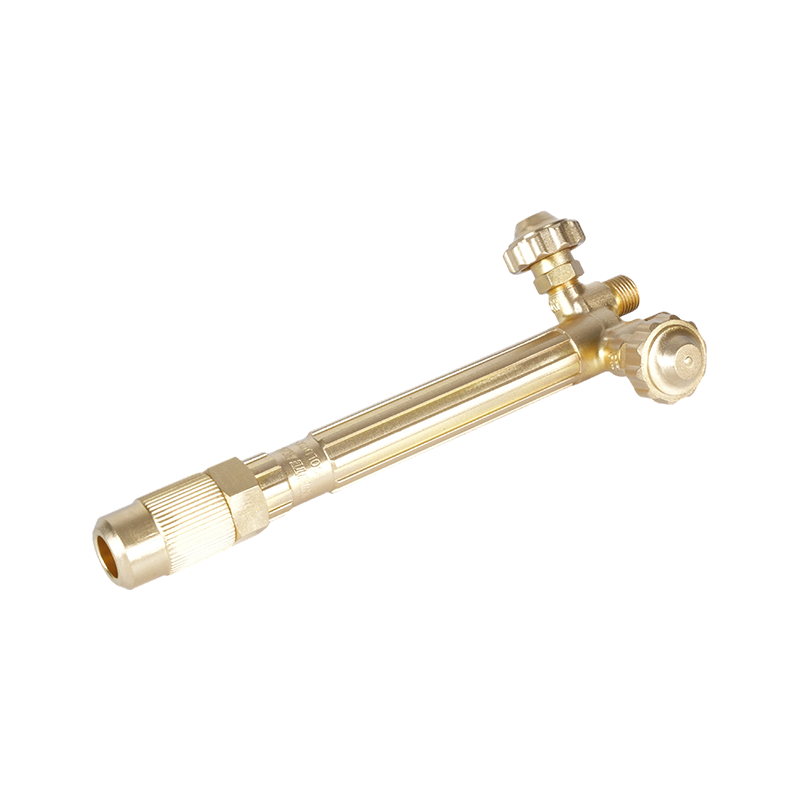
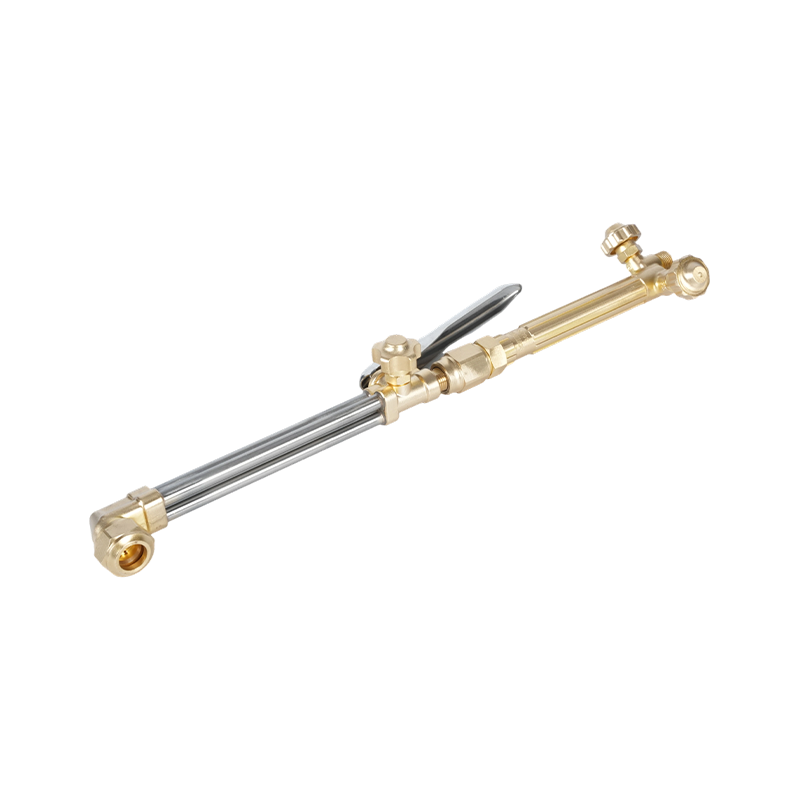
Spoj treba biti čvrst. Razmaci korijena veći od 1,5 mm povećavaju rizik od progaranja i nedosljednog prodiranja korijena, osobito na tankom materijalu. Pričvrsni zavari u razmacima od 50 mm ili manje drže spoj u položaju i smanjuju izobličenje tijekom glavnog zavarivanja. A nastavak za rezanje i sustav ručke gorionika ocijenjen za preciznu kontrolu plina je prikladan alat za bilo koje rezanje kisikom ili prethodno zagrijavanje koje prethodi zavarivanju nehrđajućeg čelika, osiguravajući dosljednu isporuku plamena bez kontaminacije zone rezanja.
Kontrola topline: temeljni tehnički izazov
Upravljanje toplinom kod zavarivanja nehrđajućeg čelika svodi se na dva cilja: postizanje potpunog stapanja bez pregrijavanja osnovnog metala i ravnomjerna raspodjela topline kako bi se spriječilo izobličenje. I jedno i drugo zahtijevaju namjernu tehniku, a ne oslanjanje na stroj za kompenzaciju.
Međuprolazna temperatura je ključna kontrolna varijabla kod višeprolaznih zavara. Maksimalna međuprolazna temperatura za austenitne nehrđajuće čelike (klase 304 i 316 koji se najčešće susreću) općenito se održava na 150°C (300°F). Prekoračenjem toga postoji rizik od taloženja karbida i senzibilizacije. Kod TIG-a, postavka pulsa smanjuje prosječni unos topline bez žrtvovanja prodora — vršna struja postiže fuziju dok pozadinska struja omogućuje da se metal malo ohladi između impulsa. Na MIG-u, podešavanje brzine dodavanja žice i napona postižu sličan učinak; uži promjer žice također smanjuje potrebnu struju za određenu dubinu prodiranja.
Za dulje zavarivanje, preskakanje zavarivanja (povremeno premještanje na drugi dio spoja umjesto kontinuiranog zavarivanja u jednom smjeru) ravnomjernije raspoređuje toplinu i smanjuje toplinski gradijent koji uzrokuje savijanje. Pozadinsko zavarivanje — zavarivanje u kratkim koracima u smjeru suprotnom od ukupnog napredovanja zavara — još je jedna učinkovita tehnika za upravljanje nakupljanjem topline u ograničenim dijelovima. Rashladne šipke, bakrene potporne ploče i toplinski odvodi smješteni uz zonu zavarivanja također apsorbiraju višak energije i održavaju međuprolazne temperature u rasponu.
Točan tlak plina na regulatoru jednako je važan kao i sama tehnika zavarivanja. Nedovoljan protok zaštitnog plina ostavlja zavareni bazen nezaštićenim, uzrokujući oksidaciju i poroznost. Pretjerano strujanje stvara turbulencije koje uvlače atmosferski zrak u štit. A kalibriran regulator tlaka plina prilagođen zahtjevima procesa zavarivanja i protoka je osnovna kontrola za održavanje dosljedne pokrivenosti plinom kroz cijeli zavar.
Osnove opreme: svjetiljke, savjeti i sigurnost
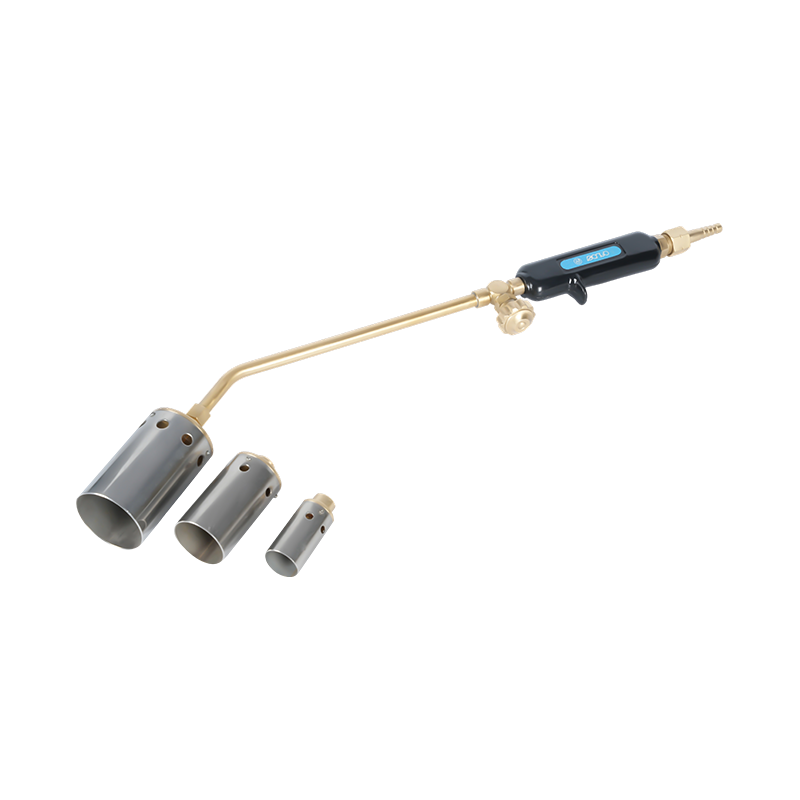
Baklja i njeni potrošni materijali su mjesto gdje se presijecaju tehnika i oprema. Za rad s kisikom u blizini proizvodnje od nehrđajućeg čelika - prethodno zagrijavanje feritnih ili martenzitnih razreda, smanjenje naprezanja nakon zavarivanja ili operacije rezanja na obratku prije zavarivanja - kvaliteta plamenika i održavanje izravno utječu na ishod. Dobro održavan plamenik za grijanje dizajniran za preciznu kontrolu plamena u obradi metala isporučuje kontrolirani, dosljedni unos topline koji zahtijeva nehrđajući metal, bez prenapona ili povratnog plamena koji zagađuju radno područje ili oštećuju osnovni metal.
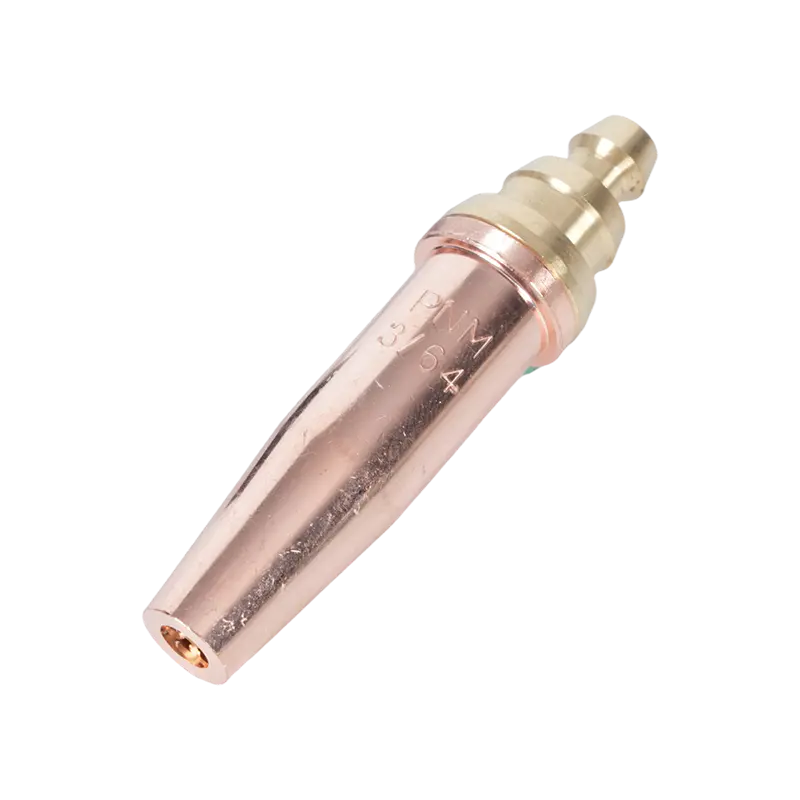
Vrhovi plamenika određuju karakteristike plamena. Ispravna veličina vrha za debljinu materijala i vrstu plina utječe i na učinkovitost grijanja i na kvalitetu reznog ruba ako je uključeno rezanje. Vrhovi gorionika za rezanje i mlaznice odabrani za određenu kombinaciju plina i materijala osigurati čist rub bez oksidacije koji zahtijeva minimalnu doradu prije zavarivanja. Korištenje premalog vrha za debeli materijal uzrokuje nepotpuno rezanje; preveliki vrh dovodi prekomjernu toplinu koja izobličuje okolni materijal.
Flashback — stanje u kojem se plamen širi natrag u tijelo gorionika ili crijevo — predstavlja ozbiljan sigurnosni rizik u bilo kojoj postavi s kisikom, a okruženja proizvodnje od nehrđajućeg čelika nisu iznimka. Odvodnici povratnog plamena instalirani na priključcima plamenika i regulatora prekinuti obrnuto putovanje plamena prije nego što stigne do crijeva ili dovoda plina. Ovi uređaji su obvezna sigurnosna komponenta u profesionalnim zavarivačkim okruženjima, a ne izborna nadogradnja. Regulatorne smjernice tijela uključujući Američko društvo za zavarivanje jačaju njihovu upotrebu kao standardnu praksu na svim sustavima gorionika s kisikom. Za sveobuhvatan pregled odabira procesa zavarivanja i kompatibilnosti dodatnog metala za nehrđajuće primjene, Potpuni vodič za zavarivanje tvrtke NS ARC koji pokriva zaštitni plin, odabir žice i najbolje prakse za nehrđajući metal je korisna referentna točka za specifikacije i proizvođače.